螺纹连接预紧力控制:你的扭矩扳手,可能一直在骗你
去年冬天,一个风电场的塔筒法兰,M36的高强螺栓,毫无征兆地断了三根。现场的人第一反应都一样——螺栓质量不行。换个供应商就好了。
我当时没说话。后来把断口拿去做了金相和扫描电镜,疲劳源在螺纹根部,典型的应力集中叠加预紧力不足,在交变载荷下慢慢裂开的。跟材料纯净度,关系真不大。
这就是螺纹连接最坑人的地方。它看起来太简单了。拧个螺栓嘛,谁不会。可真正决定成败的东西,全藏在你看不见的地方。
预紧力,才是螺纹连接真正的主角
很多人一谈螺纹连接,张口就是“打多少扭矩”。没错,但抓错了重点。
螺纹连接的本质,是靠预紧力把被连接件死死夹住。扭矩,只是达到预紧力的一种手段。而且是一种——说实话——相当不精确的手段。
经典公式很简洁:T = K · F · d。T是拧紧扭矩,F是目标预紧力,d是螺纹公称直径,K是扭矩系数。
问题就出在这个K上。
教科书里,K通常取0.2。很多工艺文件也就照抄0.2。可现实里,K的离散度能大到让你怀疑人生。摩擦系数、表面镀层、润滑状态、甚至装配当天的湿度,都在悄悄改写这个数。
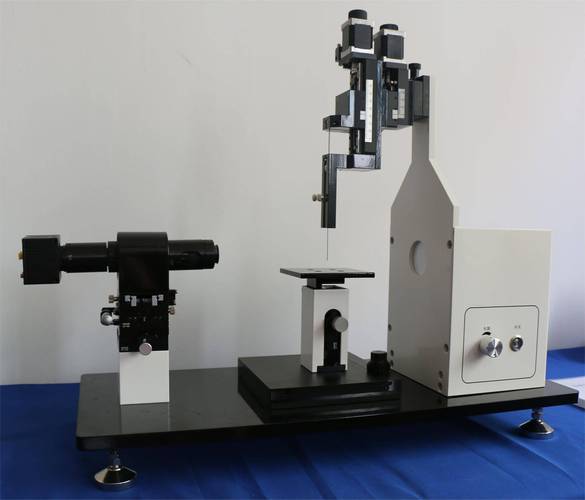
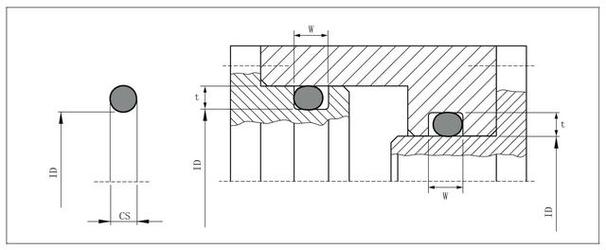
 螺纹连接预紧力与拧紧扭矩关系曲线示意图
同一批螺栓,同一把扳手,同一套参数。K值波动±30%,预紧力就跟着波动±30%。你以为你打到了70%屈服强度,实际可能只有50%,也可能直接蹿到90%以上。
前者,螺栓松,疲劳寿命腰斩。后者,螺栓直接屈服甚至断裂。两头都是灾难。
❗ 所以第一条铁律:扭矩,从来就不等于预紧力。它俩之间,隔着一个叫摩擦的魔鬼。
问:现场条件有限,我到底该怎么把预紧力控住?
 问:现场条件有限,我到底该怎么把预紧力控住?
答:三条,按重要性排序。第一,别偷懒,做扭矩系数试验。同一批螺栓、同一种润滑、同一套装配状态,用轴力计实测K值,别拿0.2糊弄自己。第二,能上扭矩转角法就别纯扭矩法,摩擦的干扰能被压下去一大截。第三,扭矩扳手每三个月校准一次,尤其是电动和液压的,别等出了事故才想起这回事。✅ 做到这三条,你已经比80%的现场强了。
防松,别一上来就迷信弹簧垫圈
螺纹连接的松动,掰开看就两种。一种是初始预紧力不够,被连接件表面被压出印痕,也就是常说的“沉降”,夹紧力掉了。另一种是横向振动引起的微滑移,螺纹副一点点相对转动,把预紧力慢慢放掉。
弹簧垫圈?说实话,在横向振动强烈的场合,它的作用非常有限。德国那边早就不怎么用了。真正的老法师,靠的是这几样东西。
- 预紧力足够大——没错,最好的防松就是拧够紧。夹紧力大于工作载荷,接合面根本不会相对滑动。
- 自锁螺纹——螺纹牙型改成楔形,摩擦力分布变了,抗松能力直接拉满,缺点是成本。
- 螺纹锁固胶——厌氧胶填充螺纹间隙,中低强度场景非常好用,拆的时候加热一下就行。
- 双螺母、开口销、止动垫片——老办法,但重型机械上依然可靠。
- 楔形锁紧垫圈——振动场合的狠角色,成对使用,靠楔形齿面阻止松退。
 螺纹连接常见防松方式对比应用场景图
问:那到底哪种防松方式最靠谱?
答:没有万能答案,得看工况。静载荷、温度不高,锁固胶加足够预紧力就够了。横向振动强、要反复拆装,直接上楔形锁紧垫圈或者自锁螺母。追求极致可靠又不能失效的,比如航空发动机、轨道车辆转向架,就用施必牢这类自锁螺纹配合精确的屈服点拧紧。💡 记住一句话:防松的前提永远是预紧力,预紧力不够,装什么都是心理安慰。
拧紧工艺,正在悄悄换代
聊聊这两年的实践。纯扭矩法正在被替代,这个趋势很明显。
扭矩转角法。先打一个贴合扭矩,然后转到指定角度。摩擦的影响被大幅压缩,可以直接控制到弹性区,甚至进入屈服区。汽车行业早就是标配了。
屈服点拧紧。让螺栓拧到刚刚屈服,预紧力利用率最高,螺栓的承载能力被榨到极限。对电动扳手的响应速度和控制系统要求极高,国产设备这几年进步很大。
还有超声波螺栓伸长测量。通过声时差直接测螺栓伸长量,反算预紧力。贵,但准。风电、核电、航空航天这些地方已经在批量用。它是目前少数能绕开摩擦系数、直接看预紧力的方法。
💡 顺带一提,现在的智能拧紧枪基本都带数据追溯了。每一颗螺栓的扭矩、角度、时间戳,全部上传。出了事,调数据。这对质量管控是好事,对想蒙混过关的人,是噩梦。
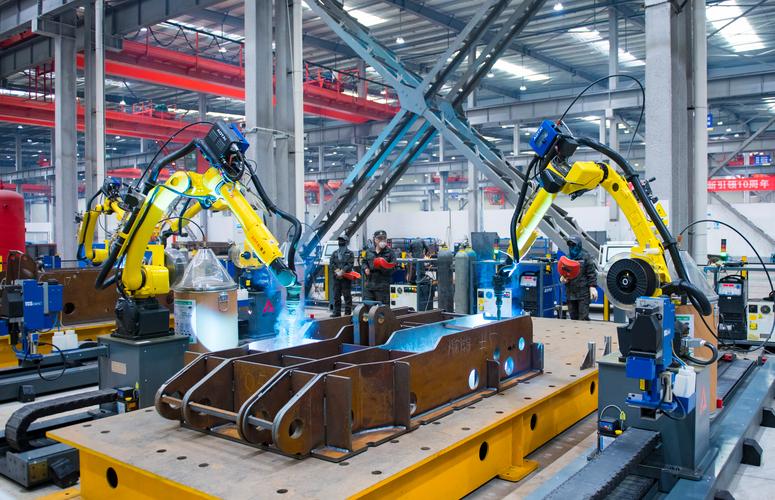
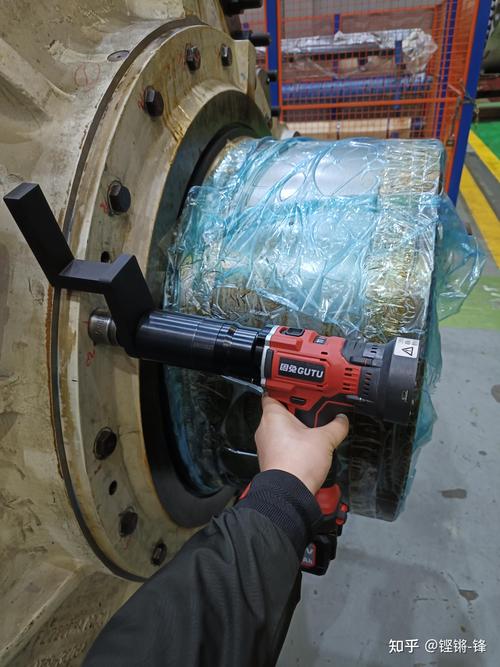 电动扭矩扳手屈服点拧紧工艺现场应用图
螺纹连接这门手艺,说浅了是拧螺丝,说深了,是一整套摩擦学、材料力学和现场经验的博弈。每一次拧紧,参数背后都是一串取舍。
下次再有人拍着胸脯说“螺栓断了肯定是质量不行”——你先问问他,扭矩系数测过没有。