橡胶密封件选型避坑记:一个O型圈,让产线趴了31小时
那次事故发生在凌晨两点。
夜班班长打来电话,声音都是抖的。320吨液压机主缸漏油,系统压力从25MPa一路掉到8MPa,正在压制的工件整批报废。第二天拆机检查——O型圈碎成了渣,断面还有明显的裂纹。采购当初为了省两毛钱,换了个来路不明的丁腈胶。就这么个指甲盖大的东西,产线停了31个小时,损失六位数。
说实话,在工业圈混久了你会明白一件事:橡胶这东西,看着不起眼,真要出事,它从不挑时候。
硬度、耐温、耐介质:三个参数决定生死
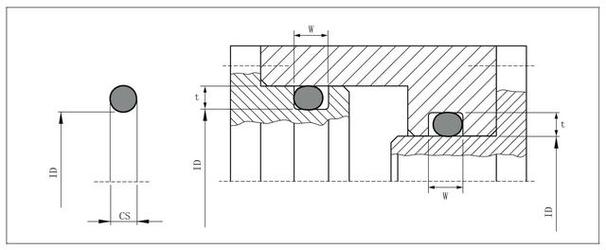 液压缸O型圈密封沟槽截面结构示意图
选橡胶密封件,很多新人第一反应是问价格。顺序反了。
先看温度。再看接触介质。最后才是硬度、尺寸和价格。这三样只要有一样对不上,后面全是白搭。
常见的几类胶种,其实脾气差得很远:
- NBR(丁腈橡胶):液压油、齿轮油的常客。耐矿物油好,价格亲民,工作温度一般-30℃到100℃。缺点是耐臭氧、耐候差,放露天半年就发脆。
- HNBR(氢化丁腈):NBR的加强版,耐温能顶到150℃,耐老化、耐磨都上了一个台阶。汽车同步带、油田设备里很吃香。价格嘛,也是加强版的。
- FKM(氟橡胶):耐高温、耐化学介质的王牌,长期200℃没问题,瞬时能扛230℃。但它不爱低温,-20℃以下就发硬。还有一个大坑:酮类、酯类、低分子胺、热磷酸,能把它泡烂。
- EPDM(三元乙丙):耐水、耐蒸汽、耐乙二醇、耐候性一流,户外用几十年不裂。但它完全不耐矿物油。
- VMQ(硅橡胶):-60℃到200℃通吃,低温性能无敌。可惜机械强度偏低,耐油性差得离谱,动密封场合慎用。
我见过现场把EPDM装进液压油回路里。一周时间,胶圈胀成了馒头,直接卡死在沟槽里,拆都拆不出来。也见过有人拿氟橡胶去密封刹车油(DOT3、DOT4),那玩意儿是酯类,几天就把FKM泡发。
所以介质兼容性表,别偷懒,一定要查。供应商给的资料再漂亮,也要拿实际介质做浸泡试验。48小时、72小时,称重、量体积变化率,数据说话。
硬度这块,邵氏A是最常用的标尺。70A属于万金油,静密封动密封都能用。低于50A太软,高压下容易被挤出间隙;高于90A太硬,装配费劲,对沟槽表面粗糙度要求也高。别指望一个硬度打天下。
压缩永久变形,才是那个隐形杀手
很多人盯着拉伸强度、断裂伸长率看,忽略了压缩永久变形。这个指标才是密封寿命的真正命门。
橡胶被压着,时间一长会慢慢失去回弹能力。回弹没了,接触应力就掉了,泄漏就来了。标准测试一般是在规定温度下压缩70小时或更久,看它恢复多少。数值越小越好。
FKM和VMQ这类胶,通常要做二次硫化,目的就是降低压缩永久变形、去掉挥发物。少了这一步,高温工况下胶圈会持续收缩硬化,寿命直接腰斩。
设计上还有几个容易被忽视的点:
- 静密封压缩率一般取15%~25%,动密封降到8%~15%。
- 沟槽填充率别塞太满,一般控制在75%以内,要给热膨胀留余地。
- 挤出间隙要和硬度匹配。压力越高、间隙越大,就越要选高硬度或者加挡圈。
问:静密封和动密封的压缩率,到底该怎么取?
答:简单说,静密封15%到25%,动密封8%到15%。但这不是拍脑袋来的。要同时算三件事:介质会不会让胶体膨胀(膨胀了实际压缩率就变大),工作温度下胶体热膨胀多少,以及沟槽的挤出间隙有多大。高压动密封,压缩率取低值,配挡圈,反而是更稳的做法。反过来,低压静密封取高一点,密封更可靠。
问:同一家供应商,不同批次的胶圈,性能为什么差那么多?
答:这个太常见了。混炼胶的批次差异、炭黑和白炭黑的分散程度、硫化温度曲线的波动、模具磨损导致的尺寸漂移,任何一环出问题,成品性能都会飘。判断方法很土但有效:让供应商提供每批的硫化曲线和硬度、拉伸数据,做趋势图。如果某批数据突然跳出控制线,直接退货,别犹豫。
硫化那点事:同一张配方,两批货两个脾气
 橡胶平板硫化机生产线车间实拍图
配方是骨架,硫化是灵魂。
硫磺硫化体系和过氧化物硫化体系,出来的东西完全不是一回事。硫磺硫化的NBR,动态性能好、抗撕裂强,但耐热性一般。过氧化物硫化的,耐热、压缩永久变形都更好,缺点是撕裂强度偏弱,模具里还容易粘。
还有两个词,现场工程师听到就头疼:焦烧和喷霜。
焦烧就是胶料在模具里还没成型就开始交联,流动性变差,缺胶、流痕全来了。喷霜则是配合剂析出到表面,白花花一层,看着像发霉,其实是配方和工艺没调好。这两个问题,光靠换供应商解决不了,得从混炼工艺和硫化温度曲线上下手。
顺带提一句,2024年之后不少厂上了注射成型和液态硅胶(LSR)冷流道系统。效率高、飞边少、一致性也好,但设备和模具投入不低。小批量、多品种的活,还是模压更划算,别盲目上。
现在的检测手段,早就不靠肉眼了
以前挑O型圈,靠老师傅一双手摸、一双眼睛看。现在?
在线激光测径能实时监控挤出尺寸,视觉系统配上AI分选,能识别缺胶、气泡、飞边、划伤,速度比人快十倍不止。模具加工用CNC,收缩率补偿算得越来越准——NBR通常补1.5%到2.5%,硅胶能到3%以上,这些数字现在基本都写进CAM程序里了。
💡 一个实用建议:要求供应商提供首件全尺寸报告和材质报告(含批次号)。别嫌麻烦。真出了漏油事故,追责、索赔、整改,全靠这些纸面证据。
❗ 再提醒一句:橡胶件是有保质期的。NBR、EPDM放个三五年就开始老化,FKM和VMQ稍好,但也别囤。仓库要避光、避热、避臭氧源——千万别和电机、变压器放一个屋,臭氧能把橡胶啃得千疮百孔。
采购视角的几句大实话
 采购视角的几句大实话
最后说点掏心窝子的。
第一,别只比单价。一个O型圈省三毛,漏一次油,停机、清洗、换件、返工,成本翻几百倍。算总拥有成本,别算采购单价。
第二,给供应商说清楚工况。温度范围、介质成分、压力、是静密封还是动密封、有没有往复运动、频率多少。信息给全了,人家才敢推荐。藏着掖着,最后坑的是自己。
第三,关键位置做备份方案。同一台设备上的关键密封,至少准备两种品牌的合格件。供应链断一次,你就知道这有多重要了。
橡胶这行,门槛看着不高,水却很深。配方、工艺、模具、检测,任何一环掉链子,最后都会变成产线上的一声闷响——然后就是漏油、停线、写报告。✅ 多花半天时间把参数搞明白,比事后开会追责划算得多。