钎焊工艺避坑指南:从真空炉到火焰钎焊,现场那些要命的细节
先别聊理论,先看你手里的钎缝为什么漏
钎焊这事,外行看热闹。拿个焊枪一烤,钎料一化,渗进去,完事?真到量产线上,漏点能把你逼疯。我见过一个厂,真空钎焊炉的温度曲线漂亮得像教科书,出炉一打压,三十件漏八件。拆开看,钎料全堆在接头外面,里面干巴巴。毛细作用没起作用。为什么?装炉太密,升温太快,钎料在润湿母材之前就熔化流走了。
钎焊的本质,说穿了就一句话:母材不熔化,钎料熔化,靠润湿和毛细作用填缝。母材要是熔了,那叫熔焊。钎料要是不润湿,那叫浪费。所以别一上来就翻钎料手册,先摸清楚你的接头间隙、表面清洁度、温度均匀性。这三样,比钎料牌号更决定生死。
 真空钎焊炉内不锈钢换热器芯体装炉实拍
2026年了,还有人拿角磨机打磨完直接钎焊。油污、氧化皮、毛刺,全在缝里。钎料再好也白搭。❗ 清洗不是走过场,超声脱脂、酸洗、水洗、烘干,一道都不能省。尤其不锈钢和铝合金,氧化膜致密得让人头疼。
真空钎焊不是万能药,火焰钎焊也不是土办法
 真空钎焊不是万能药,火焰钎焊也不是土办法
很多工程师一听真空钎焊,眼睛就亮。觉得高大上,质量稳。没错,真空钎焊在换热器、液冷板、航空发动机叶片上确实能打。炉膛里没有氧气,钎剂都省了,钎缝致密,变形小。可是,真空炉贵,周期长,装炉量有限。你要是焊个铜管接头,上真空炉?老板能把你骂哭。
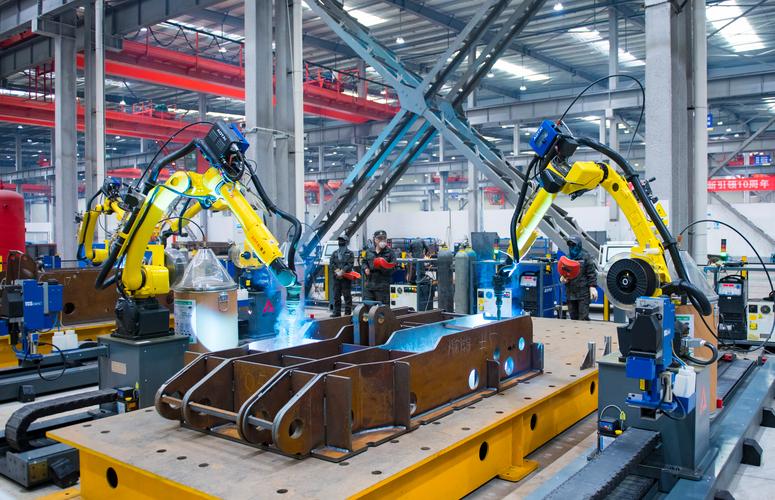
火焰钎焊呢,别看不起。汽车空调管路、制冷阀件、铜铝接头,火焰钎焊依然是主力。手工火焰看师傅手感,自动火焰钎焊机器人看编程和工装。现在很多厂用视觉定位加伺服火焰,重复性比老师傅还稳。不过话说回来,火焰钎焊的热输入大,局部过热、母材退火、钎料过烧,都是常事。得盯着。
- ✅ 真空钎焊:适合不锈钢、高温合金、钛合金、铝合金的精密组件。批量大、结构复杂、内腔多,优势明显。
- ✅ 火焰钎焊:适合铜管、黄铜、钢件、小批量多品种。设备便宜,上手快,但一致性靠工装和参数。
- ✅ 感应钎焊:加热快,热影响区小,适合轴类、套接接头,自动化产线常见。
- ✅ 炉中钎焊:可带钎剂,也可用还原气氛,适合大批量中小件。
选工艺,别只看单价。算综合良率、返修成本、人工、能耗。有些件火焰钎焊看着便宜,漏了返修两次,成本翻倍。有些件真空钎焊一次装炉几十层,摊下来并不贵。
钎料、钎剂、间隙:三个最容易翻车的地方
先说钎料。银基钎料贵,但润湿好,温度适中,钎缝强度韧性平衡。铜基钎料便宜,耐温高,但温度也高,容易把母材性能拖下水。铝基钎料熔点接近铝母材,温度窗口窄得吓人,差十度就溶蚀。镍基钎料用于高温合金,耐腐蚀耐高温,可温度高,炉子要求也高。选钎料,先看母材,再看服役温度、介质、热膨胀系数。别只比价格。
钎剂这事,更坑。铝钎焊用氟铝酸钾,Nocolok那类,腐蚀性比老式氯化物钎剂低,但残留还是得处理。不锈钢真空钎焊可以不用钎剂,但表面得干净。铜钎焊用硼砂、硼酸,残渣硬,清起来费劲。💡 如果产品后续要涂装、电镀、盐雾试验,钎剂残留就是定时炸弹。能机械清理就机械清理,能水洗就水洗,别偷懒。
 火焰钎焊机器人自动钎焊铜管接头特写
间隙,很多人凭感觉。留小了,钎料进不去。留大了,毛细作用拉不动,钎缝里全是空洞。常规银钎料,接头间隙控制在0.03到0.08毫米,比较稳。铜钎料可以稍宽,0.02到0.1毫米。铝钎焊更讲究,往往在0.05到0.15毫米?不对,具体得看钎料和结构。说实话,我建议做几组阶梯间隙试片,切开看金相。别抄手册。手册是参考,你的炉子、你的工装、你的操作工,才是真相。
问:钎焊和熔焊到底怎么选?
答:看接头要求。薄壁、精密、异种金属、复杂内腔、大面积多接头,优先钎焊。因为钎焊温度低,母材不熔化,变形小,还能一次焊多条缝。承重结构、厚板、单一焊缝、高温高压,熔焊更合适。别拿钎焊去扛熔焊的活,也别拿熔焊去碰精密换热器。选错工艺,后面全是坑。
问:真空钎焊后零件发黑、发黄,是不是炉子坏了?
答:先别拆炉子。发黑常见原因:真空度不够、炉膛有泄漏、零件带油、冷却阶段回充空气太早、惰性气体纯度低。尤其回充,很多人急着出炉,炉温还没降到位就充气,表面直接氧化。查检漏、查真空计、查气源露点。还有一个容易忽略的:不同材料混装,镁、锌、镉挥发,污染炉膛。分炉或者加隔离。
问:铝钎焊为什么老失败?
答:铝的氧化膜太顽固,熔点又和钎料接近。温度低了不润湿,温度高了母材溶蚀。钎剂活性、钎焊温度、保温时间,三者要匹配。炉中钎焊铝,常见Nocolok钎剂,但炉膛气氛要控制好。火焰钎焊铝更考验手法,加热要均匀,别对着一点猛烧。有些厂用振动钎焊、超声波辅助钎焊,就是为了破氧化膜。效果有,但工装复杂。
检测与返修:别等盐雾试验才拍大腿
 检测与返修:别等盐雾试验才拍大腿
钎焊接头,很多缺陷在表面看不出来。未钎透、夹渣、气孔、微裂纹,全藏在里面。目视只能看外观成型、钎料圆角、有无明显漏点。真要控质量,X射线、超声、氦检漏、金相剖切,该上就上。尤其液冷板、电池冷却板,2026年新能源汽车热管理卷得厉害,一个微漏就是热失控风险。别省检测钱。
氦检漏灵敏度高,但工件得干燥、清洁。X射线看气孔和未钎透,但对平行于射线的薄缝不敏感。超声适合搭接接头,可对复杂结构有局限。金相破坏性,但最真实。我的经验:首件剖切,批量抽检,关键件全检。别等客户退货再倒查。
返修呢?能返修,但别反复。钎焊返修次数多了,母材晶粒长大,钎缝附近脆性相增多,耐蚀性下降。尤其铝合金,多次加热容易过烧。返修前,把旧钎料清干净,别直接补。补上去的钎料和旧钎料成分不一样,润湿行为也不同。😅 我见过返修三次的液冷板,最后打压不漏,盐雾两天就穿孔。哭都来不及。
最后说个趋势。2026年,低银钎料、无镉钎料、铜基钎料替代银钎料,都是在降本和环保之间找平衡。RoHS、REACH、PFAS限制越来越紧。真空钎焊炉开始配分压控制、对流加热、数字化曲线追溯。火焰钎焊机器人加了视觉和红外测温。工艺仿真也在用,模拟钎料流动和温度场。但软件再牛,也替代不了现场试片。钎焊这行,经验值钱。别迷信参数,也别只凭手感。多切、多看、多记录。钎缝不会撒谎。