过盈连接不是“硬塞”——压装曲线、加热温度和车间里那些坑
压一台风机主轴的联轴器,液压泵在嗡嗡响,压力表指针稳稳往上爬。到某个点,操作工的手会不自觉地攥紧。
没有“咔”的一声。真正的过盈连接装配,安静得让人发毛。
很多人对它的理解停留在“孔比轴小一点,硬塞进去”。对,也不对。塞是塞进去了,但为什么有的能跑二十年不松,有的三个月就开始打滑?差距全在那些没人愿意细看的细节里。
它到底靠什么在扛扭矩
靠材料自己的弹性变形。
轴被压缩,孔被撑大,配合面上形成一个均匀分布的径向接触压力 p。这个压应力乘上摩擦系数,就是你得到的摩擦力和摩擦扭矩。没有键槽,没有销,没有厌氧胶,全靠这一层压力锁死。
所以设计过盈连接,本质是在解一道不等式:
最小过盈量要保证能传递额定扭矩和轴向力(还要留足安全系数,冲击载荷工况通常取1.5~2.5);最大过盈量要保证零件不屈服——孔壁不裂,轴不被压塌,装配时那一瞬间的应力峰值也得算进去。
两头一夹,中间那个窗口,有时候窄得可怜。❗尤其是薄壁套类零件,比如某些铝合金壳体和钢轴的组合,窗口可能只有几微米。
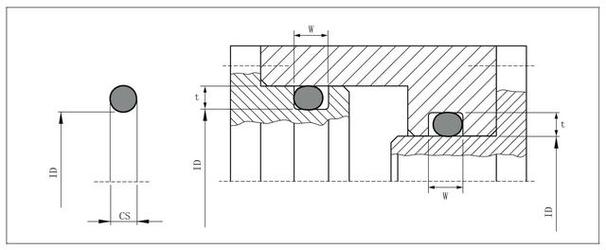
 轴孔过盈配合径向接触压力分布应力计算示意图
算压力用厚壁圆筒的拉梅公式,老掉牙了,但好用。麻烦的是边界:内圈是实心轴还是空心?轴和孔的材质不一样怎么办?装配时涂不涂油?
说到涂油,这里有个特别容易翻车的点。
压入法装配,为了防止配合面拉伤(术语叫胶合),操作师傅习惯抹点二硫化钼或者机油。爽了,压入顺了——可摩擦系数从干态的0.15左右掉到0.08甚至更低。传递扭矩的能力直接砍掉三成。
设计图上写的是干态摩擦系数,车间里抹了油。出了事谁背锅?说实话,谁都不愿意背。
正确的做法是:要么设计时就把润滑状态算进去,要么干脆改用温差法或液压法,别让轴向相对滑动去硬蹭配合面。
压入、温差、液压——三条路各有各的脾气
压入法。最简单也最暴力。压力机一顶,几秒钟完事。缺点是配合面必然发生相对滑动,粗糙度不好的表面会被犁出一道道沟。压装力能算,压入时的压入力通常是压出力的1.3~1.5倍(因为压出时配合面已经被压平了)。
注意,压入力算出来只是参考值。真正有用的是它和位移一起画出来的那条曲线,后面再讲。
温差法。加热包容件,或者冷却被包容件。Δ = α · d · ΔT,线膨胀系数乘孔径乘温差。简单得要命,但坑都在温度上限。
轴承钢内圈,感应加热器上一套,90℃到110℃是舒适区。超过120℃,你就得开始担心回火软化——尺寸精度和硬度一起打折。这是经验,也是血的教训。
要冷的话,干冰能到-78℃,液氮-196℃。液氮那玩意儿,倒进容器里滋啦冒白烟,看着挺唬人,可它会把零件表面冻脆,装的时候手重一点,边缘就可能崩。而且冷缩后的零件表面会结霜、凝露,装完温度回上来,配合面之间夹着一层水膜……
💡所以液氮冷装的零件,出罐到入孔,讲究一个“快”,还得防结露。
液压胀形法。这是大型过盈连接里最优雅的一招。配合面开油槽,通入100~250 MPa的高压油,孔被撑开零点几个百分点,轴几乎是在油膜上滑进去的。风电主轴、船舶艉轴、大型轧机联轴器,基本都走这条路。
装配无损,拆卸也方便——泄压的时候,那一声闷响,轴自己就松了。嗯,挺解压的。
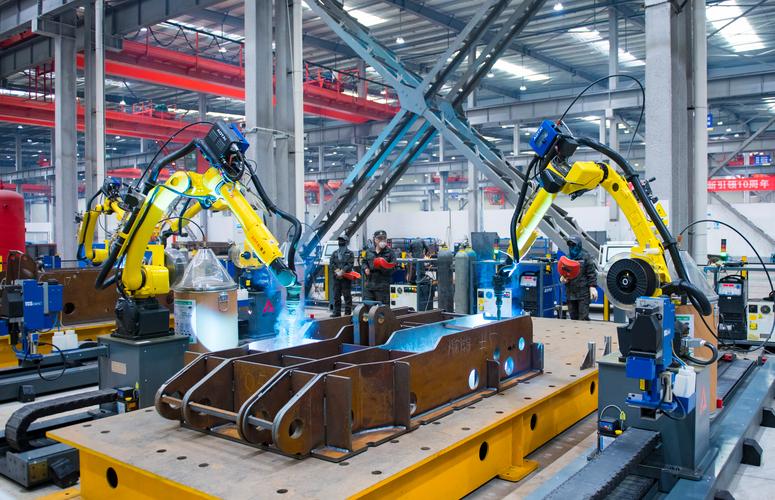
 大型风电主轴联轴器液压过盈装配施工现场
问:我用感应加热器加热轴承,温度到底怎么定?是不是越高越省事?
答:不是。温度必须算出来,不能凭手感。你要的膨胀量,一般取所需装配间隙(通常0.05~0.15 mm,大件取大值)除以线膨胀系数和孔径。比如一个内径100 mm的钢制内圈,要膨胀0.08 mm,钢材α约11.5×10⁻⁶/℃,那ΔT就是0.08÷(100×11.5×10⁻⁶)≈70℃。室温25℃加70,加热到95℃就够了。关键是上限:常规轴承钢别超120℃,超过就要担心尺寸稳定性和硬度损失。加热后必须保温一段时间让内外温度均匀,不然你量出来的是外表温度,里面还是凉的,一装就卡,反手就得用拉马硬拽——漆面都给你刮掉。
问:费半天劲装上的过盈配合,拆下来还能原样复装吗?
答:看情况,但大多数情况下不建议直接复装。第一次装配,配合面的微观峰谷已经被压平了一部分,相当于有效过盈量已经损失过一次。拆下来,表面往往还有拉毛、微动磨损留下的痕迹,再装一次,实际过盈量可能只剩下原来的七成。轻载场合凑合能用,重载、冲击、高频变载的工况,就是在赌。如果非要用,镀铬、刷镀、喷涂修复配合面尺寸是常见做法,修复后要重新测量、重新核算过盈量。图省事硬装的,最后往往是整条线停下来陪它。
车间里真正值钱的,是那条曲线
前几年伺服压机开始普及,这东西改变的其实是判断方式。
以前靠什么?靠压力表读数到没到,靠师傅的耳朵。现在伺服压机一边压一边采数据,几百个点下来,画出一条“力—位移”曲线,跟标准包络窗口一对比,合格不合格当场出结果。
曲线会说话,而且说得比人清楚:
- 平滑上升、末端突然陡升——正常,轴肩或者台阶顶到底了。
- 曲线中间出现凹陷或者台阶——配合面有异物、毛刺,或者孔里有台阶没清干净。
- 末端陡升来得比标准早——过盈量偏大,或者压入深度超了。
- 整条曲线压在包络下沿——过盈量不足,或者润滑太足。这种最危险,装配“手感”还挺顺,装完根本看不出来,跑一段时间就打滑。
有些厂还加上了声发射监测,压装过程中配合面每一次微小的粘着—滑移都会发声,异常摩擦一听就听出来。这已经不是玄学了。
再往前一步,是把每个零件的实测孔径、轴径输进系统,自动算出理论压装曲线,跟实测曲线比对。数字孪生听着玄乎,但落在这个场景里,它就是这么朴素——每台设备每一套配合都有一条独一无二的指纹,对不上就是有问题。
几个容易被忽略的暗坑
 几个容易被忽略的暗坑
锥面过盈连接。HSK刀柄、无键锥形锁紧套,靠的是锥面贴合和轴向拉紧力。这玩意儿对接触率要求很苛刻,一般要85%以上,得涂红丹粉对研检查。接触率不够,刚度就上不去,高速旋转时刀柄会“点头”。
微动磨损。最阴险的失效模式。交变载荷下,如果过盈量处在临界值附近,配合面会发生微米级的相对滑移,摩擦生热,氧化,磨屑堆在界面上,越磨越松,越松越滑——一个正反馈的死循环。很多号称“莫名其妙松了”的联轴器,根子在这儿。
工作温度下的过盈量漂移。常温装配合格,不代表高温工况下合格。铝壳配钢轴,铝的膨胀系数是钢的将近两倍,温度一升,配合可能直接松掉;反过来,钢轴插在铝孔里降温,可能把壳体胀裂。选材、算工况温度,一步都不能省。
表面粗糙度。配合面一般要磨削到Ra0.8~1.6。太粗,峰谷被压平吃掉过盈量,经验上要额外补偿约0.8×(Rz1+Rz2)的过盈量;太光,又不利于储油、容易产生冷焊。粗糙度这个度,得拿捏。
说到底,过盈连接是个特别有意思的东西。它老得不能再老,原理朴素到中学物理就能讲明白,可偏偏在高铁轴箱、风电主轴、航空发动机这些最要命的地方挑大梁。它不给你任何冗余,设计对就是对的,错就是错的,中间没有“凑合一下”的余地。
那些安静装进去的零件,往往要在几千万次循环载荷之后,才决定是咬住你,还是松开你。
所以,压装的时候,还是盯紧那条曲线吧。