冲压件:从一块钢板到百万级量产,精度和成本怎么平衡?
冲压件。两个字,听着简单。真干起来,能让人半夜蹲在压机边上啃面包。昨天刚调好的模具,今天换一卷料,毛刺就冒头。你说气不气?
一条 2500 吨多工位线,节拍 10~15 次/分钟。每个滑块下去,板料在零点几秒里经历弹性变形、塑性流动、开裂风险、回弹。车门内板、座椅骨架、电机壳、连接器端子……很多都是冲压件。手机里的屏蔽罩?也算。五金冲压件更不用说,量一大,模具就是印钞机,也可能是吞金兽。
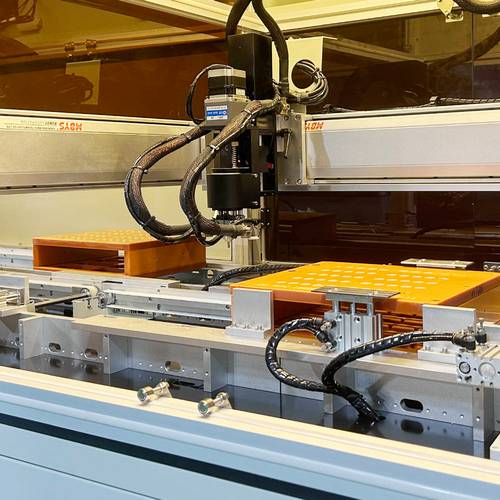
 汽车冲压件多工位压力机生产线实拍
一、冲压加工,核心就三件事:材料、模具、边界条件
材料。SPCC、SPHC、304、6061、高强钢。屈服强度、n 值、r 值、各向异性。模具。凸凹模间隙、圆角、拉延筋、压边力。边界条件。润滑、温度、压机精度、送料。
冲压件质量不是“调出来”的?多数时候,是设计出来的。 工艺排样和模具结构,基本决定了后面能调的空间。现场调模,是在跟设计遗留问题打架。
问:冲压件和铸件、机加工件怎么选?
答:看批量、形状、强度、成本。薄壁、大批量、复杂加强筋,冲压件通常更快更便宜。小批量、厚壁、复杂内腔,铸件或 CNC 更合适。别拿一个月的量去开级进模。亏。
二、回弹、毛刺、开裂:现场最烦人的三件事
回弹。尤其高强钢。屈服 600MPa 以上,回弹能把公差顶到姥姥家。补偿?模面修正、回弹补偿软件、拉延造型。可现场试模还是得靠老师傅的手感和油石。
毛刺。间隙大了、刃口钝了、材料硬了,全给你脸色。去毛刺?人工、振动、滚筒、电解。成本藏在这里。开裂。R 角太小、拉延深度太大、润滑不对、材料方向没排好。冲压件开裂往往不是压机吨位不够,是工艺窗口太窄。
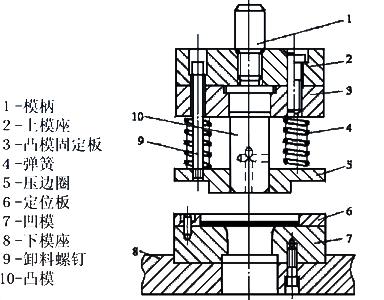 冲压模具拉延筋与板料回弹补偿示意图
问:冲压件回弹到底怎么控制?
答:先别急着改模具。查材料批次、轧制方向、润滑、压边力。能通过工艺窗口调,就别动模面。要动,先做回弹补偿仿真,再上蓝光扫描对比。最后试冲、测量、修模。循环几轮很正常。想一次到位?醒醒。
三、模具、节拍、成本:量产冲压件的真实账本
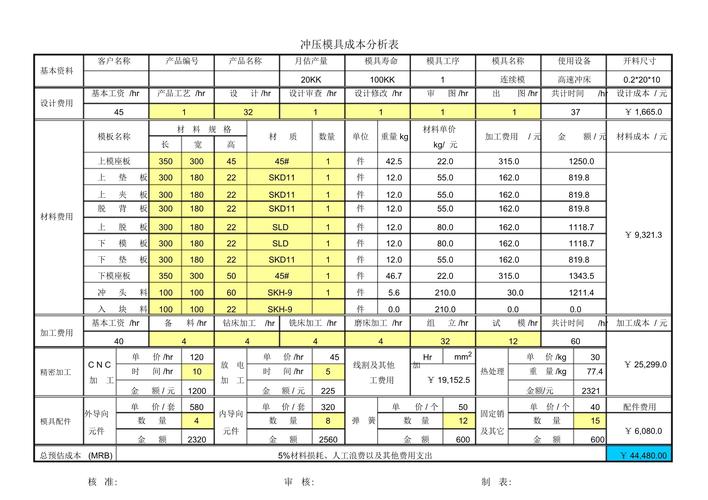 三、模具、节拍、成本:量产冲压件的真实账本
模具费不是小数。一套汽车冲压件模具,几十万到几百万。级进模、多工位、传递模,各有脾气。节拍上去了,OEE 不一定好看。换模时间、卡料、模具维修、废料堵塞,任何一个都能让你从 15 SPM 掉到 8。
2025 年了,伺服压机、模内传感器、视觉检测、AI 调参都在上。真到车间,最管用的还是:稳定的材料、靠谱的模具保养、清晰的 SPC。💡 别迷信黑灯工厂。灯可以黑,模具不能黑。
材料利用率。排样差 1%,一年就是几十上百万。废料回收?冲压件边角料分类卖,也是一笔钱。精密冲压件更狠,公差 ±0.02mm,毛刺 0.05mm 以内,模具寿命、清洁度、包装全要钱。
四、采购冲压件,别只盯着单价
报价差 30%,正常。差 100%?要么你图纸没看懂,要么对方没算全。冲压件成本 = 材料 + 模具摊销 + 冲次费 + 表面处理 + 去毛刺 + 包装 + 物流 + 质量成本。
隐藏项:PPAP、IATF 16949、首件、全尺寸报告、SPC、批次追溯。✅ 小批量打样,激光切割 + 折弯可能更划算。大批量,冲压模具才是正道。
问:冲压件报价为什么差别那么大?
答:材料牌号、料厚、模具结构、公差、表面要求、批量、付款方式都会影响。拿一个“铁片”去问价,供应商只能瞎报。把 2D 图纸、3D、材料、表面处理、年用量、关键尺寸给全。报价才靠谱。
最后。冲压件这行,门槛在门里面。看着就是压一下,实际是材料、模具、设备、人的系统工程。哪一环松了,废品率就教你做人。选供应商?去车间看三件事:模具保养记录、首件报告、废料框。比听销售吹半小时管用。