工业芯片选型现场笔记:从-40℃冷启动到碳化硅上机,数据手册不会告诉你的那些坑
上周和一位做伺服驱动的老哥吃饭。他放下筷子说了句话:现在选芯片,三分看参数,七分看命。
我笑了。回去路上又想了想,笑不出来。
这几年跑产线、泡失效分析实验室、跟原厂 FAE 吵过架,也跟采购拍过桌子。攒了些碎经验。不成体系,但都是真金白银换来的。写出来,给同行省点事。
温度等级:那条降额曲线里藏着刀
商规 0~70℃。工规常见 -40~85℃。车规按 AEC-Q100 分级:Grade 4 是 0~70℃,Grade 3 是 -40~85℃,Grade 2 是 -40~105℃,Grade 1 是 -40~125℃,Grade 0 能顶到 150℃。
很多人看到“工业级”三个字就直接下单了。慢着。
规格书里写的温度,指的是环境温度 Ta,不是结温 Tj。这两者中间隔着封装热阻、PCB 铜箔面积、风道设计、还有旁边那颗烫手的 DC-DC。差 30℃ 是常事,差 60℃ 也不稀奇。
去年帮一家做光伏逆变器的客户查批量复位。MPPT 板上选的 MCU,标称 -40~85℃。机柜内实测环境温度 92℃。超标了,但也就 7℃ 而已。当时看起来问题不大。
不对。反推回去,那颗 QFN 封装在无风冷、铜箔铺得又省的板子上,热阻大概 40℃/W,器件功耗 1.1W。结温已经摸到 130℃ 了。芯片没烧,它只是老老实实启动了过温保护。半年时间,现场返修三十多台。
❗ 记一句话:规格书的温度是给封装外壳写的,不是给你的产品写的。要么自己老老实实算热阻,要么干脆上热像仪实测。别省这一步。
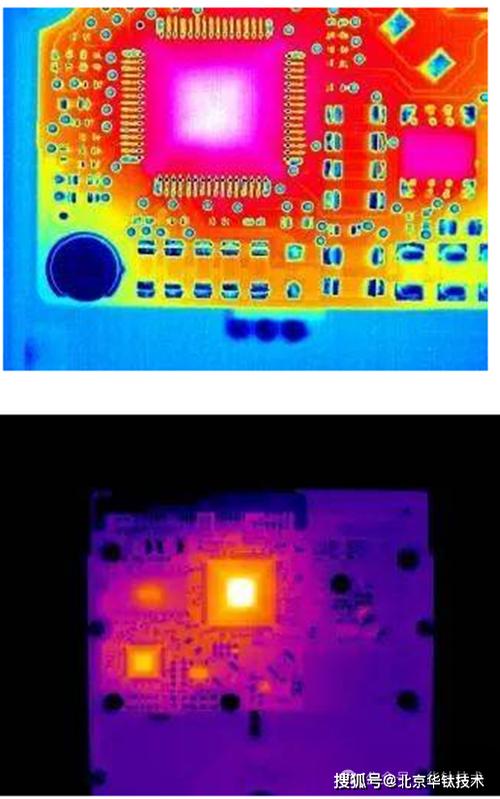 工业控制柜变频器主板芯片红外热成像温度分布图
问:我们设备装在室内机房,空调常年 25℃ 恒温,还需要按工业级甚至车规来选吗?
答:看机柜内的实际温度,别看机房的。密闭机柜、无风扇、几块电源板叠在一起,内部温升 25~40℃ 是常态。机房 25℃,柜内就是 60℃ 上下,再叠加芯片自身的功耗,商规器件的余量基本就没了。有条件的话,新机型做一次满载 8 小时热测试,布 6 到 10 个热电偶,比看任何规格书都靠谱。
碳化硅上机:坑大多不在器件本身
SiC MOSFET 这两年降价降得挺凶。6 英寸产线往 8 英寸切,衬底价格近乎腰斩。800V 母线、高频、高功率密度的场合,它确实香。
但很多团队第一次上 SiC,翻车的地方惊人地一致——驱动电路。
- 开关速度太快,di/dt 极高。米勒电容耦合过来的电压尖峰,能让上下桥臂误导通。一导通就是直通,直通就是炸管。负压关断(-3V 到 -5V)在多数布局里几乎是必须的,靠 0V 关断,很多时候就是在赌。
- 短路耐受时间只有 2~3μs。硅基 IGBT 通常是 10μs。保护窗口窄了三四倍,退饱和检测的响应时间、驱动的消隐时间,全部得重新算。照搬 IGBT 的参数,等于没保护。
- 栅极阈值电压漂移。栅氧界面的陷阱在长期偏压下会让 Vth 慢慢跑掉。批次之间、老化和新品之间,都可能不一样。
- 体二极管第三象限导通压降偏高,死区时间里续流发热。做同步整流还是留死区,得按工况算账。
💡 一个务实的判断:母线 400V 上下、开关频率 10kHz 以内的应用,成熟 IGBT 模块在成本和可靠性上依然更划算。SiC 的价值在高频、高功率密度、高温这三个维度上兑现。别为了“先进”而先进。
 SiC MOSFET功率模块栅极驱动电路板负压关断电路焊接装配特写
交期与双源:P2P 兼容不等于能换
 交期与双源:P2P 兼容不等于能换
2021 到 2022 那波缺芯,52 周交期算客气的。现在整体松了,但结构性的紧张还在:车规 MCU、高精度 ADC、部分 FPGA、高端功率器件型号,该等还是得等。
于是双源成了标准动作。问题在于——
引脚兼容(P2P)和软件兼容,完全是两回事。
寄存器映射能对上,外设行为未必能对上。ADC 的采样保持时间、时钟树的抖动、DMA 的仲裁优先级、看门狗的超时精度,还有上电时序里某个引脚的状态。这些东西规格书写得很含蓄,真跑到 EMC 实验室才现原形。
我见过一个团队,换一颗 M4 的料用了四个月。三个月在做验证。剩下一个月在改因为时序差异引出的偶发通信错误。
✅ 稳妥的做法是:在新产品设计阶段就把第二供应商的 footprint 和外围电路一并考虑进去。两颗料的去耦电容位置、晶振负载电容、复位电路,尽量做成兼容。等缺货了再改板,代价是十倍。
封装、焊点,还有那个总被忽略的 MSL
板级可靠性,是不少设计团队的能力盲区。
车规器件要过 -40~125℃ 的温度循环,1000 次起步。焊点在反复热胀冷缩里会疲劳开裂。QFN 的角焊点、BGA 的边缘球,是裂纹高发区。CTE 不匹配、焊盘设计、无铅焊料 217℃ 的峰值温度曲线,每一环都能咬人。
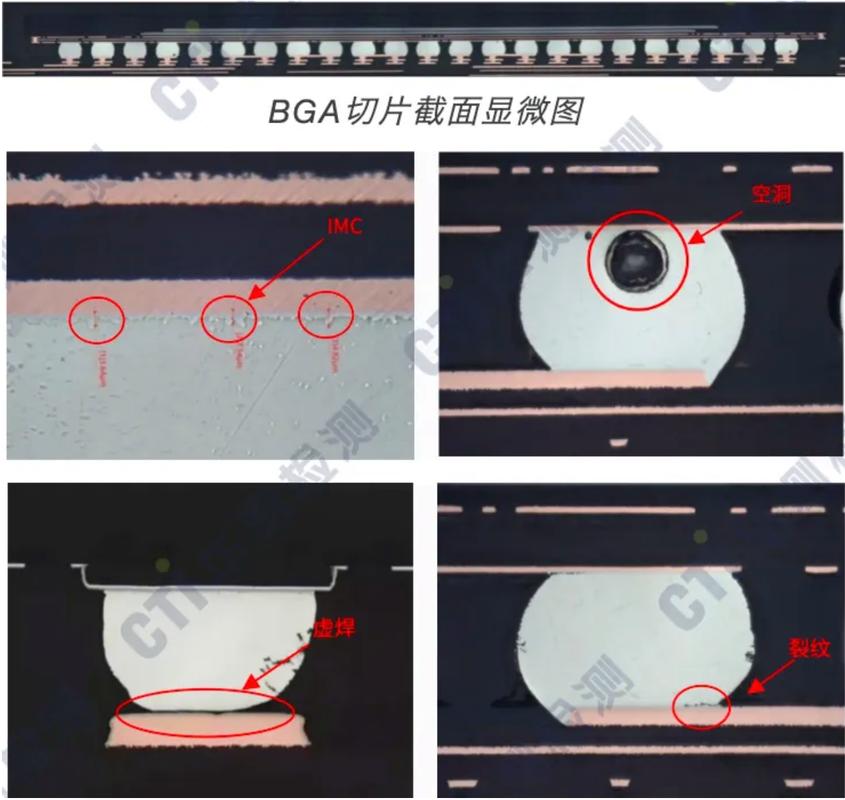 芯片BGA焊点热循环疲劳裂纹扫描电镜形貌图
功率器件更狠。银烧结(Silver Sintering)比传统焊料的寿命长好几倍,但工艺设备贵、对表面处理要求高。不是所有代工厂都愿意接这种活儿。
❗ 还有一个被忽略到令人发指的点:湿度敏感等级 MSL。
MSL3 的器件,防潮袋拆封后必须在 168 小时内完成回流焊。超时了?烘烤。不烘直接过炉,封装内部的水汽在 260℃ 下瞬间汽化,那就是爆米花效应。封装开裂,有时候肉眼根本看不出来,测着测着就挂了。
我在一家工厂见过整批返工的。原因就是仓库拆封后放了两周,没人记时间。
问:小批量研发阶段,也要严格管 MSL 和烘烤吗?
答:要。研发阶段的样品往往是从代理商那里拿的散料,防潮袋早开过了,湿度指示卡也没人看。这时候手工焊接和返修次数又多,热损伤叠加吸湿,失效概率其实比量产还高。一个便宜的防潮柜加一张拆封记录表,能省掉大量“莫名其妙”的调试时间。真的。别问我怎么知道的。
最后,说点选型的实在话
 最后,说点选型的实在话
参数表是个起点,不是终点。
选芯片这件事,本质上是在做三件事的平衡:性能余量、供货确定性、失效代价。性能余量好算,供货确定性靠打听,失效代价——这个最容易被低估。
一台工业设备的生命周期通常十年起步。选错的那颗料,可能让你在未来十年里反复做 PCN 变更、做替代验证、做客户说明。这些成本,从来不会出现在 BOM 表上。
所以我的建议很朴素:关键位置留余量,能双源就双源,温度按结温算,保护电路按最坏情况设计。
至于运气那部分……能少一点是一点吧。