注塑件表面的那条“鬼影线”,到底藏着多少不能说的秘密
干注塑这行十几年,我最怕的从来不是机器趴窝——修就是了。怕的是什么?是早上开机能出满模漂亮的活儿,到了下午三四点,注塑件表面突然多出一条若隐若现的线。摸上去不割手,看过去不对劲。老板站在旁边问你:“这什么玩意儿?”你只能憋出一句:“熔接线。”
然后他接着问:“那怎么办?”
这就麻烦了。因为熔接线这东西,牵扯到的东西太多了。模具温度、注射速度、料温、排气、浇口位置、甚至那批原料的流动性差了一点点……任何一个变量动一下,它就在那儿等着你。
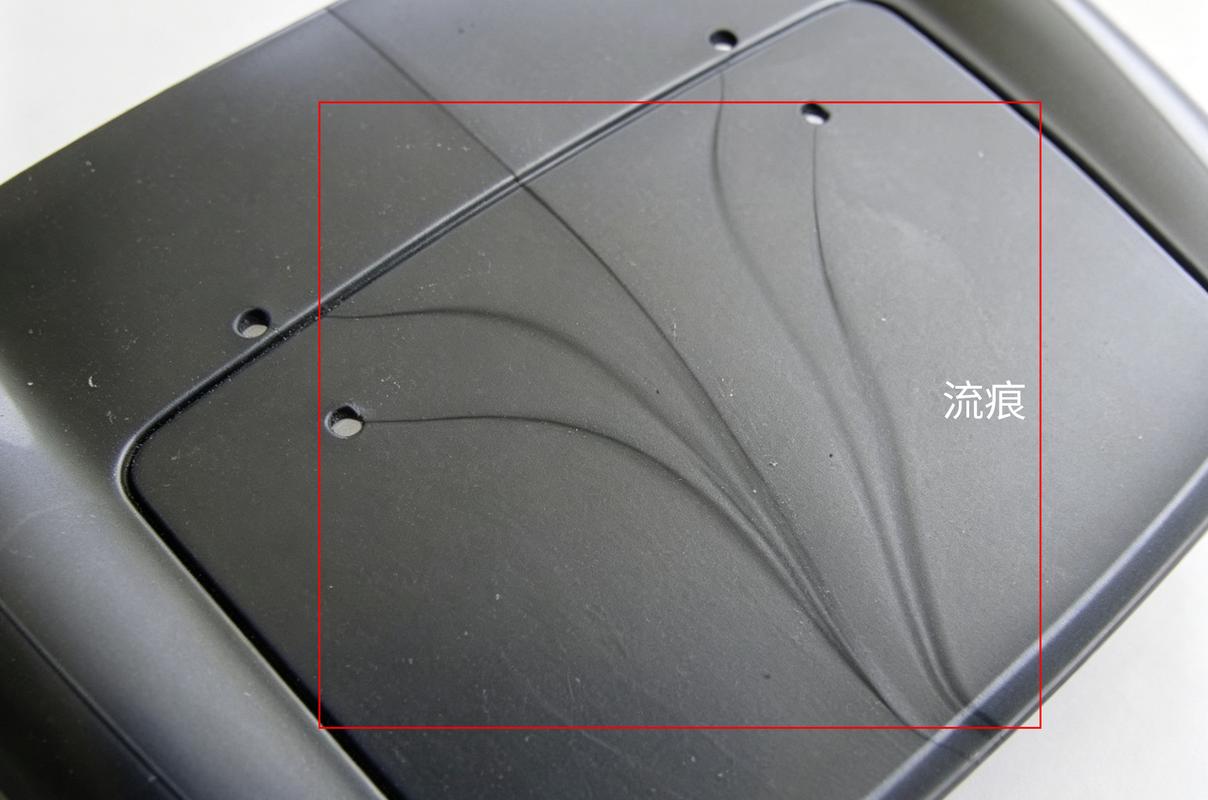 注塑成型熔接线缺陷实物对比图
熔接线不是“线”,是两股料没握上手
很多人以为熔接线是模具上划出来的痕迹。不对。它是两股塑料熔体在型腔里碰到一起时,因为前沿温度降得太快,没来得及真正融合,只把“皮”搭在一起了。分子链没扩散过去,强度自然打折。
我见过最离谱的例子。一个PC/ABS的汽车内饰件,浇口开在中间,两边料流绕了一大圈最后在侧壁汇合。表面看那条线很细,用指甲刮一下……直接裂开。测试员拿去做冲击,就沿着那条线断的。整批货报废。
那你说调机能不能救?能救一部分。但根子上得看模具设计。
✅ 熔接线位置如果落在受力区或者外观A面,基本就是设计阶段的锅。改浇口、加冷料井、调模温,都比后期调机靠谱。
关于注塑件熔接线,车间里吵得最凶的几个问题
问:为什么我把料温提高了,熔接线反而更明显了?
答:因为你只提了料温,没提模温。料温高,熔体流动性好了,但两股料汇合时如果模具表面是冷的,前沿照样迅速结皮。更麻烦的是,料温过高可能导致降解,降解产生的小分子气体反而阻碍融合。💡 正确做法是料温和模温同步往上走,让两股料在汇合点还有足够的“活劲儿”互相咬合。
问:我们厂的注塑件熔接线强度总是不达标,是不是换一种流动性更好的料就行了?
答:换料是最省事也最容易踩坑的做法。流动性好了,充填是容易了,但分子量往往也低了,本体强度就下降。这头补那头漏。说实话,先别急着换料——去看看排气槽是不是堵了,或者汇合点附近有没有困气。很多所谓“熔接线强度不够”,其实是气没排出去,两股料中间夹了一层气膜。❗ 气膜比熔接线更致命,因为你看不见。
回过头来说,熔接线的强度能恢复到本体的多少?一般说法是70%到90%,但实际取决于材料。玻纤增强料最惨,玻纤在汇合点是顺着流动方向排的,等于在界面上铺了一层“玻璃纸”,强度能到50%就算烧高香了。
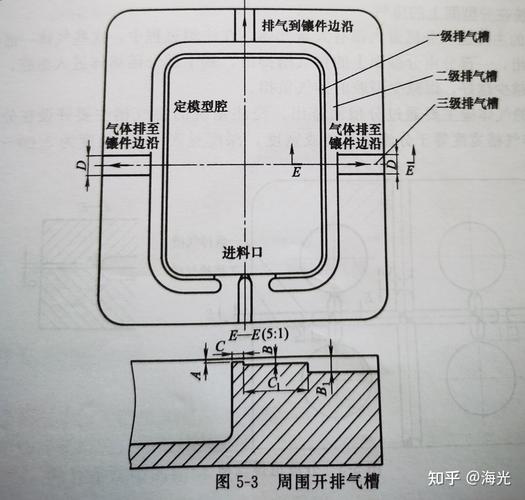 注塑模具排气槽与熔接线位置示意图
别只盯着熔接线,那只是注塑件缺陷的冰山一角
 别只盯着熔接线,那只是注塑件缺陷的冰山一角
你要是只跟熔接线较劲,那格局就小了。注塑件这玩意儿,说白了就是塑料在模具里走一趟,走得好不好,看的是整个过程稳不稳。熔接线冒头的时候,通常意味着其他毛病也跟着来了——比如凹陷、飞边、尺寸飘。
我去年去一家做连接器的厂子帮忙。他们的注塑件有个0.3毫米宽的薄壁区,一打快就走不齐。熔接线倒是没有,因为浇口开在正中间。但问题是尺寸稳定性极差,今天合格明天超差。后来查出来是什么?干燥没做好。PA料吸水,含水量高了以后,熔体黏度波动大。你看,问题看着在模具,根子在料上。
所以我现在去车间,先看三样东西:
- 干燥机温度曲线——是不是真到了那个露点,别只看表显
- 模温机实际回水温度——跟设定值差多少,管路有没有堵
- 背压和射退——这俩参数看着不起眼,直接决定熔体密度的稳定性
这三样稳了,再谈调机。不然就是瞎调。今天好了明天坏,换个班又不行。
注塑件的成本账,往往坏在“看不见”的地方
很多人算注塑件成本就算料重、算周期、算机器吨位。漏了。不良率才是大头。一个熔接线导致的废品率往上跳三个点,一年下来够买台新机了。
而且注塑件一旦要喷涂或者电镀,表面那条线会放大。喷完漆以后,熔接线位置会形成一道明显的凹痕。因为熔接线区域的分子取向和周围不一样,吸漆量不同。这时候你找调机师傅,他也摇头——成型阶段没解决的东西,后处理救不回来。
见过一个做电动工具外壳的厂子。本来注塑件打出来还行,熔接线在侧边不算明显。结果客户要求做UV漆,一喷,整条线像刻上去的一样。最后怎么办?改模具,加了一个冷料井,把汇合点推到不需要喷漆的那一侧。花了六万块改模,省了一年几十万的报废和返工。
这个账,算得过来。
现在注塑行业越来越卷。以前说“能打出来就行”,现在客户拿着放大镜看。微发泡、气辅、模内传感器这些新技术慢慢普及了,有些厂子开始用模腔压力传感器实时监控注塑件的一致性。那套东西不便宜,但对高附加值件来说,值。
说到底,注塑件这行没什么玄学,就是把每一个变量按住。按得住,它就听话。按不住,它就跟你闹脾气。那条熔接线,就是它闹脾气时最先露出的那张脸。