铸件质量与工艺选择:从砂眼气孔到无损检测的实战手记
别先砍价,先搞清铸件是怎么“长”出来的
铸件报价差一倍,正常吗?正常。太正常了。你拿同一张图纸问三家厂,一家报 18 块,一家报 32 块,还有一家支支吾吾说“看批量”。这不是他们瞎报。砂型铸造、熔模铸造、压铸,三条路线,成本结构完全不一样。砂型便宜,模具费低,但表面粗糙、尺寸公差松;熔模精密铸造能做出薄壁复杂件,可蜡模、制壳、焙烧,每一步都在烧钱;压铸效率高,适合铝锌合金大批量,但模具费能吓你一跳。❗所以,先问工艺,再谈价格。
 球墨铸铁件砂型铸造浇注现场
说实话,我见过太多采购把铸件当标准件买。图纸一扔,要求“按国标”。国标是底线,不是合同。材质、热处理、探伤级别、加工余量、涂层,不写清楚,后面全是扯皮。比如球墨铸铁,QT450-10 和 QT600-3,强度差一大截,价格也差。你不标,供应商按便宜的做,出了问题谁背?
问:铸件报价差那么多,便宜的是不是一定坑?
答:不一定。得看差在哪。如果差在工艺出品率、废品率、模具摊销,那是管理效率。如果差在材质、探伤、热处理,那可能是偷工。让对方列分项报价:材料、熔炼、造型、清理、热处理、检测、运费。列不出来的,别急着下单。
气孔、缩孔、砂眼:缺陷不是随机,是系统在报警
铸件缺陷图谱,我建议每个工程师都存一份。气孔圆滚滚,内壁光滑,多半是卷入气体或发气材料。缩孔在热节,形状不规则,那是补缩不够。砂眼夹渣,往往跟浇注系统、涂料、砂芯质量有关。冷隔、浇不足,浇注温度低了,或者流程太长。裂纹?有时候是热处理搞的,有时候是结构本身在喊救命。
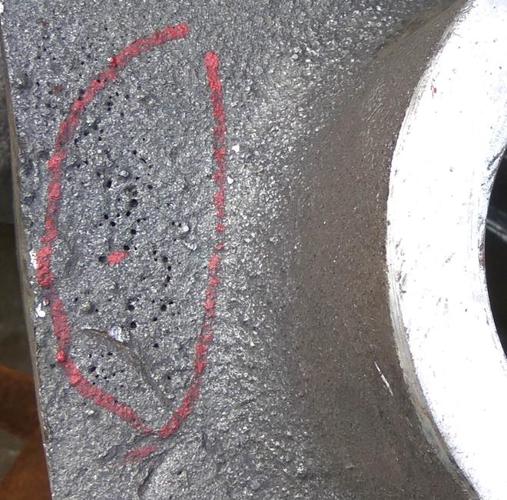 铸件X射线探伤气孔缩孔缺陷图谱
别一看到缺陷就骂铸造厂。真的。设计端留的圆角够不够?壁厚过渡是不是太猛?加工余量是不是拍脑袋定的?浇注系统和冒口不是摆设,它们决定了金属液怎么流、怎么冷、怎么补。好的工艺员会在 CAE 里跑好几轮,看充型、凝固、应力。差的?凭经验。经验有用,但经验会骗人。
💡有个细节:冷铁和冒口的搭配,直接影响缩孔位置。有些厂为了省成本,少放冒口,多用冷铁,结果内部缩松跑到加工面。你加工一刀,黑点全露出来。这时候再返修?焊补?客户能接受吗?军工、汽车、液压件,很多标准不允许焊补。所以,无损检测该上就上。UT、RT、MT、PT,看材质和缺陷类型选,不是越贵越好。
2026年了,铸件厂还在靠老师傅眼睛?
一半靠,一半不靠了。我前阵子去一家做精密铸造的厂,车间里还是热,粉尘还是有,但中控室变了。熔炼炉配光谱,炉前分析几分钟出结果。造型线旁边有在线测温,浇注温度实时记录。老法师还在,但他们现在看的是屏幕上的曲线,不是只靠“感觉差不多了”。
数字化这东西,别神化。CAE 模拟不能 100% 预测缺陷,但能把试错次数从八次降到三次。3D 打印砂型、砂芯,适合小批量复杂件,省模具费,可单价还是高。再生砂系统越来越普及,环保查得严,旧砂不处理不行。2026 年,欧盟碳边境调节机制在推,国内双碳目标也在压。铸件出口,客户开始问碳足迹。你熔炼一吨铁水,用电还是用焦?废钢比例多少?这些以前没人管,现在要填表。
问:图纸标了公差,为什么还要留加工余量?
答:因为铸件表面有氧化皮、粘砂、尺寸波动。加工余量是给后续切削留的“安全垫”。但余量不是越大越好。余量太大,浪费材料、增加加工工时,还可能把内部缺陷露不出来。一般灰铸铁小件 2-4mm,球铁件 3-5mm,大件更得算。最好让铸造厂和机加工一起评审。
采购和工程师怎么配合,才能少踩坑
说句难听的,很多铸件质量问题,是采购和工程师各管一段造成的。采购盯价格交期,工程师盯图纸性能,中间没人盯过程能力。结果呢?样品合格,批量翻车。为什么?样品是老师傅精雕细琢,批量是流水线赶工。
我的建议,粗暴但有效:
- ✅ 首件检验别只看尺寸。材质光谱、金相、硬度、探伤,全做一遍。记录存档。
- ✅ 过程审核要去现场。看炉料、看砂处理、看浇注记录、看热处理曲线。别只坐在办公室看 PPT。
- ✅ 质量协议写清楚缺陷判定标准。ASTM、ISO、GB,选哪个版本,哪一级。别写“按相关标准”。
- ❗ 变更管理必须签字。换供应商、换炉料、换砂、换热处理炉,都得重新确认。很多批量事故,就是偷偷换了废钢来源。
不过话说回来,价格压到骨头里,质量就是空中楼阁。铸件这行,工艺出品率、废品率、能耗,都是硬成本。你让供应商没钱赚,他就只能在看不见的地方省。最后你省了 5%,产线停一天亏 5 万。对吧?
 熔模铸造精密铸件蜡模制壳车间
还有,别忽略铸件的后处理。抛丸、打磨、补焊、浸渗、涂装,这些工序影响外观和耐腐蚀。有些厂把补焊件混在合格品里,你不做渗透检测,根本看不出来。液压件、阀体、泵壳,内部缺陷一旦漏,就是安全事故。别赌。
最后一句,不总结。只提醒:下次收到铸件报价,先问三件事——什么工艺?什么材质?什么检测?问完,你大概就知道这钱花在哪了。💡