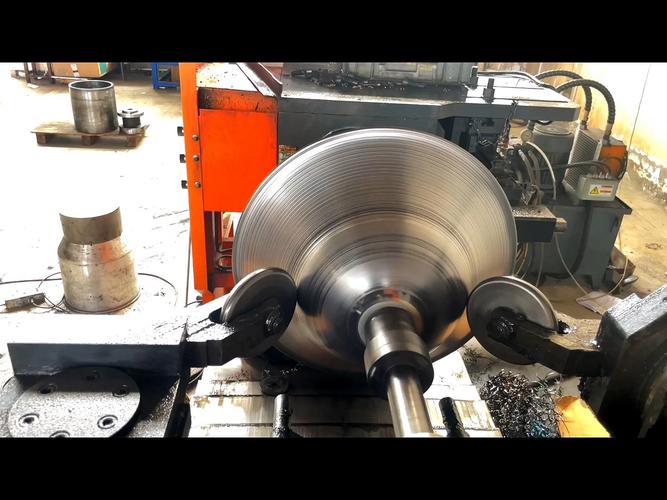
熔炼:炉前那点“火候”,才是制造质量的第一道分水岭
凌晨三点,中频炉的噪声像闷雷。炉工老周盯着观察窗,没看仪表。他说,颜色不对。温度到了,颜色不对,照样不能浇。说实话,这种判断,光谱仪给不了。
很多人把熔炼理解成“把金属烧化”。不对。它更像一场受控的化学+物理混战:熔化、过热、合金化、精炼、除气、扒渣、测温、取样,每一步都在给后面的铸件、锻件、轧材埋雷,或者拆雷。
为什么熔炼车间最怕“看起来没问题”
炉前显示 1520℃,成分单也合格。然后呢?铸件出来,气孔、缩松、裂纹,加工到一半才发现。返工、报废、交期全乱。现场最怕的不是报警,是“看起来没问题”。
温度、过热度、成分、气体、夹杂,这五个变量里,常规光谱只覆盖一部分。元素合格,不等于钢水干净。氧、氮、氢,还有夹渣,往往要定氢定氧、金相、超声才露馅。❗所以,熔炼质量不是“成分合格”四个字能签字的。
问:中频炉熔炼铸铁,温度到了就能浇吗?
答:不行。还要看过热度、孕育处理、球化效果、硫磷含量和镇静时间。温度只是入场券,不是终点线。
 中频感应炉熔炼车间钢水测温与光谱取样实拍
炉衬、渣系、合金化——三个容易被忽略的变量
炉衬是熔炼的“鞋”。酸性、碱性、中性,选错,炉龄掉得比股价还快。碱性炉衬扛高碱度渣,适合脱硫脱磷;酸性炉衬便宜,但对付不了高锰高磷。别等到穿炉才想起耐材报告。
渣系更玄。碱度、流动性、氧化性,哪一个偏了,都会让钢水吸氧吸氮。电弧炉里泡沫渣埋弧,能省电、保护炉衬;感应炉里渣量小,扒渣时机就得抠得很细。话说回来,很多小厂连渣样都不留,全凭师傅手感。手感有价值,但手感不能复制。
合金化是成本黑洞。锰、硅、铬、镍、钼,加入顺序、粒度、密度、熔点,决定收得率。有人只盯合金单价,忽略了收得率差 2% 能把利润吃光。💡更麻烦的是,难熔合金加早了烧损,加晚了来不及熔化。得算,也得试。
 电弧炉炼钢泡沫渣操作与炉门观察现场
温度控制不是一根热电偶的事
 温度控制不是一根热电偶的事
测温枪显示一个数,热电偶显示另一个数,红外测温又是第三个。信谁?先看校验记录,再看插入深度,再看响应时间。间歇测温有滞后,连续测温怕结渣,红外受发射率影响。炉前如果只抄一个数,等于蒙眼开车。
过热度才是浇注的灵魂。铸铁、铸钢、铝合金,各有各的窗口。低了,流动性差,浇不满;高了,收缩大、吸气多、晶粒粗。这个窗口,往往只有几十度。对,几十度。炉前一个犹豫,整炉料可能就废了。
2025 年以来,智能熔炼系统开始普及。感应炉用功率闭环+炉温预测模型,电弧炉用电极自动调节+数字孪生,铝合金炉用热平衡模型算能耗。它们不能完全替代老师傅,但能把老师傅的“看火色”变成可追溯曲线。异常提前 30 秒预警,够现场少废一炉。
问:智能熔炼系统能替代炉前师傅吗?
答:短期内别想。它擅长记录、预警、优化功率,但炉衬局部发红、渣子黏度突变、加料卡料这些事,还需要人判断。最好的组合是系统管趋势,师傅管异常。
除气、扒渣、过滤:洁净度决定疲劳寿命
钢水里的氢,铝液里的氢,都是隐形杀手。钢件白点、铝件针孔,很多来自气体。真空脱气、RH、VD、VOD,铝液旋转除气、氩气精炼,手段不少,关键是过程参数别偷工减料。氩气流量、转子转速、处理时间,少一项都可能白干。
扒渣要快,但不能把渣带入浇注系统。过滤网不是万能,但能挡大颗粒夹杂。对轴承钢、齿轮钢、航空铝件来说,夹杂物尺寸和形态,直接决定疲劳寿命。💡有些工厂为了省过滤网,最后在客户失效分析报告里花十倍钱。
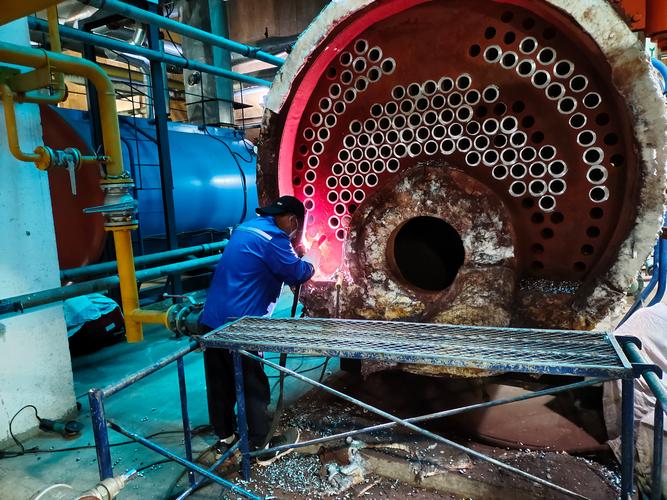 铝合金熔炼炉旋转除气机转子除氢操作现场
能耗与排放:熔炼是电老虎,也是碳账本大头
中频炉吨钢电耗、电弧炉吨钢电耗、铝合金保温炉燃气单耗,都是硬成本。电价峰谷差拉大以后,熔炼排产不只是工艺问题,还是财务问题。谷电熔炼、储能削峰、余热回收、废钢预热,能上的手段都在上。
低碳冶金不是口号。氢基直接还原、电弧炉短流程、绿电交易、碳足迹核算,正在从大钢厂往中型铸造厂渗透。客户开始要碳标签,出口订单更狠。熔炼车间以前只交成分单,现在可能要交碳排放单。
不过话说回来,别为了“智能”而智能。先做好炉衬测厚、冷却水流量、除尘风量、联锁报警这些基础项。基础不牢,上再贵的系统也是给设备拍写真。
现场管理清单:踩坑换来的几条硬规矩
 现场管理清单:踩坑换来的几条硬规矩
- ✅ 炉前快测必须留样,光谱、碳硫、氧氮氢,数据进炉次档案,别只写合格。
- 炉衬厚度定期测,局部侵蚀比平均侵蚀更危险,红点就是穿炉前兆。
- 冷却水不能只看压力,回水温度、流量差、电导率一起看,结垢和漏水是两回事。
- 合金加入防错,称量、料仓、牌号、批次扫码,人工写错一次,整炉成分偏。
- 除尘和联锁别短接,省一时麻烦,可能换来环保罚单和安全事故。
熔炼这行,没有那么多惊天动地的新技术。更多时候,是把温度、时间、顺序、洁净度这四个词,重复做到变态。炉子不会说谎,它只会在铸件里、在探伤片上、在客户的退货单里,把问题还给你。
先聊这么多,炉前又报警了。去看看。