焊接结构的疲劳防控:从车间实操到数字仿真的落地经验
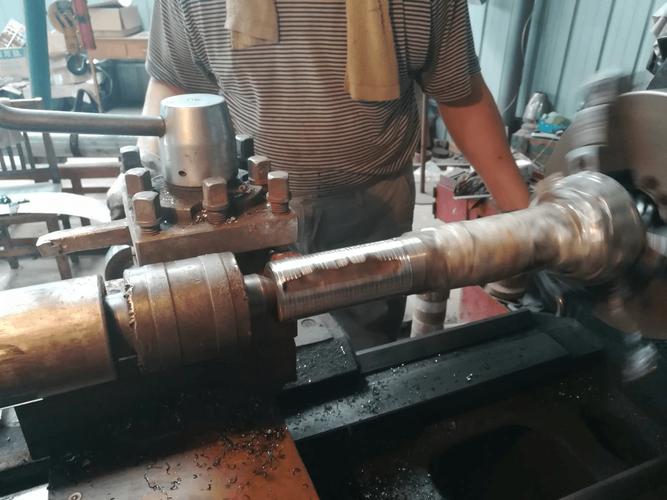
上周去江苏某重工的车间,蹲在龙门焊工位旁边看了三个小时——就为了盯一套风电塔筒的焊接结构拼接工序。
风大。
焊烟飘得满脸都是。
负责工艺的老周蹲在我旁边骂,说上个月刚交付的三套塔筒,在现场做疲劳测试的时候,在环缝焊趾位置出了微裂纹,查了快两周才发现是之前为了赶工期,把焊后消应力的回火工序省了两小时——这事搁谁身上不窝火?
很多人对焊接结构的认知还停留在"两块钢板焊在一起凑成个架子"的阶段,完全没意识到从你选定坡口形式、确定焊接电流的那一刻起,整个结构的应力分布、变形量、疲劳寿命就已经被定了七成。
剩下三成。
靠后期补。
 风电塔筒焊接结构环缝焊趾微裂纹检测图
问:我们厂做的中小型设备焊接结构,从来没做过焊后消应力处理,用了五六年也没出问题,有必要改吗?
答:别侥幸。中小型设备如果载荷低、运行环境稳定,短期确实可能出不了事,但只要你碰到交变载荷——比如叉车的门架、液压站的基座,三年后焊接结构的疲劳强度会比做了规范消应力的低40%以上。上次碰到个做仓储货架的客户,没做消应力,去年仓库货架在动载测试的时候倒了两排,赔了快两百万,这账算下来比省的那点回火成本贵太多了。
现在很多厂为了赶工期,消应力的工序要么省时间,要么直接上振动消应力凑数——不是说振动消应力不好,而是厚板、大截面的焊接结构,振动消应力的效果只有回火的60%,该走的工序真不能打折扣。
重型机械焊接结构焊接过程数字仿真应力云图
问:数字仿真做焊接结构的应力模拟,是不是特别贵?中小厂用不起吧?
答:早不是十年前的价了。现在国内已经有轻量化的焊接仿真工具,针对中小型焊接结构的计算,单套工序的模拟成本才几百块——比你做一次实体疲劳测试的零头都少。上周帮个做工程机械属具的客户算,之前他们靠试错改焊缝结构,一个型号的迭代要花三个月,现在用仿真提前预判变形位置,两周就定了最终方案,省的模具钱都够买三年的软件授权。
💡 别觉得仿真出来的结果是纸上谈兵,上次那个风电塔筒的项目,之前老周他们靠经验留了2mm的焊接收缩余量,实际焊完收缩了4.7mm,差了一大截。后来用仿真算了一遍,根据每道焊缝的热输入算出来的实际收缩量是4.6mm,和实际测的几乎没差。这东西用熟了,真的比老师傅的经验靠谱。
焊接结构最容易踩的坑:从来不是焊不透,是看不见的内应力
很多企业做焊接结构的质检,第一关就盯着焊缝的熔深够不够,有没有气孔、夹渣,好像只要焊缝内部没缺陷,整个结构就"万无一失"。 错得离谱。 焊接过程是局部快速加热再快速冷却的过程,焊缝位置的金属从液态凝固的时候会收缩,周围的冷钢板会拽着它不让缩,这就攒下了巨大的残余应力。平时静态载荷下可能没事,一旦碰到交变载荷——比如风机转的时候的风载、起重机起吊的动载,这些应力就会在焊趾位置撕开微裂纹,慢慢扩展到整个焊缝失效。 风电塔筒焊接结构环缝焊趾微裂纹检测图
问:我们厂做的中小型设备焊接结构,从来没做过焊后消应力处理,用了五六年也没出问题,有必要改吗?
答:别侥幸。中小型设备如果载荷低、运行环境稳定,短期确实可能出不了事,但只要你碰到交变载荷——比如叉车的门架、液压站的基座,三年后焊接结构的疲劳强度会比做了规范消应力的低40%以上。上次碰到个做仓储货架的客户,没做消应力,去年仓库货架在动载测试的时候倒了两排,赔了快两百万,这账算下来比省的那点回火成本贵太多了。
现在很多厂为了赶工期,消应力的工序要么省时间,要么直接上振动消应力凑数——不是说振动消应力不好,而是厚板、大截面的焊接结构,振动消应力的效果只有回火的60%,该走的工序真不能打折扣。
别再靠老师傅摸焊缝了:现在的焊接结构设计已经卷到数字仿真层了
之前做焊接结构设计,全靠老师傅的经验:板厚多少,坡口开多大,用多大的电流,焊几道,全记在脑子里。碰到没做过的新结构,就先焊个样件,测测变形量,不行就改,反复试错,一套结构迭代个三五个月是常事。 现在不一样了。2024年的行业里,已经有不少厂把焊接结构的数字仿真用透了——在正式出图之前,把焊接顺序、电流参数、板材属性全部输进软件,直接模拟整个焊接过程的温度场、应力分布、焊后变形量,哪里会变形,哪里会攒大的残余应力,提前就标出来了。 重型机械焊接结构焊接过程数字仿真应力云图
问:数字仿真做焊接结构的应力模拟,是不是特别贵?中小厂用不起吧?
答:早不是十年前的价了。现在国内已经有轻量化的焊接仿真工具,针对中小型焊接结构的计算,单套工序的模拟成本才几百块——比你做一次实体疲劳测试的零头都少。上周帮个做工程机械属具的客户算,之前他们靠试错改焊缝结构,一个型号的迭代要花三个月,现在用仿真提前预判变形位置,两周就定了最终方案,省的模具钱都够买三年的软件授权。
💡 别觉得仿真出来的结果是纸上谈兵,上次那个风电塔筒的项目,之前老周他们靠经验留了2mm的焊接收缩余量,实际焊完收缩了4.7mm,差了一大截。后来用仿真算了一遍,根据每道焊缝的热输入算出来的实际收缩量是4.6mm,和实际测的几乎没差。这东西用熟了,真的比老师傅的经验靠谱。