螺纹连接防松实战:制造一线攒了17年的实操避坑指南
上周去江苏某陆上风电项目做巡检,爬100米塔筒的时候,脚边踩到个没拧紧的M36螺栓,整个人晃了半秒。
说真的,干机械这行快17年,我见过太多因为螺纹连接没做到位,最后花几十万甚至上百万擦屁股的事。
不是什么高深的技术。
但偏偏最基础的东西,最容易被人不当回事。
错得离谱!
去年我们给某主机厂做螺栓复检,同样的M24高强度螺栓,按扭矩法拧完静置72小时,再测预紧力,衰减最高的居然到了32%。
为啥?
螺栓和被连接件的表面粗糙度没控制,氧化皮没除干净,螺纹牙之间的摩擦系数飘得没边——你以为拧到了1.0的预紧力,实际刚拧紧的时候可能就只有0.6,过几天松到0.3都算轻的。
💡 现在行业里比较靠谱的做法,是对关键位置的螺纹连接,提前做摩擦系数批次抽检,同一批螺栓的摩擦系数偏差控制在±10%以内,才允许上装配线。
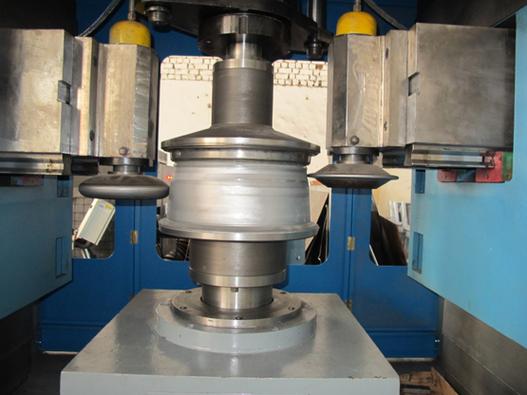
 风电塔筒法兰面高强度螺纹连接摩擦系数测试现场
问:那我们车间现在还是用纯扭矩法,难道全部要换掉吗?
答:不用上来就全换。先把你现在用的螺纹连接摩擦系数台账建起来——每批螺栓、每批被连接件的表面处理状态,抽3组测摩擦系数,要是偏差超过20%,先从摩擦系数管控开始,比你花几十万买新的转角扳手见效快多了。我见过不少厂,光靠把摩擦系数偏差从35%压到10%以内,螺纹连接的失效率直接降了60%。
弹簧垫圈那东西,在静态低载荷的地方凑合用用还行,但凡碰到有振动的场景——比如破碎机机架、风机齿轮箱底座、高铁转向架,那点防松能力约等于零,对吧?
❗ 去年某矿山的圆锥破碎机,就是因为把原来的自锁螺母换成了弹簧垫圈加普通螺母,开机3天,机架的连接螺栓松了7个,整个主轴偏心套直接打废,维修成本花了28万。
现在真的别再迷信弹簧垫圈的防松效果了。
你要是选防松结构,先看场景:
- 低频振动、需要经常拆卸的位置:用尼龙圈自锁螺母就行,成本不高,防松能力够
- 高频冲击、不常拆卸的关键位置:直接用螺纹胶涂覆的扭矩型螺栓,或者施必牢这类牙型修正的防松螺纹,比塞十个弹簧垫圈都管用
- 超高载荷的风电法兰位置:现在行业里都在用双螺母+止动垫圈的组合,配合定期的扭矩复检,基本不会出大问题
破碎机机架位置螺纹连接防松结构装配对比图
问:那螺纹胶到底选厌氧型还是快干型?上次买的胶涂上去,拆的时候把整个螺纹牙都粘坏了。
答:别用快干胶粘结构连接的螺纹啊!那东西本来就是粘小零件的,脆性大,受振动很容易裂。结构位置的螺纹连接,就选中强度的厌氧型螺纹锁固剂——就是那种需要涂在清洁的螺纹表面,隔绝空气才固化的,拆的时候只要用热风枪吹到150度左右,就能正常拧下来,不会伤牙。我之前碰到过有人拿502涂风电螺栓,最后拆的时候把整个法兰的螺纹孔都铣掉重攻,损失快20万,真的没必要。
大错特错!
预紧力是会随着时间衰减的。
尤其是新装配的设备,前100小时的运行阶段,螺纹连接的预紧力衰减能到初始值的15%-20%——这时候要是不做第一次复检,等松到一定程度,螺栓受剪切载荷,断是迟早的事。
我整理过现在行业里通用的复检节奏,大家可以对照自己的设备参考:
✅ 普通加工设备的底座连接:装配完成后运行8小时、24小时、100小时,各复紧一次
✅ 有振动的矿山、工程机械连接:装配后运行4小时、24小时、72小时复紧,之后每3个月测一次扭矩
✅ 风电、核电这类高可靠性要求的位置:每年做一次全位置的扭矩抽检,每次大部件检修的时候,必须逐颗复测
说实话,这事儿真不费钱。
你每次花个半天时间,拿校准过的扭矩扳手把关键位置的螺栓拧一遍,就能避免几百万的设备停机损失。
谁算谁划算。
不过话说回来,我上次去一个做注塑机的厂,他们的装配线连扭矩扳手的校准标签都过期半年了,测出来的扭矩值飘得没边,你就算定了再完美的复检流程,有啥用?
哦对,还有个容易踩的坑:很多人复紧的时候,喜欢把螺栓拧到比初始扭矩高个20%,觉得“多拧点更紧”。
错。
拧过了头,螺栓的屈服强度到了,螺纹直接被拉长,当时看着紧,过两天应力松弛,松得比没拧的还快。
复紧就按你当初设定的初始扭矩值拧,到了就停,别贪多。
说真的,干机械这行快17年,我见过太多因为螺纹连接没做到位,最后花几十万甚至上百万擦屁股的事。
不是什么高深的技术。
但偏偏最基础的东西,最容易被人不当回事。
别迷信“拧到扭矩值就完事”的老经验
很多新上来的工艺员,拿着校准过的扭矩扳手,对着螺栓拧到标称值,拍个照就报完工。错得离谱!
去年我们给某主机厂做螺栓复检,同样的M24高强度螺栓,按扭矩法拧完静置72小时,再测预紧力,衰减最高的居然到了32%。
为啥?
螺栓和被连接件的表面粗糙度没控制,氧化皮没除干净,螺纹牙之间的摩擦系数飘得没边——你以为拧到了1.0的预紧力,实际刚拧紧的时候可能就只有0.6,过几天松到0.3都算轻的。
💡 现在行业里比较靠谱的做法,是对关键位置的螺纹连接,提前做摩擦系数批次抽检,同一批螺栓的摩擦系数偏差控制在±10%以内,才允许上装配线。
 风电塔筒法兰面高强度螺纹连接摩擦系数测试现场
问:那我们车间现在还是用纯扭矩法,难道全部要换掉吗?
答:不用上来就全换。先把你现在用的螺纹连接摩擦系数台账建起来——每批螺栓、每批被连接件的表面处理状态,抽3组测摩擦系数,要是偏差超过20%,先从摩擦系数管控开始,比你花几十万买新的转角扳手见效快多了。我见过不少厂,光靠把摩擦系数偏差从35%压到10%以内,螺纹连接的失效率直接降了60%。
防松不是随便塞个弹簧垫圈就完事
我最烦看到装配线上随便给螺栓塞个弹簧垫圈,就喊着“防松做好了”的操作。弹簧垫圈那东西,在静态低载荷的地方凑合用用还行,但凡碰到有振动的场景——比如破碎机机架、风机齿轮箱底座、高铁转向架,那点防松能力约等于零,对吧?
❗ 去年某矿山的圆锥破碎机,就是因为把原来的自锁螺母换成了弹簧垫圈加普通螺母,开机3天,机架的连接螺栓松了7个,整个主轴偏心套直接打废,维修成本花了28万。
现在真的别再迷信弹簧垫圈的防松效果了。
你要是选防松结构,先看场景:
- 低频振动、需要经常拆卸的位置:用尼龙圈自锁螺母就行,成本不高,防松能力够
- 高频冲击、不常拆卸的关键位置:直接用螺纹胶涂覆的扭矩型螺栓,或者施必牢这类牙型修正的防松螺纹,比塞十个弹簧垫圈都管用
- 超高载荷的风电法兰位置:现在行业里都在用双螺母+止动垫圈的组合,配合定期的扭矩复检,基本不会出大问题
 破碎机机架位置螺纹连接防松结构装配对比图
问:那螺纹胶到底选厌氧型还是快干型?上次买的胶涂上去,拆的时候把整个螺纹牙都粘坏了。
答:别用快干胶粘结构连接的螺纹啊!那东西本来就是粘小零件的,脆性大,受振动很容易裂。结构位置的螺纹连接,就选中强度的厌氧型螺纹锁固剂——就是那种需要涂在清洁的螺纹表面,隔绝空气才固化的,拆的时候只要用热风枪吹到150度左右,就能正常拧下来,不会伤牙。我之前碰到过有人拿502涂风电螺栓,最后拆的时候把整个法兰的螺纹孔都铣掉重攻,损失快20万,真的没必要。
被忽略的复检周期,才是螺纹连接的最后一道保险
很多人觉得螺纹连接装完就一劳永逸了。大错特错!
预紧力是会随着时间衰减的。
尤其是新装配的设备,前100小时的运行阶段,螺纹连接的预紧力衰减能到初始值的15%-20%——这时候要是不做第一次复检,等松到一定程度,螺栓受剪切载荷,断是迟早的事。
我整理过现在行业里通用的复检节奏,大家可以对照自己的设备参考:
✅ 普通加工设备的底座连接:装配完成后运行8小时、24小时、100小时,各复紧一次
✅ 有振动的矿山、工程机械连接:装配后运行4小时、24小时、72小时复紧,之后每3个月测一次扭矩
✅ 风电、核电这类高可靠性要求的位置:每年做一次全位置的扭矩抽检,每次大部件检修的时候,必须逐颗复测
说实话,这事儿真不费钱。
你每次花个半天时间,拿校准过的扭矩扳手把关键位置的螺栓拧一遍,就能避免几百万的设备停机损失。
谁算谁划算。
不过话说回来,我上次去一个做注塑机的厂,他们的装配线连扭矩扳手的校准标签都过期半年了,测出来的扭矩值飘得没边,你就算定了再完美的复检流程,有啥用?
哦对,还有个容易踩的坑:很多人复紧的时候,喜欢把螺栓拧到比初始扭矩高个20%,觉得“多拧点更紧”。
错。
拧过了头,螺栓的屈服强度到了,螺纹直接被拉长,当时看着紧,过两天应力松弛,松得比没拧的还快。
复紧就按你当初设定的初始扭矩值拧,到了就停,别贪多。