铆接不是老掉牙的工艺:现在高端制造里它比焊接还金贵
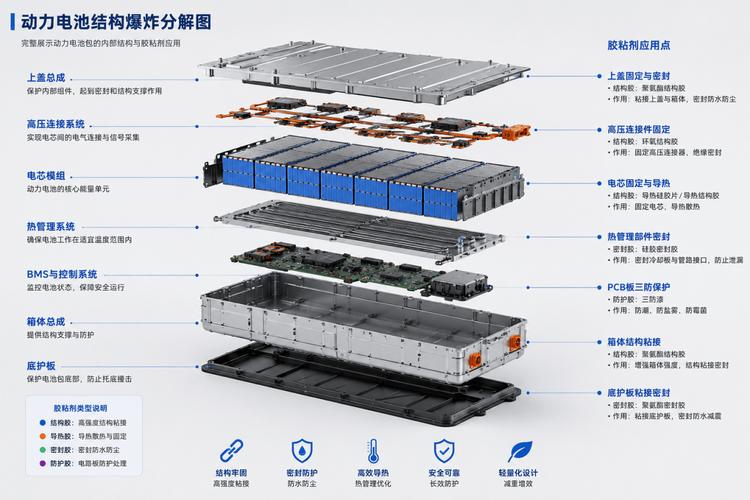
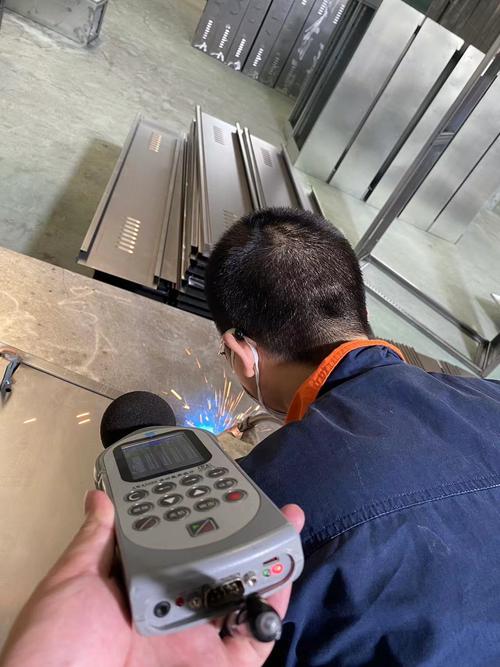
上周去苏州的新能源电池pack车间蹲了半天,看着师傅们把一块块水冷板和铝壳压合,没见焊枪冒火星,反而是铆枪“嗒嗒”响,旁边的工艺工程师跟我吐槽,现在好多刚毕业的学生进车间,第一反应是“这老工艺怎么还在用”——真的,太多人对铆接的印象还停留在铆钉枪打铁皮柜、修自行车座的阶段。
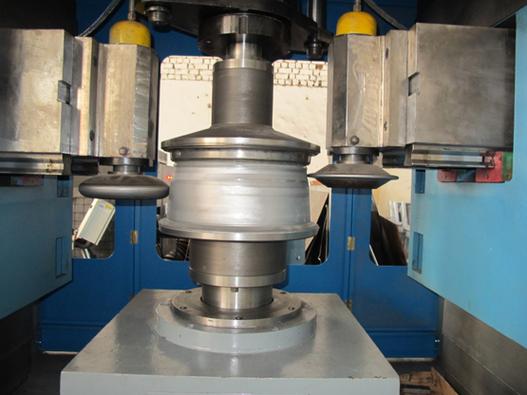
 新能源电池pack车间自动铆接工位作业场景
别拿十年前的手工铆接对标现在的数控铆接。
问:现在都搞自动化焊接了,铆接的连接强度真的能跟上?
答:举个最实的数,某主机厂的白车身铝件连接,用自冲铆接的单点拉拔强度能到12kN,疲劳寿命比同条件下的点焊高40%——最关键的是,它不产生热影响区。你焊接铝件的时候,高温把材料晶粒烧粗了,接头位置脆,跑个三五年路就裂,铆接是冷成型,整个过程工件升温不超过5℃,材料性能一点不破坏。
谁跟你说铆接慢?
以前慢。人工拿个铆枪,一天打几百个点,累得手都抖。现在自动送料的伺服铆接站,每分钟能完成12个铆点,铆完自动采集铆头的压力-位移曲线,哪个点没压到位,系统直接报异常,根本不用人挨个敲着查。
异质材料自冲铆接截面结构放大示意图
问:铆接的密封性能行不行?我之前看老的铁皮铆接柜,下雨还漏呢。
答:那是没给你看现在的密封铆接结构。现在做新能源电池外壳的铆接,铆点位置会预制密封胶圈,铆接的时候胶圈被压力均匀压开,填充整个铆接缝隙,IP67防护等级随便过——你总不能说电池包漏了,是因为铆接密封差吧?现在国内主流的电池厂,超过60%的水冷板连接,用的都是带密封的抽芯铆接方案,比焊接的密封可靠性高太多,毕竟焊接的地方容易有微小气孔,检漏的时候要花好长时间找漏点,铆接的缝隙是可控的,检漏效率能提一倍。
去年广东那边做储能柜的厂子,全把原来的焊接水冷板换成了铆接结构,售后的漏液投诉直接降了82%。不是焊接不好,是针对薄铝板、带流道的复杂结构,焊接的热变形太容易把流道弄堵、弄漏,铆接是冷连接,根本不存在这个问题。
不是工艺老,是你没见过现在的铆接精度
以前大家对铆接的记忆,大多是手工举着大铁锤砸铆钉,铆完的点歪歪扭扭,应力全集中在铆头位置,用个三五年就松动掉渣。但现在工业级的铆接,早就把精度卷到了别的工艺追不上的程度。 💡 航空航天领域的钛合金结构件,数控铆接的点位公差能控制在0.02mm以内,铆接后的残余应力值比同厚度板材焊接的应力低60%——要知道,航空结构件最怕的就是焊接带来的热变形,以前做机翼壁板,焊完要校形校半个月,现在用自动钻铆设备,钻、铆、检测一步完成,壁板的平面度能直接达到装配要求。 新能源电池pack车间自动铆接工位作业场景
别拿十年前的手工铆接对标现在的数控铆接。
问:现在都搞自动化焊接了,铆接的连接强度真的能跟上?
答:举个最实的数,某主机厂的白车身铝件连接,用自冲铆接的单点拉拔强度能到12kN,疲劳寿命比同条件下的点焊高40%——最关键的是,它不产生热影响区。你焊接铝件的时候,高温把材料晶粒烧粗了,接头位置脆,跑个三五年路就裂,铆接是冷成型,整个过程工件升温不超过5℃,材料性能一点不破坏。
谁跟你说铆接慢?
以前慢。人工拿个铆枪,一天打几百个点,累得手都抖。现在自动送料的伺服铆接站,每分钟能完成12个铆点,铆完自动采集铆头的压力-位移曲线,哪个点没压到位,系统直接报异常,根本不用人挨个敲着查。
那些焊接搞不定的场景,全是铆接的主场
说实话,三年前我在某新势力工厂调研,当时他们为了把铝翼子板和钢车门框连起来,试了快半年的胶接+焊接组合,最后还是换成自冲铆接,成本降了30%,良率从72%拉到98%。你说气人不气人? 异质材料连接,从来都是制造领域的硬骨头。铝和钢的熔点差快400℃,硬焊在一起就是脆得像玻璃的金属间化合物,一掰就碎;碳纤维复合材料更娇贵,一焊就分层烧穿。这些场景里,铆接根本不需要考虑材料的熔点匹配问题——自冲铆钉靠高压直接穿透上层板材,在下层板材里形成机械锁止结构,哪怕是铝、钢、碳纤维叠在一起,也能牢牢锁死。 异质材料自冲铆接截面结构放大示意图
问:铆接的密封性能行不行?我之前看老的铁皮铆接柜,下雨还漏呢。
答:那是没给你看现在的密封铆接结构。现在做新能源电池外壳的铆接,铆点位置会预制密封胶圈,铆接的时候胶圈被压力均匀压开,填充整个铆接缝隙,IP67防护等级随便过——你总不能说电池包漏了,是因为铆接密封差吧?现在国内主流的电池厂,超过60%的水冷板连接,用的都是带密封的抽芯铆接方案,比焊接的密封可靠性高太多,毕竟焊接的地方容易有微小气孔,检漏的时候要花好长时间找漏点,铆接的缝隙是可控的,检漏效率能提一倍。
去年广东那边做储能柜的厂子,全把原来的焊接水冷板换成了铆接结构,售后的漏液投诉直接降了82%。不是焊接不好,是针对薄铝板、带流道的复杂结构,焊接的热变形太容易把流道弄堵、弄漏,铆接是冷连接,根本不存在这个问题。