工业粘接不是涂胶水:2024年高端制造里的落地细节与避坑指南
上周去苏州的一家动力电池PACK厂做现场诊断。
他们刚投产的一条储能PACK线,用了某进口品牌的环氧结构胶,按照供应商给的参数涂胶、固化,结果做1米高跌落测试的时候,有30%的模组底部缓冲泡棉直接脱开——整批货差点卡在客户的入厂检验环节。
问题出在哪?
说白了,很多人对工业粘接的认知,还停留在“把两个东西粘起来就行”的阶段,完全没摸到结构粘接的门道。
 动力电池PACK模组结构粘接工艺现场
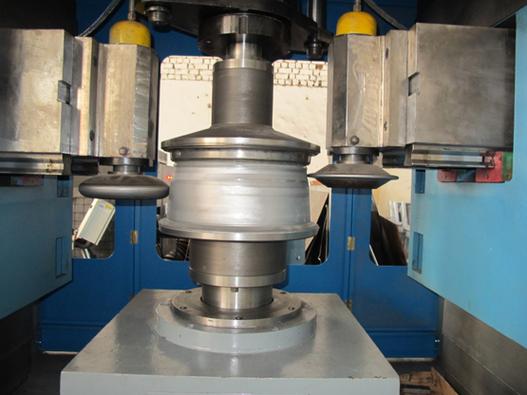
半导体精密设备陶瓷与金属部件粘接工序
还有半导体制造设备里的陶瓷腔室和金属法兰的粘接,这个场景的要求更苛刻:粘接层要绝缘、要耐真空、还要能承受反复的高低温循环,不能有一丁点的变形,不然就会影响晶圆的加工精度——之前都是用金属焊接,但是焊接的热变形会让腔室的平面度超差,现在用低应力的陶瓷专用结构胶,完全解决了这个问题。
问:粘接的部件能承受多高的温度?我们的设备工作温度能到180℃,有没有合适的方案?
答:常规的环氧结构胶长期耐温一般在120℃以内,180℃的场景要选有机硅改性的结构胶,或者专门的聚酰亚胺类粘接体系——但要注意,这类胶的固化时间更长,对表面处理的要求也更高,别拿普通胶的工艺参数直接套,不然固化不完全的话,高温下会直接软化脱粘。
❗ 我必须提一个90%的厂都会踩的坑:表面处理是粘接强度的第一决定因素,不是胶的牌子有多贵。
很多人觉得表面处理就是拿酒精擦一下,把表面的灰擦掉就行。错得离谱。铝件表面的氧化层、塑料件表面的脱模剂、金属件表面的切削液,哪怕肉眼看不见,都会在粘接面形成一层隔离层,让粘接强度掉一半以上。我之前见过一家做光伏逆变器的厂,就是省了等离子处理的工序,夏天在户外晒了3个月,里面的散热基板直接脱开,整个逆变器炸了,赔了几百万。
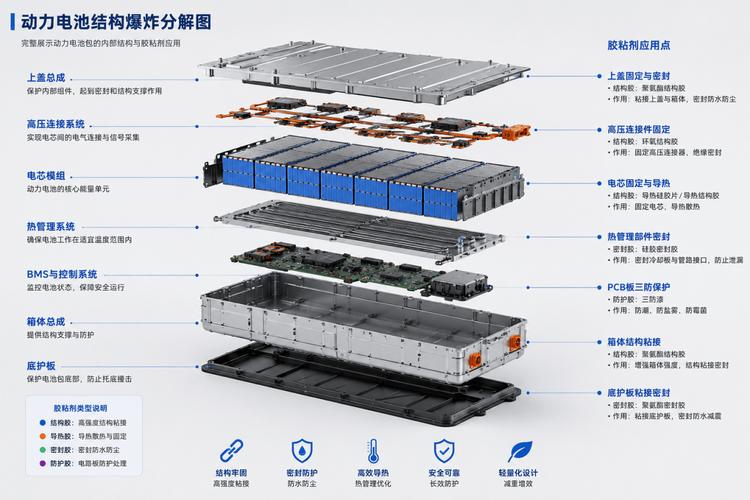 动力电池PACK模组结构粘接工艺现场
为什么你家的粘接总是掉?先搞懂“结构粘接”的核心逻辑
很多人会把工业粘接和家里粘瓷砖、粘家具的胶水划等号,这是最大的误区。 普通民用粘接的核心是“临时固定”,承受的载荷极小,哪怕粘不牢,大了撕下来重粘就行。但工业里的结构粘接,是要替代焊接、螺栓、铆钉的核心连接工艺,要承担部件的全部受力——从汽车碰撞的冲击力,到半导体设备几微米的精度要求,再到户外设备几十年的耐老化要求,全靠粘接层扛着。 它的核心逻辑从来不是“粘得越牢越好”,而是让整个粘接面的应力均匀分布:螺栓连接会在孔位产生应力集中,焊接会在焊缝周围产生热应力变形,而粘接的胶层是连续的,能把载荷分散到整个粘接面上,这也是为什么现在轻量化制造里,不同材料(铝、碳纤维、塑料、陶瓷)的连接,首选都是结构粘接。 问:我们之前用焊接、螺栓固定的部件,换成粘接的话,成本能降多少? 答:拿新能源汽车的副车架举例,传统钢制副车架用螺栓连接,换成铝型材+结构粘接的方案,整体重量能降35%左右,单台成本算上材料、加工费的话,大概能降12%-18%——但前提是你得把粘接的工艺参数摸透,不然后期出批量故障的成本,能把前面省的钱全赔进去。 别不信。 我见过太多厂,看着别人用粘接降本增效,自己直接抄方案,连表面处理的工序都省,最后批量脱粘,赔的钱比省的多十倍。2024年工业粘接的最新落地场景,你踩中了几个?
最近这两年,粘接工艺的落地场景已经从之前的汽车、电子,蔓延到了几乎所有高端制造领域。 ✅ 新能源动力电池PACK的模组与端板粘接,现在已经是行业标配了。之前的螺栓固定方式,在碰撞的时候应力集中容易裂,粘接的话应力分布更均匀,针刺、跌落测试的通过率能提不少。 ✅ 半固态电池的电芯封装粘接,现在也是各家电池厂的重点研发方向。因为半固态电芯要承受更高的工作温度,还要防止电解液渗漏,粘接的密封性能比传统的焊接封装更好,还不会产生热影响区损伤电芯内部的极片。 ✅ 国产大飞机的内饰部件粘接,之前用螺栓固定的塑料内饰板,重量大,还容易在飞行的时候产生共振异响,现在换成了碳纤维内饰板+减震结构粘接的方案,整体重量降了20%,异响问题也解决了。 半导体精密设备陶瓷与金属部件粘接工序
还有半导体制造设备里的陶瓷腔室和金属法兰的粘接,这个场景的要求更苛刻:粘接层要绝缘、要耐真空、还要能承受反复的高低温循环,不能有一丁点的变形,不然就会影响晶圆的加工精度——之前都是用金属焊接,但是焊接的热变形会让腔室的平面度超差,现在用低应力的陶瓷专用结构胶,完全解决了这个问题。
问:粘接的部件能承受多高的温度?我们的设备工作温度能到180℃,有没有合适的方案?
答:常规的环氧结构胶长期耐温一般在120℃以内,180℃的场景要选有机硅改性的结构胶,或者专门的聚酰亚胺类粘接体系——但要注意,这类胶的固化时间更长,对表面处理的要求也更高,别拿普通胶的工艺参数直接套,不然固化不完全的话,高温下会直接软化脱粘。
❗ 我必须提一个90%的厂都会踩的坑:表面处理是粘接强度的第一决定因素,不是胶的牌子有多贵。
很多人觉得表面处理就是拿酒精擦一下,把表面的灰擦掉就行。错得离谱。铝件表面的氧化层、塑料件表面的脱模剂、金属件表面的切削液,哪怕肉眼看不见,都会在粘接面形成一层隔离层,让粘接强度掉一半以上。我之前见过一家做光伏逆变器的厂,就是省了等离子处理的工序,夏天在户外晒了3个月,里面的散热基板直接脱开,整个逆变器炸了,赔了几百万。