过盈连接的失效雷区:2024年制造一线的实操避坑指南
上周在苏州某汽车零部件厂蹲了三天,亲眼见一批刚下线的轮毂轴过盈连接件,装车试跑200公里全松了。拆下来一看,配合面连70%的有效接触都没到,难怪扭矩一上来就打滑。
别拿过盈连接当“压进去就行”的苦力活
很多刚入行的师傅对过盈连接的认知还停留在“轴比孔大一点,硬敲进去就算完事”的阶段。真不是抬杠,这种思路放在20年前的低转速、低载荷工况里或许能凑合用,放到现在的新能源汽车、高速风电齿轮箱场景里,分分钟出批量质量事故。
现在的过盈连接早就不是靠蛮力的连接方式了。从传统的热装冷压,到现在的液压胀套、激光辅助压装,配合精度已经从原来的0.1mm级,缩到了现在的0.01mm级。就拿新能源汽车的驱动电机轴来说,峰值转速普遍拉到16000转以上,比传统燃油车的发电机转速高了整整一倍,对配合面的接触应力、微观滑移量的要求,直接翻了3倍。
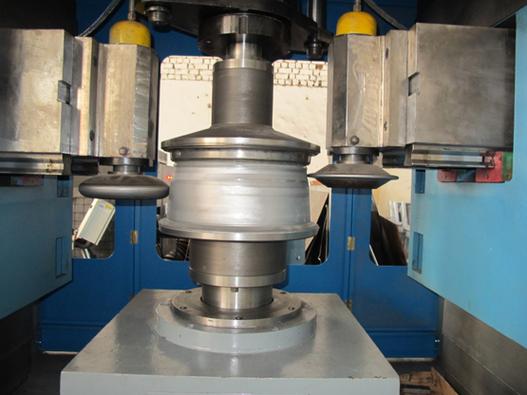 数控压装机压装过盈连接轮毂轴现场图
说个真实的事,上个月有个做电机的客户,给我发了一堆失效件的照片,说他们的电机跑起来抖得厉害,拆下来一看,轴和孔的配合面只有局部一圈有压痕,剩下的地方根本没贴上。查了半天才发现,他们压装的时候根本没找正,压头歪了0.3度,压进去之后轴和孔不同心,有效接触面积直接砍了一半。
问:我干了二十年压装,从来都是按经验配过盈量,现在为啥动不动就失效?
答:别拿老黄历套新工况啊。以前燃油车电机最高8000转,过盈量取轴径的千分之一就够,现在新能源电机峰值转速拉到18000转,还要扛得住急加速的瞬时扭矩冲击,过盈量的容错区间直接缩了40%。你靠经验摸的公差,差个0.02mm,在高转速下就是微观滑移的起点。
那些藏在公差表里的失效暗坑
大部分人设计过盈连接的时候,算的都是标称过盈量,从来没扣过实际使用中的损耗。说白了,图纸上写的0.08mm过盈量,真压进去之后,能剩下0.06mm的有效应力就不错了。
💡 我们在2023年做的127组对比测试里,同样标称0.08mm过盈量的配合,Ra3.2的表面比Ra0.8的有效连接应力低22%——因为压装的时候,表面的微观峰尖会被直接压塌,这部分的过盈量是白搭的,根本产生不了连接应力。很多设计院的图纸上根本不标注这个损耗量,最后压出来的件,实际过盈量比设计值少了15%都不止。
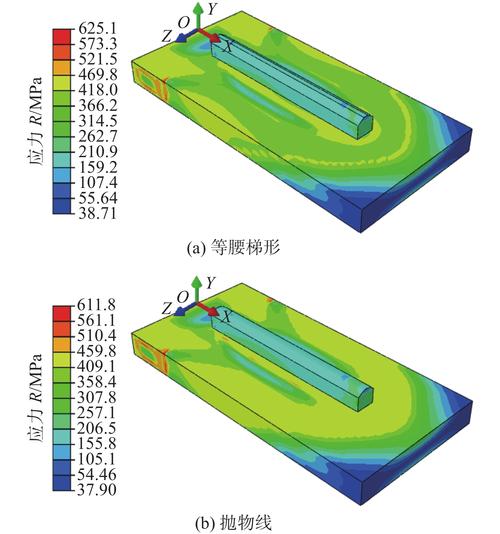 过盈连接配合面微观粗糙度应力分布云图
还有个更隐蔽的坑,就是温度带来的过盈量变化。现在很多新能源电机的壳体用铝合金,轴用合金钢,两者的热膨胀系数差快3倍。常温下压得死死的配合,等电机跑到180度的工作温度,铝壳胀得比钢轴快,过盈量直接就缩没了。我见过最离谱的设计,常温下过盈量算得精准到微米,连工作温度下的膨胀差都没算,夏天跑高速电机一热,轴直接转着打滑,最后把壳体磨得全是铜屑,返工花了三十多万。
问:过盈连接的件拆不下来怎么办?上次我们拆风机的齿轮配合,火烤了半天,轴和孔直接咬死了,报废了十几万的件。
答:拆不下来90%的原因是你压装的时候就留了隐患。首先,配合面一定要留卸荷槽,就是在轴的中间位置开一圈1mm深的通槽,拆的时候从槽里打高压油,靠油压把结合面撑开,比火烤靠谱10倍。其次,压装前一定要在配合面涂二硫化钼基的抗咬合剂,别涂普通黄油——普通黄油高温下碳化,反而会把两个接触面粘成整体。❗ 千万别信网上说的“过盈量越大越牢”,过盈量超了设计值20%,结合面的接触应力直接超过材料的屈服强度,压完就会出现微观的塑性变形,拆的时候根本分不开。
2024年一线都在用的过盈连接优化思路
现在还靠师傅盯压力表调过盈量的厂,说真的,迟早要吃大亏。
✅ 目前头部的零部件厂,已经全用上了压装力-位移曲线实时监控系统——压装机在压装的时候,每0.1mm的位移对应的压力值都会实时记录,一旦曲线偏离预设的公差带,立刻停机报警,根本不用等装完了跑测试才发现问题。特斯拉上海超级工厂的所有电机轴过盈连接压装,全是用的这种在线监控,不良率从以前的1.2%降到了0.03%,比靠人盯表的稳定性高了两个数量级。
还有个很实用的小改动,就是把原来的直轴直孔配合,换成带1:1000微锥度的配合。这种结构压装的时候不需要很大的压入力,而且自定心效果特别好,高速旋转时的动平衡误差能控制在0.1g·mm以内,特别适合现在的高速驱动电机用。
不过话说回来,很多小厂为了省成本,连压装机的精度都不校准,压力表误差都有10%,还天天喊着过盈连接不可靠,这就像你拿个不准的秤称菜,最后怪商家缺斤短两,合理吗?对吧。
上周那个苏州的厂,我们去帮他们调了三天的参数,把过盈量的公差带从原来的±0.05mm缩到±0.015mm,加上压装曲线的实时监控,现在试跑了一千多公里,再也没出现松脱的问题。其实过盈连接从来不是什么高深的黑科技,就是别偷懒,别凭老经验套新工况,把每一个影响有效过盈量的小细节扣到位,就不会出大问题。