别再把销连接当小零件!2024年工业装配里那些没人说透的实操细节
上周去苏州一家新能源车企的总装车间蹲点,刚好碰到装配班的老周蹲在地上骂娘——一套刚下线的电池包固定销连接,30%的位置拉拔力不够,整批货扣着不让发。说实话,这事儿真不是工人手潮,是很多人从根上就没把销连接当回事。
很多人觉得销连接就是个几毛钱的标准件,打孔、插销、敲紧,三步完事,能有啥技术含量?真不是。
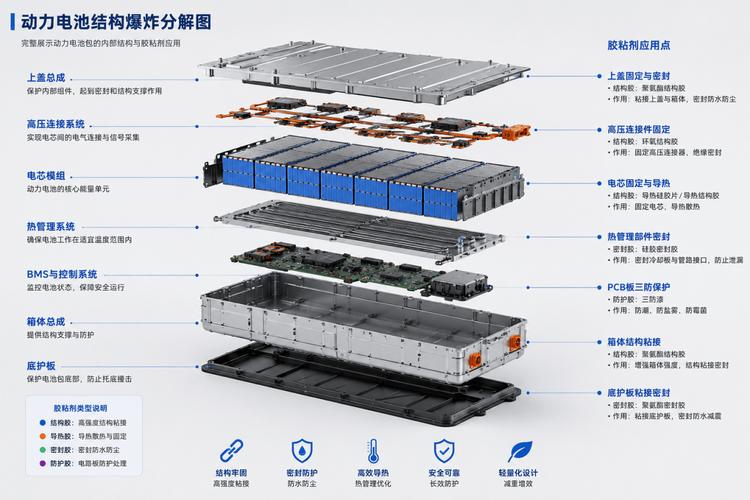
 新能源汽车电池包装配线销连接工装作业现场
我见过太多工厂的设计图,销连接的配合公差直接抄十年前的老图纸,连材料牌号变了都没重新算。
问:我们车间做重型机械的,销连接随便打个孔都能用,为啥现在要求这么严?
答:你拿重型设备的销和新能源汽车的销比,本来就不是一个逻辑——前者靠大过盈量扛几吨的静载荷,后者是要在动态震动、温度反复变化的工况下,长期保持微米级的定位精度,精度差一点,后期出问题的维修成本能把你前期省的钱全吞了。就拿电池包来说,定位销的位置精度差0.05mm,整个密封胶条的压缩量就差20%,用个三五年漏液,单台的维修成本就大几千,一年出100台,损失够你把所有销的设计标准全改了。
工业装配线压销工位视觉检测销孔倒角作业
问:我们现在用的弹性销,老是出现压装后开裂的情况,到底是啥原因?
答:别光盯着销的质量,先查你压装的同轴度——弹性销看着软,其实对孔的同轴度要求比实心销还高,要是上下两个孔的错位量超过0.15mm,你用多大的力压,销都会在中间位置裂。还有,别为了图便宜买那种壁厚0.8mm的薄壁弹性销,现在工业工况下,至少要1.2mm壁厚的,不然压装完半年就被震松了。
销连接的本质,从来不是“打个孔插个销”
别被教材上的定义骗了。传统教材里说销连接就是用来定位、传力、做安全保护的,这话没错,但放到2024年的工业场景里,早就不够用了。 就拿现在最常见的新能源汽车、储能柜、光伏设备来说,销连接要扛的工况比十年前严苛太多:-40℃到85℃的温度循环、长期的路面震动、偶尔的碰撞冲击,还要连续10-15年保持定位精度不飘。差0.02mm的配合间隙,可能就会导致整个密封面压不紧漏液,或者传动部件卡滞异响。 新能源汽车电池包装配线销连接工装作业现场
我见过太多工厂的设计图,销连接的配合公差直接抄十年前的老图纸,连材料牌号变了都没重新算。
问:我们车间做重型机械的,销连接随便打个孔都能用,为啥现在要求这么严?
答:你拿重型设备的销和新能源汽车的销比,本来就不是一个逻辑——前者靠大过盈量扛几吨的静载荷,后者是要在动态震动、温度反复变化的工况下,长期保持微米级的定位精度,精度差一点,后期出问题的维修成本能把你前期省的钱全吞了。就拿电池包来说,定位销的位置精度差0.05mm,整个密封胶条的压缩量就差20%,用个三五年漏液,单台的维修成本就大几千,一年出100台,损失够你把所有销的设计标准全改了。
现在工厂里踩过最多的3个销连接坑
跑了上百家制造车间,我敢说,至少80%的销连接失效,都不是销本身的质量问题,是装配和设计环节踩了低级坑。 第一个坑:过盈量凭经验拍脑袋。很多老师傅还在沿用十几年前的经验值,比如铝合金件配钢销,过盈量取0.1mm?错!现在新的压铸铝合金材料,热膨胀系数比老牌号高12%,夏天车间38度的时候,过盈量直接就涨没了,冬天零下的时候又涨太大把孔撑裂。我见过最离谱的一个案例,某储能柜厂商的固定销,夏天装配完拉拔力合格,冬天运到东北,直接把壳体撑出3条裂纹,光索赔就赔了200多万。 ✅ 现在行业里通用的做法是,过盈量必须按材料的热膨胀差、工作温度区间重新算,绝不能抄老图纸的数值。 第二个坑:孔口倒角直接省掉。别小看那0.5mm的倒角,很多装配图上标了,工人嫌麻烦直接不打,销子敲进去的时候,孔边的毛刺直接把销的配合面刮出划痕,本来能扛500N的拉拔力,直接掉到180N。 💡 现在很多自动装配线的压销工装,都会把倒角检测加在视觉工位上,漏了就报警,别再靠人眼查了——人眼查100个能漏10个,视觉系统漏检率不到0.1%。 第三个坑:销的材料随便买。很多人觉得销就是个标准件,随便买碳钢的就行?如果是在户外沿海的工况,碳钢销3年就锈死,到时候要拆的时候,你是砸还是钻?上次去宁波一家做港口机械的客户那,他们现在直接把所有外露的销连接,换成了马氏体不锈钢表面达克罗处理的,虽然单根成本涨了8毛,但是后期维护的成本降了70%,算下来血赚。 工业装配线压销工位视觉检测销孔倒角作业
问:我们现在用的弹性销,老是出现压装后开裂的情况,到底是啥原因?
答:别光盯着销的质量,先查你压装的同轴度——弹性销看着软,其实对孔的同轴度要求比实心销还高,要是上下两个孔的错位量超过0.15mm,你用多大的力压,销都会在中间位置裂。还有,别为了图便宜买那种壁厚0.8mm的薄壁弹性销,现在工业工况下,至少要1.2mm壁厚的,不然压装完半年就被震松了。