超声波焊接:2024年制造现场的落地避坑手册
上周在苏州一家汽车零部件厂蹲了三天,看他们换了三套超声波焊接工装,最后把之前良率卡在72%的车门饰条焊接线,拉到了98.7%。
我当时盯着屏幕上的良率曲线,第一反应不是“技术先进”,是——这帮人之前被老方法坑得太惨了。
之前他们用热熔胶+卡扣固定饰条,夏天车内温度一高,胶层软化,饰条鼓包,客户投诉率占售后的3成,换了超声波焊接之后,胶的耗材成本省了,鼓包问题直接没了。
太亏了。
之前算的那笔售后账,要是早两年换设备,早就把设备钱赚回来了。
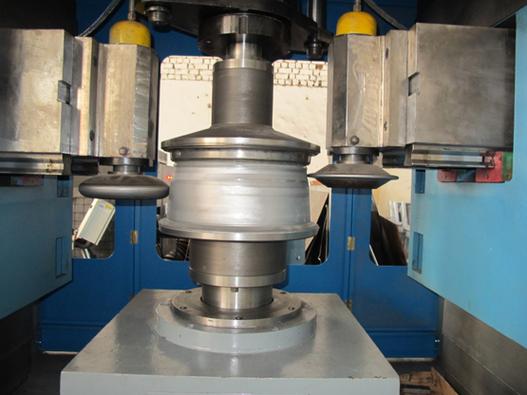
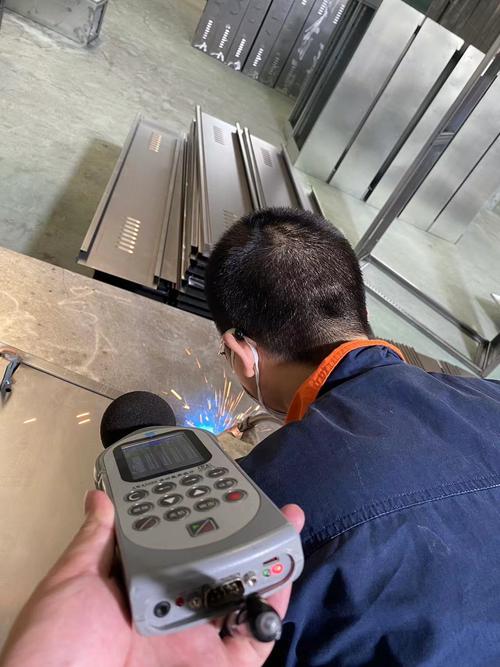
 汽车内饰车门饰条超声波焊接工装调试现场
同样是超声波焊接,焊ABS普通塑料、2mm以内的PP件,确实顺手,速度快、没烟、不用加热环境。但你要是拿它焊3mm以上、玻纤含量超过30%的增强尼龙,参数错一点,工件表面直接炸出麻点,熔接强度连普通材料的一半都到不了。
问:我手头是2mm厚的PP塑料件,之前用热熔焊总有溢边,换超声波焊接的话,大概多久能调通参数?
答:快的话2小时,慢的话一周都有可能。别信网上说的“PP随便焊”——如果你的材料里加了超过15%的滑石粉,熔接强度直接掉30%,还得提前在接缝位置做0.3mm的导能筋,不然焊得再久,拉一下就开。
参数这东西,真不是照着说明书抄就行。同样是焊PP,做一次性餐盒的和做汽车保险杠的,压力、振幅、焊接时间差得十万八千里。焊薄的一次性餐盒,振幅给15μm就够了,时间0.2秒,压太狠直接把餐盒压穿;焊保险杠的加强筋,振幅得调到30μm,保压时间得留1秒以上,不然过不了高低温循环测试。
现在新出的设备比老款友好太多,自带实时振幅反馈,之前老设备的振幅飘了,操作员盯着屏幕半天都发现不了,现在参数偏差超过阈值,系统直接跳警报,不用等工件焊完出问题才反应过来。
超声波焊接焊头与工件接触面的导能筋结构特写
还有个更哭笑不得的事,一家做医疗输液袋的厂,焊接后的飞屑量一直不达标,查了半个月,发现操作员每次换班才擦一次焊头,焊头表面积了一层薄薄的塑料碎屑,每次焊接的时候,碎屑就被压到焊缝里面。教他们每焊200个就用无水乙醇擦一次焊头,飞屑量直接降到检测线以下。
你说这是啥高科技问题?根本不是。就是嫌麻烦。
问:我们做医疗器械的,对焊接后的清洁度要求特别高,超声波焊接会不会产生太多飞屑?
答:控制得好的话,飞屑量能比热熔焊少80%。关键是别把焊接时间调太长——很多人为了追求强度,硬生生把熔接时间拉到1秒以上,塑料在焊头位置过度摩擦,肯定会磨出细屑。现在带真空吸屑装置的超声波焊接工位,基本能做到焊完没有肉眼可见的碎屑,完全能满足ISO13485的洁净要求。
💡 给刚上手的人提个醒:第一次调设备的时候,别一上来就把参数拉满。先从低振幅、短时间开始试,慢慢往上加,不然一次就把工件焊穿,你都找不到问题出在哪。
❗ 别在潮湿的环境里放超声波焊接的换能器。上次有个厂在南方的车间里放设备,没做除湿,换能器进了潮,一开机直接烧了功率板,修了快两万块。
真的疼。
很多人算采购成本的时候,只算主机的钱,不算后续的维护账。比如你买个便宜的设备,一年换三次焊头,修两次功率板,算下来比买个稳定性好的中高端设备花的钱还多。
现在工厂里的超声波焊接,已经进化到什么程度了
之前的超声波焊接工位,全靠老师傅记参数,换个产品就得蹲在设备旁边调大半天,稍不注意参数记错,整批工件都焊废了。
现在新的智能焊接工作站,直接把每个工件的焊接参数、熔接深度、实际输出能量全存在数据库里,每个焊好的件都能追溯——哪个件的焊接能量差了5%,系统直接打标剔出来,根本流不到下一道工序。
尤其是现在新能源行业用的超声波焊接,之前焊多层铜箔,很容易出现虚焊,要么焊穿箔片,要么结合力不够,现在带实时能量监测的设备,能把每层箔片的熔接状态测出来,虚焊率直接压到0.1%以下。
不过话说回来,别听那些卖设备的吹什么“AI全自动焊接”,说白了就是把之前靠老师傅攒了十几年的经验参数,存在系统里,换产品的时候直接调用,省得每次重新调半天。真要说有多智能,离得远呢。
我上周在常州的一家动力电池厂看他们的焊接线,一条线有12个超声波焊接工位,每个工位的参数都存在本地服务器里,哪个工位的焊头磨到寿命了,系统提前一周就给维修班组发提醒,根本等不到焊头磨坏了出问题才停线。
这才是真的好用。不是那些花里胡哨的概念。
现在算下来,一条成熟的超声波焊接线,比传统的热熔焊、胶粘线,至少能省30%的耗材成本,良率至少能提20个百分点,只要不是天天换产品的批量生产场景,基本一年半就能收回设备投资。
别神化超声波焊接,它根本不是万能焊
很多设备销售吹得天花乱坠,说只要是塑料就能焊,什么材料都能接得牢。真到了车间现场,根本不是那回事。 我见过最离谱的一个工厂,把焊厚铝板的超声波设备拿来焊医用PP输液管,连续焊了5000个,漏液率17%,最后找过来排查,换能器的频率都飘了200多Hz,工装连个水平垫块都没打,焊头压下去是歪的。 汽车内饰车门饰条超声波焊接工装调试现场
同样是超声波焊接,焊ABS普通塑料、2mm以内的PP件,确实顺手,速度快、没烟、不用加热环境。但你要是拿它焊3mm以上、玻纤含量超过30%的增强尼龙,参数错一点,工件表面直接炸出麻点,熔接强度连普通材料的一半都到不了。
问:我手头是2mm厚的PP塑料件,之前用热熔焊总有溢边,换超声波焊接的话,大概多久能调通参数?
答:快的话2小时,慢的话一周都有可能。别信网上说的“PP随便焊”——如果你的材料里加了超过15%的滑石粉,熔接强度直接掉30%,还得提前在接缝位置做0.3mm的导能筋,不然焊得再久,拉一下就开。
参数这东西,真不是照着说明书抄就行。同样是焊PP,做一次性餐盒的和做汽车保险杠的,压力、振幅、焊接时间差得十万八千里。焊薄的一次性餐盒,振幅给15μm就够了,时间0.2秒,压太狠直接把餐盒压穿;焊保险杠的加强筋,振幅得调到30μm,保压时间得留1秒以上,不然过不了高低温循环测试。
现在新出的设备比老款友好太多,自带实时振幅反馈,之前老设备的振幅飘了,操作员盯着屏幕半天都发现不了,现在参数偏差超过阈值,系统直接跳警报,不用等工件焊完出问题才反应过来。
很多人忽略的细节,才是决定良率的关键
很多厂刚上超声波焊接线的时候,把所有预算都花在买主机上,工装、焊头、底座全选最便宜的,最后良率上不去,还怪设备不好用。 我上次帮一家做锂电池软包的厂解决问题,他们之前焊多层铝箔的虚焊率一直卡在2%,找了三拨工程师都没搞定。我蹲在设备旁边看了半小时,发现两个问题:第一,他们的焊头为了省成本,用的是普通铝合金材质,焊了不到一万次,表面的滚花纹理已经磨平了一半,传能效率掉得厉害;第二,工装底座是硬金属块,没有贴软硅胶缓冲层,焊完的铝箔内部残留很大的应力,当时测强度够,放一周应力释放,接缝位置直接裂。 换了钛合金焊头,底座贴了2mm厚的硅胶垫,虚焊率直接降到0.3%。 超声波焊接焊头与工件接触面的导能筋结构特写
还有个更哭笑不得的事,一家做医疗输液袋的厂,焊接后的飞屑量一直不达标,查了半个月,发现操作员每次换班才擦一次焊头,焊头表面积了一层薄薄的塑料碎屑,每次焊接的时候,碎屑就被压到焊缝里面。教他们每焊200个就用无水乙醇擦一次焊头,飞屑量直接降到检测线以下。
你说这是啥高科技问题?根本不是。就是嫌麻烦。
问:我们做医疗器械的,对焊接后的清洁度要求特别高,超声波焊接会不会产生太多飞屑?
答:控制得好的话,飞屑量能比热熔焊少80%。关键是别把焊接时间调太长——很多人为了追求强度,硬生生把熔接时间拉到1秒以上,塑料在焊头位置过度摩擦,肯定会磨出细屑。现在带真空吸屑装置的超声波焊接工位,基本能做到焊完没有肉眼可见的碎屑,完全能满足ISO13485的洁净要求。
💡 给刚上手的人提个醒:第一次调设备的时候,别一上来就把参数拉满。先从低振幅、短时间开始试,慢慢往上加,不然一次就把工件焊穿,你都找不到问题出在哪。
❗ 别在潮湿的环境里放超声波焊接的换能器。上次有个厂在南方的车间里放设备,没做除湿,换能器进了潮,一开机直接烧了功率板,修了快两万块。
真的疼。
很多人算采购成本的时候,只算主机的钱,不算后续的维护账。比如你买个便宜的设备,一年换三次焊头,修两次功率板,算下来比买个稳定性好的中高端设备花的钱还多。
现在工厂里的超声波焊接,已经进化到什么程度了
 现在工厂里的超声波焊接,已经进化到什么程度了
之前的超声波焊接工位,全靠老师傅记参数,换个产品就得蹲在设备旁边调大半天,稍不注意参数记错,整批工件都焊废了。
现在新的智能焊接工作站,直接把每个工件的焊接参数、熔接深度、实际输出能量全存在数据库里,每个焊好的件都能追溯——哪个件的焊接能量差了5%,系统直接打标剔出来,根本流不到下一道工序。
尤其是现在新能源行业用的超声波焊接,之前焊多层铜箔,很容易出现虚焊,要么焊穿箔片,要么结合力不够,现在带实时能量监测的设备,能把每层箔片的熔接状态测出来,虚焊率直接压到0.1%以下。
不过话说回来,别听那些卖设备的吹什么“AI全自动焊接”,说白了就是把之前靠老师傅攒了十几年的经验参数,存在系统里,换产品的时候直接调用,省得每次重新调半天。真要说有多智能,离得远呢。
我上周在常州的一家动力电池厂看他们的焊接线,一条线有12个超声波焊接工位,每个工位的参数都存在本地服务器里,哪个工位的焊头磨到寿命了,系统提前一周就给维修班组发提醒,根本等不到焊头磨坏了出问题才停线。
这才是真的好用。不是那些花里胡哨的概念。
现在算下来,一条成熟的超声波焊接线,比传统的热熔焊、胶粘线,至少能省30%的耗材成本,良率至少能提20个百分点,只要不是天天换产品的批量生产场景,基本一年半就能收回设备投资。