别再迷信传统熔焊了!摩擦焊接才是高端制造的隐形王牌
上次去宁波北仑的一家新能源汽车零部件厂,站在车间通道里看那台刚换的国产连续驱动摩擦焊机转,旁边的工艺班长擦着额角的汗跟我吐槽,三年前用CO₂熔焊焊电机输出轴,每100件就得挑出3件带气孔、虚焊的次品,返工成本高到离谱。现在换了摩擦焊接,设备连续跑了8小时,抽检了120件,不良率连0.1%都不到。
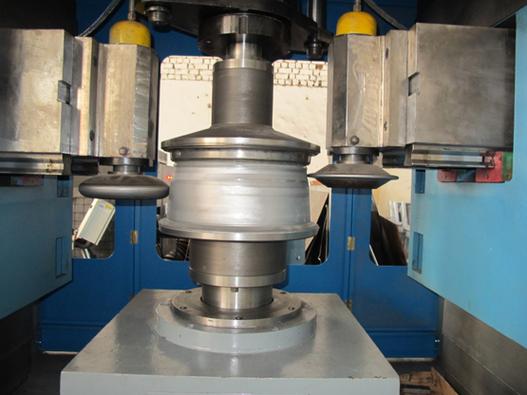
 连续驱动摩擦焊接设备焊接汽车半轴现场
问:那摩擦焊接是不是十几年前的老技术,只能焊规则的圆截面零件?
答:早不是老黄历了。现在除了最传统的连续驱动摩擦焊,搅拌摩擦焊都能焊30mm厚的铝合金火箭舱体,哪怕是不规则的异形截面,只要能让两个待焊面形成稳定的摩擦扭矩,就能实现可靠连接。前两年我们给某航天院所做的火箭贮箱壁板焊接项目,就是用的搅拌摩擦焊工艺,焊缝的残余应力比传统熔焊低40%,整体减重效果直接拉满。
摩擦焊接焊缝金相组织检测实拍图
问:既然摩擦焊接这么好,为啥之前没看到大规模普及?
答:说破大天就是贵。最早那批进口的连续驱动摩擦焊机,一台就要大几百万,小加工厂根本掏不起。而且那时候的售后更是离谱,进口设备的工程师上门一次,光服务费就要两万多,换个传感器要等三个月,根本耗不起。不过这两年国产设备真的追上来了,同等焊接能力的设备,价格只有进口的三分之一,焊接扭矩的波动还能控制在2%以内——去年我们跟某国产设备厂商做联合测试,同批次的工件连续焊了500件,焊缝强度的一致性比十年前的进口设备还稳。
别拿教科书的定义唬人,摩擦焊接到底是啥?
说白了根本不复杂。就是让两个待焊的工件端面高速摩擦生热,在材料还没达到熔化温度的状态下,施加顶锻压力把两者压合为一体的焊接方式。 真的不是啥玄学。我前几年送过一批焊完的试样去实验室做拉伸测试,拉断的位置根本不在焊缝上——直接从母材本体扯断了,当时接样的实习生都愣了,说这焊缝摸上去就是一圈薄薄的光滑痕迹,怎么强度比母材还高? 连续驱动摩擦焊接设备焊接汽车半轴现场
问:那摩擦焊接是不是十几年前的老技术,只能焊规则的圆截面零件?
答:早不是老黄历了。现在除了最传统的连续驱动摩擦焊,搅拌摩擦焊都能焊30mm厚的铝合金火箭舱体,哪怕是不规则的异形截面,只要能让两个待焊面形成稳定的摩擦扭矩,就能实现可靠连接。前两年我们给某航天院所做的火箭贮箱壁板焊接项目,就是用的搅拌摩擦焊工艺,焊缝的残余应力比传统熔焊低40%,整体减重效果直接拉满。
为啥现在高端制造都在往摩擦焊接上转?
说穿了就两个字:靠谱。 第一,全程材料不熔化,根本没有传统熔焊的那些破毛病。以前焊铝合金、紫铜这类高导热材料,不管你保护气吹得多足,焊缝里多多少少会藏着气孔、夹渣,缺陷率高的时候能飙到5%以上,返工返到你怀疑人生。摩擦焊接全程没有熔池,这些缺陷从根上就不存在。 第二,热影响区窄到离谱。以前用熔焊接零件,焊缝旁边两三毫米宽的区域都会因为受热变软,材料性能掉一大截,焊完还要花好几天做时效去应力处理,费钱费时间。摩擦焊接的热影响区?我们实际测过,最多0.2毫米宽,焊完的零件直接就能上车加工,连去应力的工序都能省一半。 这两年新能源汽车赛道卷成啥样大家都知道。电驱轴每分钟要转15000转以上,焊缝只要有一丁点缺陷,高速旋转的时候直接断轴,那可是要出大问题的。现在比亚迪、汇川这些头部电驱供应商,早就把原来的熔焊工位全换成摩擦焊接了。还有做储能液冷板的企业,以前用钎焊焊铝流道,每年因为漏液要赔几百万售后钱,换了摩擦焊接之后,漏液率比原来低了两个数量级,售后成本直接砍到原来的零头。 摩擦焊接焊缝金相组织检测实拍图
问:既然摩擦焊接这么好,为啥之前没看到大规模普及?
答:说破大天就是贵。最早那批进口的连续驱动摩擦焊机,一台就要大几百万,小加工厂根本掏不起。而且那时候的售后更是离谱,进口设备的工程师上门一次,光服务费就要两万多,换个传感器要等三个月,根本耗不起。不过这两年国产设备真的追上来了,同等焊接能力的设备,价格只有进口的三分之一,焊接扭矩的波动还能控制在2%以内——去年我们跟某国产设备厂商做联合测试,同批次的工件连续焊了500件,焊缝强度的一致性比十年前的进口设备还稳。