别再被忽悠了:车间里真能扛住量产的激光焊接,到底是怎么回事?
上周去苏州的一家动力电池配套厂蹲了三天,车间里的老班长叼着半根没点的烟(车间不让抽,就叼着过瘾)跟我吐槽,说上个月刚上的那批所谓的"高速激光焊接设备",焊铝壳的时候炸了三次气孔,整批返工损失快二十万。
太坑了!
很多人对激光焊接的认知,还停留在展会玻璃展柜里那道光滑得像镜面的焊缝,觉得这是高大上的精密技术,只要把设备买回来,产能就能蹭蹭往上涨。真进了量产车间才知道,展会样板和实际生产,中间隔了十万八千里。
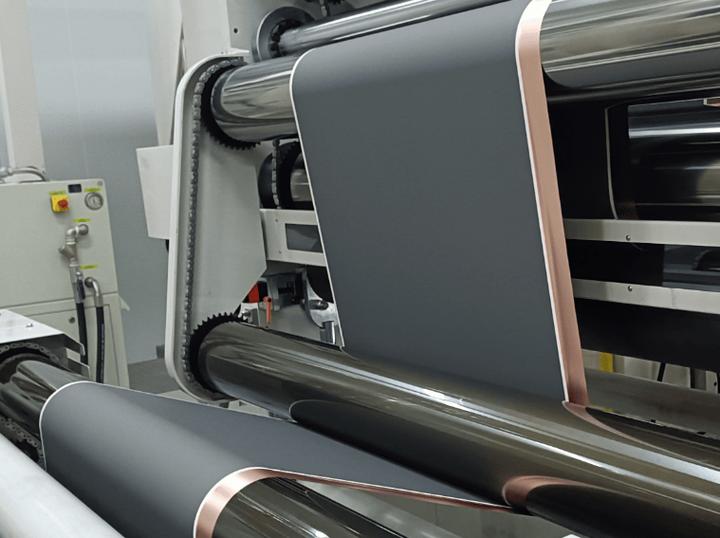
 动力电池铝壳激光焊接生产现场实拍
问:很多人说激光焊接比传统弧焊快10倍,为什么我们厂实际用下来,良率连70%都到不了?
答:别拿实验室的数据往量产线上套。实验室里的激光焊接,用的是专门打磨过的标准试片,夹具是微米级精度的,连环境温度都控在22℃正负1度。你车间里的钣金件,剪板的时候都有0.2mm的毛刺,夹具用了三五年都没校准,激光头离工件的距离飘个半毫米,能量密度直接掉三成,不出气孔才怪。💡 给个实在的建议:上设备之前先让厂商带实测的量产参数过来,别光看他们给的样板焊得有多漂亮,拿你自己厂的批量来料焊200件,良率能过95%再签合同。
带激光视觉跟踪的摆动激光焊接头作业示意
说真的,我这十年见过太多被厂商PPT忽悠瘸的制造企业,砸几百万买的设备,最后放在角落当摆设,上面落的灰都能攒半厘米。
问:家里的钣金加工坊,预算只有二十来万,能不能上激光焊接?
答:完全可以,但别买那种花里胡哨的全自动生产线。现在国产的1.5kW手持激光焊接机,带自动送丝的,也就七八万,剩下的钱花在买好点的防弧光帘、配两个熟练的焊工,比你买个几十万的固定工位实用多了。❗ 踩过的坑提醒:别贪便宜买那种没有水冷闭环控制的机子,夏天车间温度高,激光器功率飘得你根本控不住,焊出来的缝有时候虚焊有时候烧穿,换个水冷的成本也就几千块,能省你90%的售后麻烦。
为什么你花大价钱上的激光焊接,总在量产环节掉链子?
很多人以为只要把激光器功率堆上去,就能实现更快的焊接速度、更深的熔深,却忽略了等离子体屏蔽、工件装配间隙、保护气流量这些看起来不起眼的细节,最后在量产线上摔得头破血流。 就拿现在动力电池行业的要求来说,铝壳焊缝的熔深稳定性要控制在±0.1mm以内,稍微飘一点,要么焊穿漏液,要么虚焊扛不住振动测试。之前碰到个厂,为了追焊接速度,把激光头的行走速度从3m/min提到了6m/min,结果保护气根本来不及把熔池周围的空气吹走,每焊一米就有三四个气孔,整批线停了三天整改。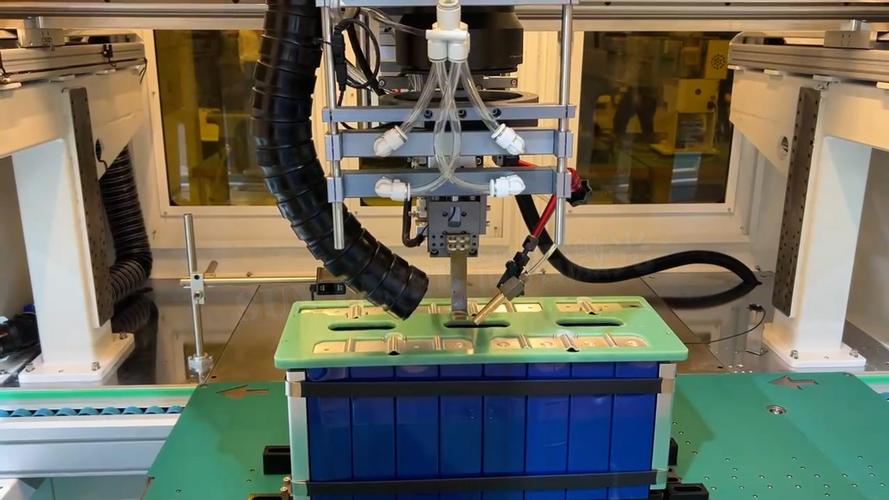 动力电池铝壳激光焊接生产现场实拍
问:很多人说激光焊接比传统弧焊快10倍,为什么我们厂实际用下来,良率连70%都到不了?
答:别拿实验室的数据往量产线上套。实验室里的激光焊接,用的是专门打磨过的标准试片,夹具是微米级精度的,连环境温度都控在22℃正负1度。你车间里的钣金件,剪板的时候都有0.2mm的毛刺,夹具用了三五年都没校准,激光头离工件的距离飘个半毫米,能量密度直接掉三成,不出气孔才怪。💡 给个实在的建议:上设备之前先让厂商带实测的量产参数过来,别光看他们给的样板焊得有多漂亮,拿你自己厂的批量来料焊200件,良率能过95%再签合同。
现在车间里真的能用的激光焊接,都做了哪些“反常识”的调整?
说出来你可能不信,现在很多跑在量产线上的成熟激光焊接方案,根本不是厂商PPT里吹的那种“超高功率、超高速”的配置。 前两年大家都在追6kW、8kW甚至12kW的高功率激光器,觉得功率越高越厉害。结果实际用下来才发现,深熔焊模式下功率超过4kW之后,熔池上方的等离子体会严重干扰激光的入射,能量根本透不进工件,焊缝里全是凹坑和气孔。反而现在很多厂把原来的高功率头换成了3kW的摆动焊接头,激光焦点在熔池里做小幅度的高频摆动,不仅能把等离子体吹走,还能把工件0.2mm以内的间隙给搭桥补上,稳定性比高功率头好太多。 带激光视觉跟踪的摆动激光焊接头作业示意
说真的,我这十年见过太多被厂商PPT忽悠瘸的制造企业,砸几百万买的设备,最后放在角落当摆设,上面落的灰都能攒半厘米。
问:家里的钣金加工坊,预算只有二十来万,能不能上激光焊接?
答:完全可以,但别买那种花里胡哨的全自动生产线。现在国产的1.5kW手持激光焊接机,带自动送丝的,也就七八万,剩下的钱花在买好点的防弧光帘、配两个熟练的焊工,比你买个几十万的固定工位实用多了。❗ 踩过的坑提醒:别贪便宜买那种没有水冷闭环控制的机子,夏天车间温度高,激光器功率飘得你根本控不住,焊出来的缝有时候虚焊有时候烧穿,换个水冷的成本也就几千块,能省你90%的售后麻烦。