工业设备的密封选型坑:90%的现场故障都源于这几个被忽略的细节
上周去江苏某光伏企业的现场,刚进车间就看见运维班长蹲在地上骂街——三天前刚换的硅基密封垫,现在漏得把整条冷却管路的保温层都泡软了。
他说这已经是这个月第三次换密封了。之前买的都是号称"耐乙二醇、宽温域"的进口货,换上去照样漏。
真的。
太多人对密封的认知还停留在"找个尺寸差不多的圈塞进去就行"的阶段,完全没意识到,现在的工业工况早就把过去的选型逻辑甩出去八条街了。
 光伏厂冷却管路密封垫安装现场实拍
问:我们车间一直用丁腈橡胶密封件,为什么换了新批次之后漏的频率翻了三倍?
答:别先怪供应商偷工减料——先查下你最近的介质配方有没有变。去年国内某头部丁腈胶供应商为了降VOC排放调整了硫化体系,和现在很多低VOC的工业防冻液接触之后,溶胀率能从原来的5%飙到27%,这种材料匹配问题,靠通用选型表根本查不出来。你要是拿不准,直接拿密封样块泡在你车间实际用的介质里72小时,测完硬度变化和质量变化再装,比查十份选型手册都靠谱。
我之前碰到过一个更离谱的项目,某锂电工厂的电解液输送管路,选了普通的氟橡胶密封,结果运行了半个月,密封件被电解液腐蚀得掉渣,把后面的过滤器堵了三次。后来换了全氟醚橡胶的密封,成本是原来的八倍,但连续运行了18个月没出过一次漏点。
算算账就知道,一次堵过滤器导致的停机损失,够买十年的全氟醚密封件。
加氢站高压管路自补偿密封结构拆解图
问:我们的泵是每天24小时连续转的,选硬一点的密封是不是耐磨更好?
答:错得离谱。很多现场运维为了减少更换频率,特意选邵氏硬度85以上的硬密封,结果反而因为硬材料的贴合性差,启动瞬间就漏——尤其是现在的泵为了节能,启动扭矩比十年前的老泵低30%,硬密封的预紧力压不住,根本贴不住轴面。现在行业里的共识是,连续运行的离心泵,优先选邵氏70-75的带PTFE包覆的弹性体密封,配合碳化硅的密封端面,寿命反而能比硬密封长两倍。别信"越硬越耐磨"的老经验,工况变了,老经验就是坑。
更前沿的玩法是智能密封。
去年去德国某工业展,看到有厂商把微型的温度、压力传感器直接埋在密封件的内部,不用额外加引线,就能实时把密封的磨损数据传到设备的监控系统里,当压缩量降到预警阈值的时候,系统会自动发提醒给运维人员,不用等介质漏出来了再停机抢修。
说实话,这种智能密封刚出来的时候我觉得是智商税——一个密封件加个传感器,成本翻了快十倍。直到今年看到国内某大型化工集团的运行数据,用了带监测功能的密封之后,非计划停机的时间减少了62%,算下来投资回收期还不到8个月。
真香。
被高估的"密封圈通用选型表"
翻开任何一本密封件厂商的样本,第一页肯定是一张密密麻麻的通用选型表,把不同材质的耐温、耐介质性能列得清清楚楚。 但这张表,根本适配不了现在的新工况。 就拿光伏厂的冷却系统来说,现在为了降低光伏板的衰减率,冷却液早就不是十年前那种纯乙二醇水溶液了,很多配方里加了含磷酸酯的缓蚀剂、纳米级的消泡剂,过去能扛120度的丁腈橡胶密封,泡在这种新配方里,三个月就能被泡得硬得像塑料。 更别说现在的氢能管路、半导体高纯输送系统、锂电的电解液输送管线,每一种介质的配方都在迭代,拿着十年前的选型表选密封,跟拿着老黄历看今天的天气预报没区别。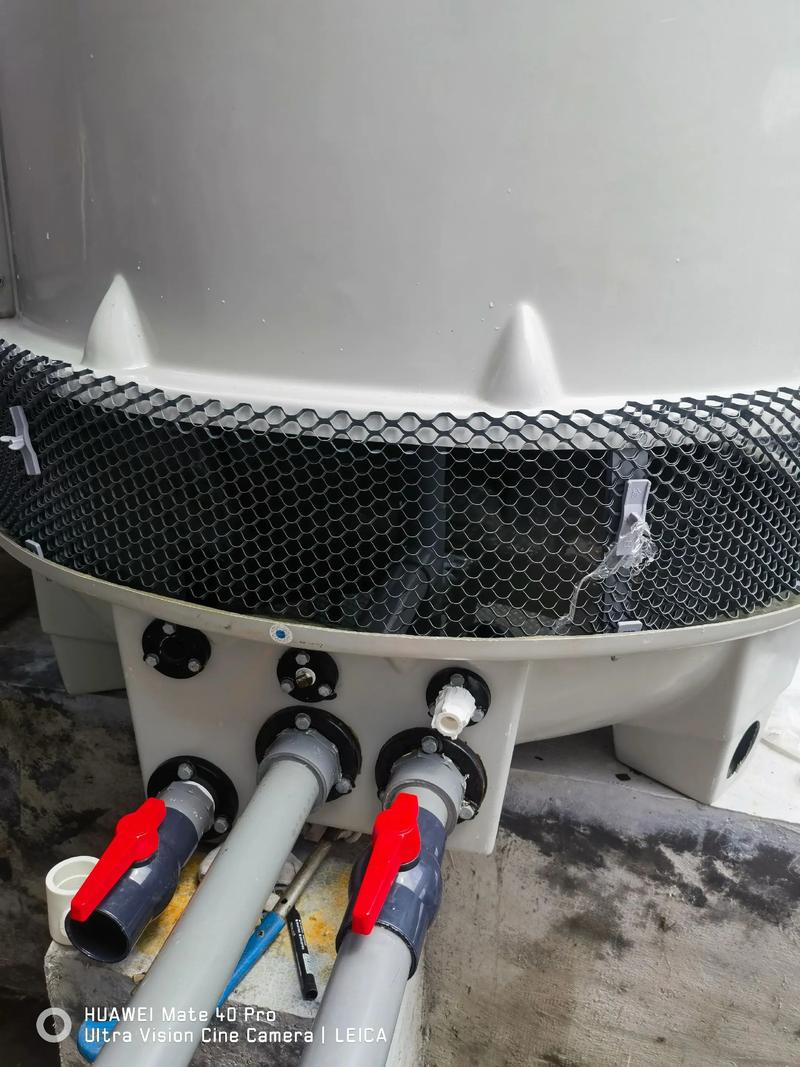 光伏厂冷却管路密封垫安装现场实拍
问:我们车间一直用丁腈橡胶密封件,为什么换了新批次之后漏的频率翻了三倍?
答:别先怪供应商偷工减料——先查下你最近的介质配方有没有变。去年国内某头部丁腈胶供应商为了降VOC排放调整了硫化体系,和现在很多低VOC的工业防冻液接触之后,溶胀率能从原来的5%飙到27%,这种材料匹配问题,靠通用选型表根本查不出来。你要是拿不准,直接拿密封样块泡在你车间实际用的介质里72小时,测完硬度变化和质量变化再装,比查十份选型手册都靠谱。
我之前碰到过一个更离谱的项目,某锂电工厂的电解液输送管路,选了普通的氟橡胶密封,结果运行了半个月,密封件被电解液腐蚀得掉渣,把后面的过滤器堵了三次。后来换了全氟醚橡胶的密封,成本是原来的八倍,但连续运行了18个月没出过一次漏点。
算算账就知道,一次堵过滤器导致的停机损失,够买十年的全氟醚密封件。
现在的密封设计,早就不是"垫个圈就行"的老逻辑了
很多人觉得密封就是个被动的配件——把两个部件的缝隙堵上就完事了。 错。 现在的高端密封设计,早就开始带主动补偿功能了。 就拿加氢站的高压氢气管路来说,氢气是分子最小的介质之一,普通的弹性体密封,哪怕压得再紧,时间长了也会因为材料的压缩永久变形出现微缝隙,氢气顺着缝隙慢慢渗,平白浪费介质不说,还藏着爆炸风险。现在行业里用的自补偿密封,是在弹性体的外面套一圈螺旋弹簧,哪怕密封件被压得永久变形了,弹簧也会自动把密封面往压紧方向推,能把高压氢气的泄漏率控制在每年0.1毫升以内,完全符合加氢站的安全规范。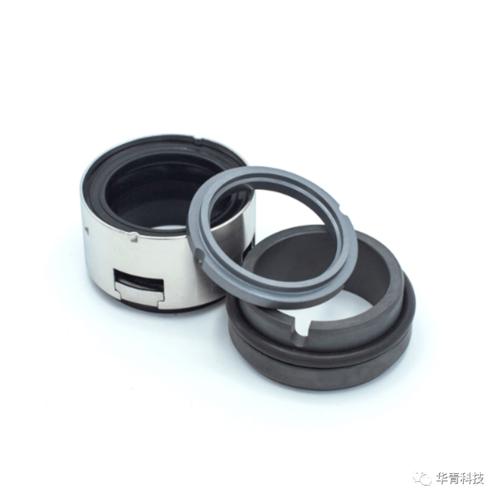 加氢站高压管路自补偿密封结构拆解图
问:我们的泵是每天24小时连续转的,选硬一点的密封是不是耐磨更好?
答:错得离谱。很多现场运维为了减少更换频率,特意选邵氏硬度85以上的硬密封,结果反而因为硬材料的贴合性差,启动瞬间就漏——尤其是现在的泵为了节能,启动扭矩比十年前的老泵低30%,硬密封的预紧力压不住,根本贴不住轴面。现在行业里的共识是,连续运行的离心泵,优先选邵氏70-75的带PTFE包覆的弹性体密封,配合碳化硅的密封端面,寿命反而能比硬密封长两倍。别信"越硬越耐磨"的老经验,工况变了,老经验就是坑。
更前沿的玩法是智能密封。
去年去德国某工业展,看到有厂商把微型的温度、压力传感器直接埋在密封件的内部,不用额外加引线,就能实时把密封的磨损数据传到设备的监控系统里,当压缩量降到预警阈值的时候,系统会自动发提醒给运维人员,不用等介质漏出来了再停机抢修。
说实话,这种智能密封刚出来的时候我觉得是智商税——一个密封件加个传感器,成本翻了快十倍。直到今年看到国内某大型化工集团的运行数据,用了带监测功能的密封之后,非计划停机的时间减少了62%,算下来投资回收期还不到8个月。
真香。