工业设备润滑的现场避坑指南:别让小油滴拖垮百万产能
刚进车间大门。
维修班张师傅的大嗓门隔着老远就飘过来。
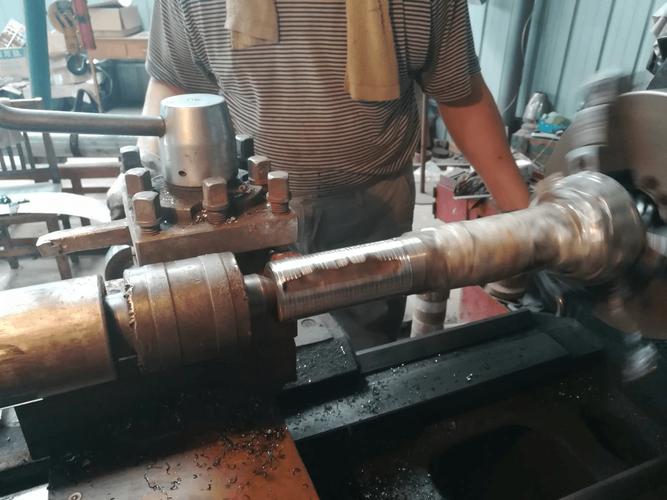
他脚边摆着的那套刚拆下来的主轧辊轴承保持架,滚道上磨出来的深沟能卡进指甲缝,原本应该均匀覆盖的润滑脂早就被高温烤成了焦褐色的硬块,连相邻的油路都堵得严严实实。上个月刚花了12万换的进口轴承,才运转了72天就彻底报废,张师傅蹲在地上抽着烟,连骂了三句“邪门了”。
 冷轧钢轧辊失效轴承拆检现场图
智能集中润滑系统管路现场安装实拍图
和传统人工打油、老款集中润滑比,现在的系统有几个实打实的优势:
✅ 每个润滑点独立配流量控制阀,堵了、漏了、注脂量不够,系统会在中控屏上立刻弹报警,不用等轴承磨坏了才发现问题
✅ 能对接设备的运行数据,根据实际的负载、温度动态调整注脂量,重载工况多打,空载待机的时候少打,不浪费润滑脂也不会欠供
✅ 所有注脂记录自动存档,下次做设备维保溯源的时候,不用翻老师傅锁在柜子里的手写台账,找半年前的维保记录只要30秒
问:上一套智能润滑系统要花几十万,对于小厂来说投入是不是太高了?
答:算笔账就知道了。就拿刚才说的冷轧厂的主轧辊轴承来说,一套原厂进口轴承的采购成本是12万,加上拆装停机的产能损失、耽误的订单交付违约金,单次故障的直接经济损失就超过20万。只要这套系统能帮你避免2次这样的故障,投入的成本半年就收回来了——更别说日常减少的润滑脂浪费、降低的人工巡检成本。对吧?你算的是眼前那点设备采购钱,人家算的是你因为停机赔的客户损失,哪个划算?
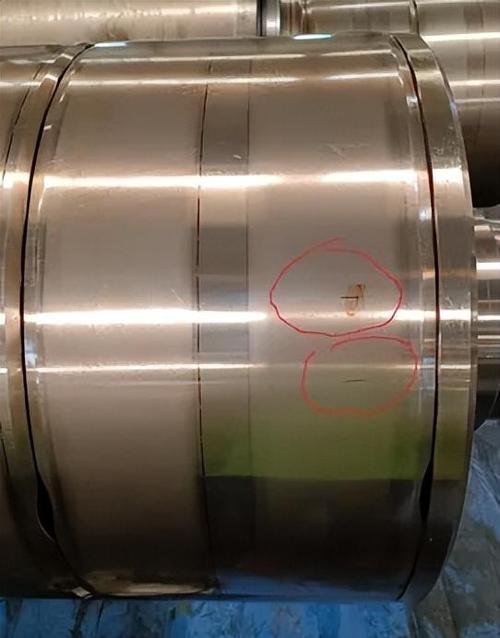 冷轧钢轧辊失效轴承拆检现场图
那些被你忽略的润滑“小事”,正在啃食设备寿命
很多人觉得润滑不就是拿个黄油枪往轴承里打油的活,能有什么技术含量? 💡 国内中小制造企业里,超过6成的设备非计划停机,根源都出在润滑环节的细节疏漏上。我见过太多厂的维保流程里,润滑就是个走形式的环节:维修师傅拿着黄油枪绕设备走一圈,看着油嘴冒点油就算完成任务,打多了的脂顺着设备缝隙流得满地都是,打少了的轴承就在干磨的状态下偷偷缩短寿命。 问:我严格按照设备说明书标注的注脂量给轴承补脂,为什么还是会出现润滑失效的问题? 答:说明书上的注脂量是实验室常温空载下的理想值,真到了生产现场,轧机的振动、环境里的氧化铁皮粉尘、连续24小时运转的高温,都会让润滑脂的实际消耗速度比实验室值快3-5倍。很多人照着说明书的季度注脂周期打脂,到了现场才发现,高温工况下润滑脂的有效寿命连30天都撑不到。 不过话说回来,你要是真按实验室的参数卡现场的操作,那设备维护的成本至少得翻一倍。问题根本不在参数对不对,在于你有没有真的盯着每个润滑点的实际状态做调整。别再靠经验打油了,2024年的工业润滑已经进入了“精准投喂”时代
很多人对集中润滑的印象还停留在十几年前的老系统:一根主油管接十几个支管,不管哪个堵了、哪个漏了,全靠人工巡检的时候摸,往往等发现轴承干磨的时候,磨损已经不可逆了。 ❗ 现在新落地的智能集中润滑系统,早就不是那种“凑活能用”的老东西了。 智能集中润滑系统管路现场安装实拍图
和传统人工打油、老款集中润滑比,现在的系统有几个实打实的优势:
✅ 每个润滑点独立配流量控制阀,堵了、漏了、注脂量不够,系统会在中控屏上立刻弹报警,不用等轴承磨坏了才发现问题
✅ 能对接设备的运行数据,根据实际的负载、温度动态调整注脂量,重载工况多打,空载待机的时候少打,不浪费润滑脂也不会欠供
✅ 所有注脂记录自动存档,下次做设备维保溯源的时候,不用翻老师傅锁在柜子里的手写台账,找半年前的维保记录只要30秒
问:上一套智能润滑系统要花几十万,对于小厂来说投入是不是太高了?
答:算笔账就知道了。就拿刚才说的冷轧厂的主轧辊轴承来说,一套原厂进口轴承的采购成本是12万,加上拆装停机的产能损失、耽误的订单交付违约金,单次故障的直接经济损失就超过20万。只要这套系统能帮你避免2次这样的故障,投入的成本半年就收回来了——更别说日常减少的润滑脂浪费、降低的人工巡检成本。对吧?你算的是眼前那点设备采购钱,人家算的是你因为停机赔的客户损失,哪个划算?