别让紧固拖垮产线:2024年工业端实测的失效排查与选型逻辑
上周在江苏某风电叶片厂蹲了3天,亲眼见一套刚出厂3个月的叶片根部紧固螺栓,因为安装扭矩差了12牛米,在2000小时疲劳测试里直接断了3根。
损失超过200万。
现场的设备主管蹲在备件堆里抽了半包烟,说之前从来没把“紧固扭矩偏差”当回事,总觉得螺栓拧到差不多就行,哪想到风场里的交变载荷会把这点偏差放大成直接拆台的隐患!
我在制造行业泡了快15年,见过太多类似的场景——大家把注意力都放在核心部件的研发、加工精度上,偏偏对最基础的紧固环节,总抱着“差不多就行”的心态。数据不会骗人:近3年的工业设备失效报告显示,超过37%的非计划停机,根源都出在紧固环节。
 风电叶片根部紧固螺栓疲劳断裂现场实拍
问:我们产线用的是带计量校准证书的数显扭矩枪,每次检测都在有效期内,为什么还是会出现紧固后扭矩快速衰减的情况?
答:别光盯着枪的校准证书,你得顺着装配流程往下查三个容易漏的环节:第一是螺栓和被连接件的表面摩擦系数——如果螺纹上沾了没擦干净的切削液、防锈油,哪怕你拧到额定扭矩,实际的轴向夹紧力可能只有标称值的60%;第二是被连接件的平面度,如果两个贴合面的间隙超过0.1mm,螺栓受的额外剪切力会直接吃掉30%的预紧力;第三是扭矩枪的操作姿势,很多操作工拧螺栓的时候会斜着怼,枪头和螺栓轴线的夹角超过15度,实际输出的有效扭矩会打七折都不止。这些细节,哪怕计量校准再严格的扭矩枪,都帮你补不了。我上次在苏州一家自动化设备厂,就碰到过因为螺纹上沾了防锈油,导致30多台设备的底座螺栓在运行3个月后全部松脱,最后花了两周时间重新紧固,损失了快百万的订单。
新能源汽车电池包紧固螺栓装配工位实拍
问:我们之前一直用弹垫做防松,现在如果要升级,有没有成本更低的替代方案?
答:别硬换,先算投入产出比。如果是普通的低载荷、无振动的工位,比如机柜内部的电气元件固定,弹垫完全够用,没必要硬上贵的防松螺母;但如果是设备底座、传动机构这类有持续振动的位置,弹垫真的没用——你可以试试在螺纹上涂一层中等强度的螺纹锁固胶,成本只有弹垫的1.2倍,防松效率能到95%以上,比弹垫靠谱太多。别迷信“通用配件”,紧固这事儿,省对地方才叫省钱,省错地方就是埋雷。
产线工位紧固扭矩数据MES系统记录界面
说实话,我见过太多工厂在紧固件上抠成本,买最便宜的螺栓,用了五六年都没校准的扭矩枪,培训的时候就跟操作工说“拧不动就行”,等设备出了故障,停线一天损失十几万,才反过来算当初省的那几毛钱螺栓钱到底值不值。
太亏了。
紧固这事儿,从来都不是什么高技术门槛的环节,但恰恰是这种最基础的环节,最容易因为侥幸心理出大问题。毕竟,你花几百万建的产线,最后可能就栽在几毛钱一颗的螺栓上。
那些被忽略的紧固失效前置信号
别等螺栓断了才排查。 你去看产线的终检工位,如果紧固完成后的螺栓表面有明显的滑牙、镀层脱落,或者扭矩枪的读数跳值超过±5%,别觉得是小问题——这大概率是螺纹配合间隙不对,或者螺栓的硬度等级不匹配当前的载荷工况。很多操作工为了赶产量,看到螺栓拧不动就使劲加力,根本不管扭矩是不是超了额定值,要知道,预紧力超过额定值20%的螺栓,疲劳寿命会直接下降40%,甚至出现螺纹塑性变形、直接拉断的情况。 还有个更隐蔽的信号:紧固完成后,用手晃一下被连接件,如果能感觉到轻微的旷量,哪怕扭矩枪显示已经拧到标准值,也绝对不能放过——这大概率是两个被连接件的贴合面有杂质、平面度超差,螺栓的实际夹紧力根本没达到设计要求。 风电叶片根部紧固螺栓疲劳断裂现场实拍
问:我们产线用的是带计量校准证书的数显扭矩枪,每次检测都在有效期内,为什么还是会出现紧固后扭矩快速衰减的情况?
答:别光盯着枪的校准证书,你得顺着装配流程往下查三个容易漏的环节:第一是螺栓和被连接件的表面摩擦系数——如果螺纹上沾了没擦干净的切削液、防锈油,哪怕你拧到额定扭矩,实际的轴向夹紧力可能只有标称值的60%;第二是被连接件的平面度,如果两个贴合面的间隙超过0.1mm,螺栓受的额外剪切力会直接吃掉30%的预紧力;第三是扭矩枪的操作姿势,很多操作工拧螺栓的时候会斜着怼,枪头和螺栓轴线的夹角超过15度,实际输出的有效扭矩会打七折都不止。这些细节,哪怕计量校准再严格的扭矩枪,都帮你补不了。我上次在苏州一家自动化设备厂,就碰到过因为螺纹上沾了防锈油,导致30多台设备的底座螺栓在运行3个月后全部松脱,最后花了两周时间重新紧固,损失了快百万的订单。
不同工况下的紧固选型,真的不能“通用代替”
之前碰到过一家光伏跟踪支架厂,为了省成本,把户外用的达克罗涂层螺栓换成了普通镀锌的,结果在西北风场待了半年,紧固位置直接锈死,运维队拆螺栓的时候拧断了快200根,最后赔的钱比当初省的成本多了10倍。 真的亏。 我整理了今年跑了十多家工厂总结的选型适配清单,都是一线踩过坑摸出来的经验: ✅ 风电叶片、塔筒这类高交变载荷场景:必须选带防松结构的扭矩控制型螺栓,搭配涂覆固体润滑膜的螺纹,别用普通弹垫——弹垫在高频振动下的防松效率不到30%,现在头部风电厂商已经在核心紧固位置全面淘汰弹垫了。 ❗ 新能源汽车底盘、电池包紧固:要选带扭矩-转角法控制的专用螺栓,不能只靠拧到固定扭矩——因为电池包的壳体是铝合金的,弹性模量比钢低很多,靠纯扭矩控制的话,夹紧力的波动范围能到±25%,很容易出现漏紧或者把铝壳体拧裂的问题。 💡 食品、医药行业的产线紧固:要选304不锈钢的内六角螺栓,不能用发黑处理的普通螺栓,避免掉漆、锈渣污染生产环境。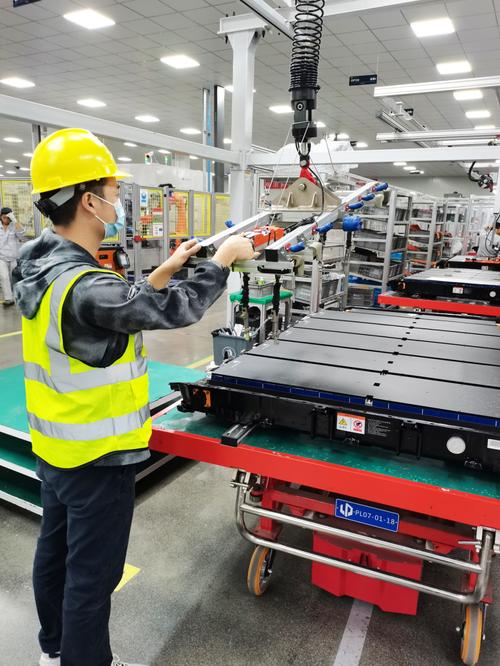 新能源汽车电池包紧固螺栓装配工位实拍
问:我们之前一直用弹垫做防松,现在如果要升级,有没有成本更低的替代方案?
答:别硬换,先算投入产出比。如果是普通的低载荷、无振动的工位,比如机柜内部的电气元件固定,弹垫完全够用,没必要硬上贵的防松螺母;但如果是设备底座、传动机构这类有持续振动的位置,弹垫真的没用——你可以试试在螺纹上涂一层中等强度的螺纹锁固胶,成本只有弹垫的1.2倍,防松效率能到95%以上,比弹垫靠谱太多。别迷信“通用配件”,紧固这事儿,省对地方才叫省钱,省错地方就是埋雷。
2024年制造端正在推的紧固全流程追溯,到底有什么用
之前去特斯拉上海超级工厂参观,他们的电池包紧固工位,每一颗螺栓的装配扭矩、转角、操作工编号、装配时间,都会实时上传到MES系统,甚至能追溯到这颗螺栓是哪个批次的钢厂生产的。 真的细。 很多人觉得这是过度管理,其实根本不是——去年某新势力车企出现的电池包松动召回,就是因为之前的紧固记录没有留档,出了问题根本查不到是哪个工位、哪次装配出了偏差,最后只能把全批次的车都召回来,花了快3个亿。说白了,现在的紧固已经不是“拧完就走”的简单工序了,是全生命周期的质量节点。 哪怕是普通的机械加工厂,现在也在慢慢推轻量化的追溯体系——不是说要上多贵的系统,至少你得把每批次的螺栓硬度抽检记录、关键工位的扭矩校验记录留好,不然出了问题,连溯源的依据都没有。 还有个零成本的小动作,我逢人就推:关键位置的螺栓拧完,一定要用记号笔划一道对齐线。巡检的时候一眼就能看到螺栓有没有松动移位——就这么个10秒钟的操作,能把漏检的概率降到0.1%以下。 产线工位紧固扭矩数据MES系统记录界面
说实话,我见过太多工厂在紧固件上抠成本,买最便宜的螺栓,用了五六年都没校准的扭矩枪,培训的时候就跟操作工说“拧不动就行”,等设备出了故障,停线一天损失十几万,才反过来算当初省的那几毛钱螺栓钱到底值不值。
太亏了。
紧固这事儿,从来都不是什么高技术门槛的环节,但恰恰是这种最基础的环节,最容易因为侥幸心理出大问题。毕竟,你花几百万建的产线,最后可能就栽在几毛钱一颗的螺栓上。