别再乱买工业刀具了:2024年车间实操踩出来的选型与降本真相
上周去苏州昆山的一家汽车零部件加工厂,车间主任拉着我吐槽了半小时——去年一年光换刀具的钱,比他整个班组的年终奖还多。
我蹲在他的数控车床旁边看了半小时,问题一眼就看出来了:他给加工40Cr调质钢的工位,配的是普通的硬质合金铣刀,连TiAlN涂层都没有,干不了3小时就崩刃,不费钱才怪。
纯纯浪费。
 汽车零部件车间数控车床刀具崩刃现场图
说到这,肯定有车间的老兄弟要问了:
问:我们一直用的某进口品牌刀具,最近供应商说要涨价20%,能不能换国产的替代?
答:别光看价格差,先测3个核心数据——刃口耐磨性、刀尖跳动量、连续切削100件后的尺寸偏差。我上个月帮一家做新能源电机轴的厂测过,现在国内头部品牌的涂层硬质合金刀具,连续切削铝硅合金的寿命已经能达到进口同型号的87%,但采购价只有42%。❗ 但要注意,别拿国产普通款去替进口高端款,那肯定崩。
数控刀具磨损量检测显微镜实拍图
这里肯定又有人有疑问:
问:修磨后的刀具,精度真的能跟上吗?会不会影响产品良率?
答:只要找对修磨厂,完全没问题。现在很多正规修磨厂已经用上了激光修磨+3D轮廓仪检测,修磨后的刀具刃口精度能控制在±0.005mm以内,比很多小厂新刀具的出厂精度还稳。💡 我接触过的一家做3C精密结构件的厂,修磨后的刀具加工出来的零件良率,只比全新刀具低0.3%,但成本只有全新的1/5。
算笔账:一把200块的新刀具,修一次花40块,能修3次,相当于总共花200+40*3=320块,拿到4把刀具的使用寿命,比直接买4把新的花800块,省了快60%。
不过话说回来,不是所有刀具都适合修磨。比如那些崩了大缺口、刀身已经变形的,直接扔就行,别浪费修磨的钱。
一、被90%车间忽略的刀具“隐性损耗”:不是磨坏的,是“选坏的”
很多人对刀具的认知还停留在“坏了就换”,但实际上,车间里超过60%的刀具报废,根本不是正常磨损到寿命了,而是选型和加工场景错配。 比如加工高强度的钛合金件,你用普通的高速钢刀具,别说切削了,刀身自己都能被高温烧红;加工薄壁的铝合金3C结构件,你用刃口太钝的粗加工刀具,直接能把零件顶变形。 我见过最离谱的例子,是一家做风电法兰的厂,给大直径铣刀配的刀柄精度是IT6级,结果加工出来的平面度超差0.1mm,找了半个月原因,才发现是刀柄的跳动量太大,导致刀具的实际切削刃和设计位置差了0.08mm,相当于每一刀都在“瞎切”。 汽车零部件车间数控车床刀具崩刃现场图
说到这,肯定有车间的老兄弟要问了:
问:我们一直用的某进口品牌刀具,最近供应商说要涨价20%,能不能换国产的替代?
答:别光看价格差,先测3个核心数据——刃口耐磨性、刀尖跳动量、连续切削100件后的尺寸偏差。我上个月帮一家做新能源电机轴的厂测过,现在国内头部品牌的涂层硬质合金刀具,连续切削铝硅合金的寿命已经能达到进口同型号的87%,但采购价只有42%。❗ 但要注意,别拿国产普通款去替进口高端款,那肯定崩。
二、2024年车间都在偷偷用的刀具降本小技巧:别等完全磨废再换
之前很多车间的习惯是,刀具用到切削不动、零件尺寸超差了,才拆下来当废铁卖。一斤废硬质合金才12块钱,一把进口铣刀买的时候要200多,这不是扔钱吗? 现在江浙沪的很多精密加工厂,已经在玩“预磨损阈值管理”了:每把新刀具上机前,先在显微镜下测一次初始刃口的磨损量,然后设定一个0.02mm的磨损阈值——只要磨损量到这个数,就立刻拆下来送去修磨,而不是等完全磨废。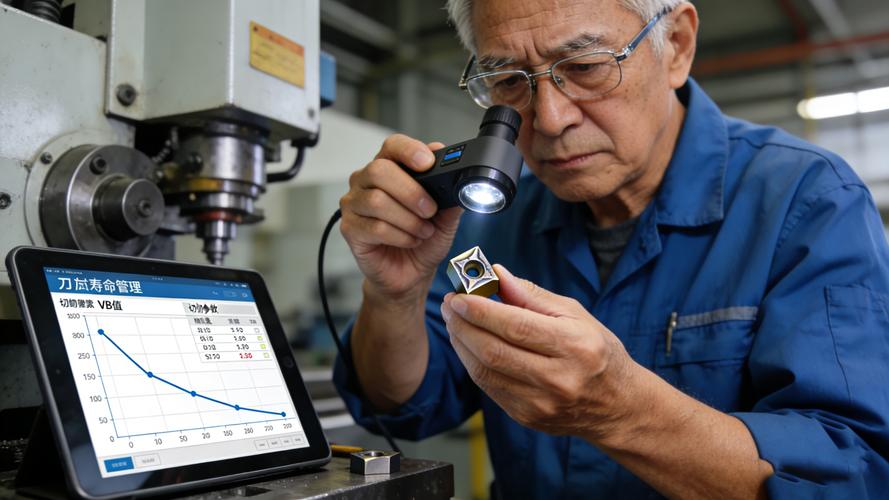 数控刀具磨损量检测显微镜实拍图
这里肯定又有人有疑问:
问:修磨后的刀具,精度真的能跟上吗?会不会影响产品良率?
答:只要找对修磨厂,完全没问题。现在很多正规修磨厂已经用上了激光修磨+3D轮廓仪检测,修磨后的刀具刃口精度能控制在±0.005mm以内,比很多小厂新刀具的出厂精度还稳。💡 我接触过的一家做3C精密结构件的厂,修磨后的刀具加工出来的零件良率,只比全新刀具低0.3%,但成本只有全新的1/5。
算笔账:一把200块的新刀具,修一次花40块,能修3次,相当于总共花200+40*3=320块,拿到4把刀具的使用寿命,比直接买4把新的花800块,省了快60%。
不过话说回来,不是所有刀具都适合修磨。比如那些崩了大缺口、刀身已经变形的,直接扔就行,别浪费修磨的钱。