车间实战:工业磨具选型与维护的3个避坑要点
上周去苏州的汽车零部件厂蹲点,刚进磨削车间就被车间主任拽着胳膊骂——上个月采购的一批棕刚玉磨具,磨出来的凸轮轴表面粗糙度直接飙到Ra1.6,比图纸要求的Ra0.4差了整整四倍,整批320件工件全返工,光废品损失就快6万。
就因为选错了磨具。
好多人对磨具的认知还停留在“就是个砂轮,随便买个便宜的就行”,真到出了废品才拍大腿,说早知道多做一步选型就好了。
 新能源电机轴磨削工位CBN磨具作业实拍
问:我们厂一直用普通刚玉磨具做碳钢件,换CBN的话单块采购成本涨了快8倍,真的划算吗?
答:算总账就不亏——普通刚玉磨具每小时要修2次砂轮,一次修刀15分钟,一个班8小时光修砂轮就耗2小时;CBN磨具连续跑24小时才需要修一次,寿命是刚玉的30倍,摊到每件工件的磨具成本反而降了40%,还省了修砂轮的人工和停机时间。❗ 别拿单块磨具的采购价算,要算单件工件的磨削成本,这是好多采购踩的第一个大坑。
对吧?你想啊,停机1小时的损失,可能都够买两块CBN磨具了,为啥非要盯着磨具本身的几块钱差价抠?
磨具主轴振动监测传感器安装实拍
之前无锡有个做液压阀的厂子,之前固定每3天换一次磨具,要么换早了浪费,要么换晚了出废品,上了这套监测之后,把磨具的更换周期改成根据实际磨损情况动态调整,一年省了20多万的磨具采购费,还少了80%的磨削超差废品。
真的,我见过太多车间,磨具换晚了,一整批液压杆的密封面磨花了,客户直接退货,那损失比磨具贵几百倍。
问:我们预算有限装不起传感器,靠人工巡检怎么判断磨具该换了?
答:三个动作就能摸出来——第一,开机空转30秒,听磨具的转动噪音,如果有不均匀的“晃荡”声,说明磨具已经出现不平衡磨损;第二,拿一块同材质的试磨块磨10秒,摸表面的粗糙度,如果比之前的手感粗了两个等级,直接换;第三,看磨具表面的磨粒,用指甲划一下,磨粒如果一蹭就掉,说明结合剂已经老化,磨具的切削力早就没了。💡 别等出了废品才反应过来,巡检的时候多花1分钟,能省几万块的返工费。
别光看参数表:磨具适配性比“高性能”重要10倍
采购选磨具最容易犯的错,就是盯着参数表上的“硬度高”“粒度细”“切削力强”挑,根本不管自己的工件是什么材料、用的是哪种磨削方式。 就拿现在新能源汽车的电机轴来说,材料是高碳高铬轴承钢,硬度能到HRC62,普通棕刚玉磨具磨上10件就钝了,磨出来的工件表面要么有烧蚀痕,要么尺寸超差,现在长三角的新能源零部件车间,基本都换成陶瓷结合剂CBN磨具了——这种磨具的磨粒是立方氮化硼,硬度仅次于金刚石,耐高温性能是普通刚玉的3倍,磨硬材料的时候不会因为高温让磨粒变钝。 新能源电机轴磨削工位CBN磨具作业实拍
问:我们厂一直用普通刚玉磨具做碳钢件,换CBN的话单块采购成本涨了快8倍,真的划算吗?
答:算总账就不亏——普通刚玉磨具每小时要修2次砂轮,一次修刀15分钟,一个班8小时光修砂轮就耗2小时;CBN磨具连续跑24小时才需要修一次,寿命是刚玉的30倍,摊到每件工件的磨具成本反而降了40%,还省了修砂轮的人工和停机时间。❗ 别拿单块磨具的采购价算,要算单件工件的磨削成本,这是好多采购踩的第一个大坑。
对吧?你想啊,停机1小时的损失,可能都够买两块CBN磨具了,为啥非要盯着磨具本身的几块钱差价抠?
磨具老化的隐形信号:别等磨不动了才换
好多车间的磨具更换逻辑特别简单:磨到转不动了,或者工件开始出废品了,才停线换磨具。这种操作看似省了磨具钱,其实算下来亏得最多。 磨具的磨损是渐进的——一开始磨粒锋利,切削顺畅,火花是均匀的金黄色;磨粒逐渐钝化之后,切削力会快速下降,这时候你可能还没看到废品,但磨削的功率已经涨了30%以上,工件表面的残余应力也会变大,用在关键部件上很容易出疲劳断裂的问题。 现在不少领先的车间已经开始用磨具主轴振动监测系统,把传感器装在磨具的主轴轴承座上,实时监测振动值的变化,只要振动值超过预设阈值,系统就自动提醒换磨具,根本不用等出废品。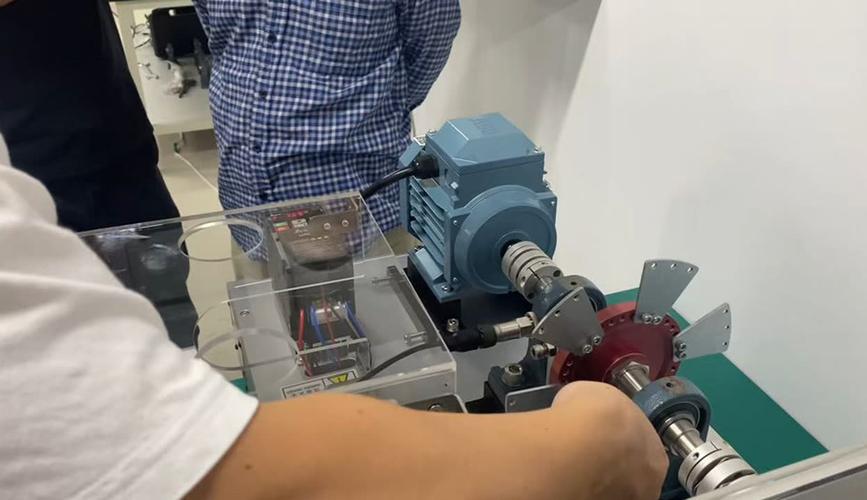 磨具主轴振动监测传感器安装实拍
之前无锡有个做液压阀的厂子,之前固定每3天换一次磨具,要么换早了浪费,要么换晚了出废品,上了这套监测之后,把磨具的更换周期改成根据实际磨损情况动态调整,一年省了20多万的磨具采购费,还少了80%的磨削超差废品。
真的,我见过太多车间,磨具换晚了,一整批液压杆的密封面磨花了,客户直接退货,那损失比磨具贵几百倍。
问:我们预算有限装不起传感器,靠人工巡检怎么判断磨具该换了?
答:三个动作就能摸出来——第一,开机空转30秒,听磨具的转动噪音,如果有不均匀的“晃荡”声,说明磨具已经出现不平衡磨损;第二,拿一块同材质的试磨块磨10秒,摸表面的粗糙度,如果比之前的手感粗了两个等级,直接换;第三,看磨具表面的磨粒,用指甲划一下,磨粒如果一蹭就掉,说明结合剂已经老化,磨具的切削力早就没了。💡 别等出了废品才反应过来,巡检的时候多花1分钟,能省几万块的返工费。