键连接选型与失效处理:车间老师傅压箱底的实战经验
上周去苏州一家精密减速机厂蹲现场,刚进装配车间就听见师傅拍桌子骂——"这破键连接又滑了!刚跑47小时,输出轴的扭矩直接掉了3成!"
凑过去看才知道,他们为了赶新能源客户的交付,把原来选的12mm厚的平键换成了10mm的,还省了键槽的精铣工序,粗糙度直接做到了Ra12.5。
不滑才怪。
键连接的失效从来都不是随机的。要么是挤压面被压溃,要么是剪切面被剪断,再不然就是长期微动磨损导致的间隙变大。我之前拆过近200个失效的键连接零件,7成以上的问题根本不是键的强度不够,而是设计的时候根本没算实际接触面积。
普通平键的设计接触面积是按整个键长算的,但实际装配的时候,因为轴和轮毂的同轴度误差、键槽的铣削偏差,真正能贴实的接触面积往往只有设计值的50%不到。你按100%接触算出来的强度,实际用的时候直接打五折,不失效才怪。
问:很多工厂现在为了赶产能,键槽铣削完连去毛刺都省了,这种操作对键连接寿命影响到底有多大?
答:我上个月给一家做工程机械的工厂做失效分析,拆了32个因为键连接失效返厂的行走减速机,其中21个的键槽边缘有明显的铣削残留毛刺,装配的时候毛刺直接把键的侧面压出了塑性变形,实际接触面积比设计值少了42%——别省这5分钟的去毛刺工序,算上返厂的物流、拆装成本,一次亏的钱够买100套键。
 新能源汽车减速器输出轴平键连接装配现场
✅ 传递大扭矩、对同轴度要求不高的重载工况:优先选普通平键(GB/T 1096),别听人瞎吹什么花键万能,重载下平键的接触应力反而更低,加工成本还能省60%
❗ 高转速、要求零背隙的精密传动:必须选渐开线花键,别硬凑普通平键——我之前见过一家做半导体晶圆传送设备的厂,为了省成本用普通平键,结果因为键侧有0.02mm的间隙,传送定位精度直接超差0.08mm,整批设备都砸在手里。
💡 有频繁轴向窜动的工况:选导向平键,记得在键侧面开润滑槽,不然磨起来比轴承坏得还快。
很多人觉得花键精度高就一定好,其实不对。比如矿山上的碎煤机,每天都掉下来大块的矿石砸在传动部位,振动大到能把螺栓震松,你要是用精度很高的渐开线花键,反而因为硬接触很快就磨出点蚀。这种工况用普通平键,留个0.05mm的侧隙,靠键的塑性变形吸振,寿命反而比花键长两倍。
问:渐开线花键的加工成本比普通平键高不少,有没有性价比更高的替代方案?
答:如果是中小批量的工况,其实可以选带侧面过盈配合的高精度平键——现在数控插床的加工精度能稳定到IT7级,只要把键侧的配合间隙控制在0.01mm以内,实际使用的背隙和花键差不了多少,加工成本能降40%。但要是批量超过1000件,那还是直接做花键更划算,摊下来每件的成本反而比高精度平键低。
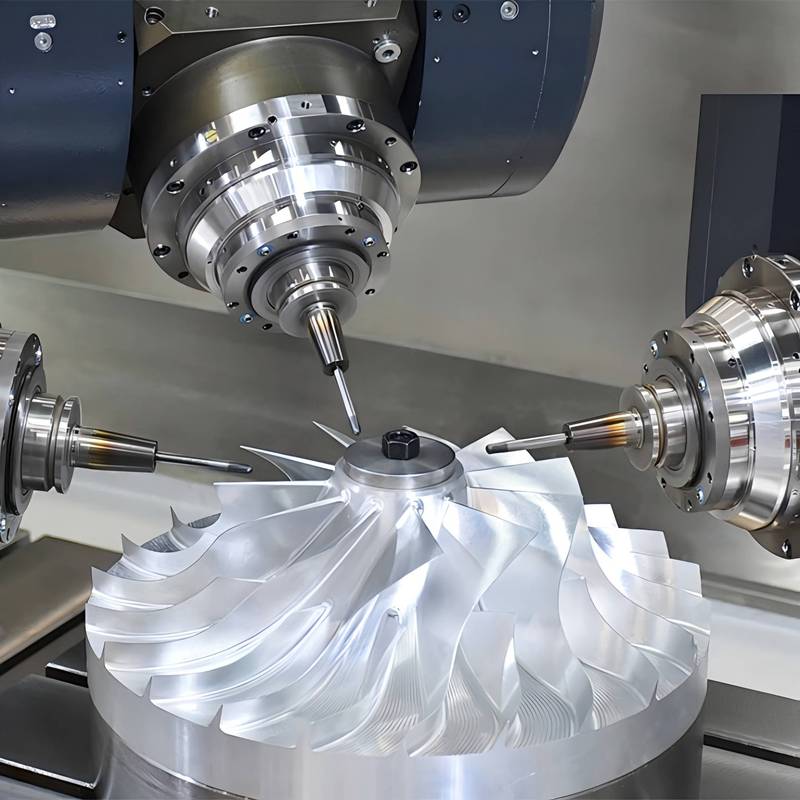
渐开线花键连接在半导体传动设备上的应用特写
第一,看键侧面的压痕是不是均匀。如果压痕只在键的一端,说明装配的时候轴和轮毂的同轴度差太多,键是被别弯的,不是强度不够。这种时候你就算换再粗的键,用不了多久还是会断。
第二,看键的顶面是不是和轮毂槽顶死了。很多装配师傅装键的时候,为了把轮毂顺利套进去,把键顶面磨得比槽底低很多,结果所有的扭矩全靠键侧面的一点点接触传递,不滑键才怪。正确的安装要求是,键和轴槽是过盈配合,装进去之后不会晃,键和轮毂槽的侧面是均匀接触,顶面要留0.2-0.5mm的间隙,别顶死。
第三,量一下键槽的位置偏差。我之前遇到过一个离谱的事,外协厂铣键槽的时候把键槽铣偏了1.2mm,装配的时候工人硬把键砸进去,刚跑200小时键就被剪断了。最后查出来的时候,整个批次的47根轴都报废了,损失了十几万。
说真的,做机械这行这么多年,见过太多因为想当然省工序导致的键连接失效。没有什么玄学。
那些在新能源减速器、半导体传动设备里跑了几十万小时没出过问题的键连接,根本不是靠选了多贵的标准件,而是每一个配合间隙、每一处毛刺、每一次装配的敲击力度都卡到了设计要求的范围内。
下次再遇到键连接出问题,先别急着骂厂家零件质量差,蹲下来拆下来看一眼,大概率是哪个细节没做到位。
凑过去看才知道,他们为了赶新能源客户的交付,把原来选的12mm厚的平键换成了10mm的,还省了键槽的精铣工序,粗糙度直接做到了Ra12.5。
不滑才怪。
为什么你选的键连接总在临界工况掉链子?
很多人对键连接的认知还停留在"轴和轮毂之间的传力零件",查个手册选个标准尺寸就完事。但现在的工业工况早就变了——新能源减速器的输出转速从早年的3000rpm飙到16000rpm,半导体传送设备的定位精度要求到微米级,工程机械的冲击扭矩动不动就超过额定值的2倍。原来那套"选大不选小"的选型逻辑,早就扛不住了。键连接的失效从来都不是随机的。要么是挤压面被压溃,要么是剪切面被剪断,再不然就是长期微动磨损导致的间隙变大。我之前拆过近200个失效的键连接零件,7成以上的问题根本不是键的强度不够,而是设计的时候根本没算实际接触面积。
普通平键的设计接触面积是按整个键长算的,但实际装配的时候,因为轴和轮毂的同轴度误差、键槽的铣削偏差,真正能贴实的接触面积往往只有设计值的50%不到。你按100%接触算出来的强度,实际用的时候直接打五折,不失效才怪。
问:很多工厂现在为了赶产能,键槽铣削完连去毛刺都省了,这种操作对键连接寿命影响到底有多大?
答:我上个月给一家做工程机械的工厂做失效分析,拆了32个因为键连接失效返厂的行走减速机,其中21个的键槽边缘有明显的铣削残留毛刺,装配的时候毛刺直接把键的侧面压出了塑性变形,实际接触面积比设计值少了42%——别省这5分钟的去毛刺工序,算上返厂的物流、拆装成本,一次亏的钱够买100套键。
 新能源汽车减速器输出轴平键连接装配现场
不同工况下的键连接选型逻辑,别再抱着一本手册死套
选型没有万能公式,全是对着工况凑出来的。✅ 传递大扭矩、对同轴度要求不高的重载工况:优先选普通平键(GB/T 1096),别听人瞎吹什么花键万能,重载下平键的接触应力反而更低,加工成本还能省60%
❗ 高转速、要求零背隙的精密传动:必须选渐开线花键,别硬凑普通平键——我之前见过一家做半导体晶圆传送设备的厂,为了省成本用普通平键,结果因为键侧有0.02mm的间隙,传送定位精度直接超差0.08mm,整批设备都砸在手里。
💡 有频繁轴向窜动的工况:选导向平键,记得在键侧面开润滑槽,不然磨起来比轴承坏得还快。
很多人觉得花键精度高就一定好,其实不对。比如矿山上的碎煤机,每天都掉下来大块的矿石砸在传动部位,振动大到能把螺栓震松,你要是用精度很高的渐开线花键,反而因为硬接触很快就磨出点蚀。这种工况用普通平键,留个0.05mm的侧隙,靠键的塑性变形吸振,寿命反而比花键长两倍。
问:渐开线花键的加工成本比普通平键高不少,有没有性价比更高的替代方案?
答:如果是中小批量的工况,其实可以选带侧面过盈配合的高精度平键——现在数控插床的加工精度能稳定到IT7级,只要把键侧的配合间隙控制在0.01mm以内,实际使用的背隙和花键差不了多少,加工成本能降40%。但要是批量超过1000件,那还是直接做花键更划算,摊下来每件的成本反而比高精度平键低。
 渐开线花键连接在半导体传动设备上的应用特写
键连接失效的现场快速排查方法,别等拆到一半才找原因
遇到键连接失效,别上来就换更粗的键。先拆下来看三个地方,10分钟就能找到根本原因。第一,看键侧面的压痕是不是均匀。如果压痕只在键的一端,说明装配的时候轴和轮毂的同轴度差太多,键是被别弯的,不是强度不够。这种时候你就算换再粗的键,用不了多久还是会断。
第二,看键的顶面是不是和轮毂槽顶死了。很多装配师傅装键的时候,为了把轮毂顺利套进去,把键顶面磨得比槽底低很多,结果所有的扭矩全靠键侧面的一点点接触传递,不滑键才怪。正确的安装要求是,键和轴槽是过盈配合,装进去之后不会晃,键和轮毂槽的侧面是均匀接触,顶面要留0.2-0.5mm的间隙,别顶死。
第三,量一下键槽的位置偏差。我之前遇到过一个离谱的事,外协厂铣键槽的时候把键槽铣偏了1.2mm,装配的时候工人硬把键砸进去,刚跑200小时键就被剪断了。最后查出来的时候,整个批次的47根轴都报废了,损失了十几万。
说真的,做机械这行这么多年,见过太多因为想当然省工序导致的键连接失效。没有什么玄学。
那些在新能源减速器、半导体传动设备里跑了几十万小时没出过问题的键连接,根本不是靠选了多贵的标准件,而是每一个配合间隙、每一处毛刺、每一次装配的敲击力度都卡到了设计要求的范围内。
下次再遇到键连接出问题,先别急着骂厂家零件质量差,蹲下来拆下来看一眼,大概率是哪个细节没做到位。