工业紧固别瞎拧:从风电塔筒到电池包的真实踩坑实录
上周去江苏某风电整机厂的装配车间,刚进门就被主任拽着骂——3号塔筒段的法兰紧固漏了预紧力检测,半个月后塔筒晃得厉害,爬上去一查,128颗M48的高强度螺栓,有17颗的预紧力比要求低了42%。
没人敢省。
 风电塔筒法兰螺栓紧固作业现场
问:车间里总说扭矩拧到标准值就没问题,为什么还是会出失效?
答:90%的人忽略了扭矩系数的离散性——同一批次的高强度螺栓,哪怕你拧的扭矩完全一样,因为表面的防锈油厚度、螺纹加工的毛刺、甚至螺栓存放的环境湿度不同,实际产生的轴向预紧力能差出30%以上。别不信,去年我们给某车企做抽检,同一批送检的10颗10.9级螺栓,同扭矩下的预紧力最大差了41%。 还有个很多人不在意的细节:拧螺栓的顺序。我见过某化工厂的管道法兰,工人顺着法兰圈一圈把螺栓拧完,半年就漏了高温导热油,拆检的时候发现,靠近接口位置的螺栓,预紧力比对角位置的低了一半,法兰的密封面都压歪了,能不漏才怪。汽车总装车间无线智能扭矩扳手作业场景
很多采购部的人总说,一套智能设备几十万,不如多雇两个工人拧扳手划算。但算算账就知道了:某新势力车企去年因为电池包紧固螺栓的预紧力离散度太大,召回了1.2万台,光售后成本就花了近2亿。这点钱,能把整个厂区的所有关键工位都换成最顶级的智能紧固设备,还能剩好多。
我前几年刚入行的时候,跟着师傅去处理一台加工中心的振动故障,拆了半天才发现是主轴连接的螺栓预紧力不够——当时为了赶装配进度,拧完就直接开机了,连复拧都没做。师傅当时没骂我,但是那个故障前前后后花了整整3天才处理完,我现在想起来都觉得臊得慌。
问:中小工厂预算有限,能不能不上全套智能系统,先把基础的紧固漏洞补上?
答:完全可以。先别上来就买贵的设备,先把这几个事落地:第一,每批次螺栓必须抽样测扭矩系数,别拿供应商给的质保书当万能标准;第二,紧固顺序别瞎来,法兰盘上的螺栓必须按对角交叉顺序分3-4次拧,别顺着圈拧完就完事;第三,关键位置的螺栓,拧完24小时必须复拧一次——很多人不知道,螺栓拧完之后的应力松弛,头24小时就能掉10%左右的预紧力。 💡 别觉得这些事太细碎,我见过一个做农业机械的小厂子,就把这三个事落地,去年因为螺栓松动导致的售后投诉直接降了78%,算下来一年省的售后钱,够买十套普通的高精度扭矩扳手了。
你以为的“拧到位”,可能是紧固失效的开始
我见过太多车间里的老工人,拿个扭矩扳手拧到“咔哒”一声就完事,觉得凭自己十几年的手感,绝对不会出问题。更夸张的还有人直接拿冲击钻打螺栓,螺纹都磨出铁屑了还硬往上拧,连防松垫片都忘了装。 说真的,去年西南某光伏电站的跟踪支架,阵风12级倒了3排,查来查去就是支架连接的M12螺栓,安装的时候图快,用冲击钻直接打,螺纹都滑了还硬拧上去,连基本的防松垫片都没装。 风电塔筒法兰螺栓紧固作业现场
问:车间里总说扭矩拧到标准值就没问题,为什么还是会出失效?
答:90%的人忽略了扭矩系数的离散性——同一批次的高强度螺栓,哪怕你拧的扭矩完全一样,因为表面的防锈油厚度、螺纹加工的毛刺、甚至螺栓存放的环境湿度不同,实际产生的轴向预紧力能差出30%以上。别不信,去年我们给某车企做抽检,同一批送检的10颗10.9级螺栓,同扭矩下的预紧力最大差了41%。 还有个很多人不在意的细节:拧螺栓的顺序。我见过某化工厂的管道法兰,工人顺着法兰圈一圈把螺栓拧完,半年就漏了高温导热油,拆检的时候发现,靠近接口位置的螺栓,预紧力比对角位置的低了一半,法兰的密封面都压歪了,能不漏才怪。
现在工厂都在用的智能紧固,真的不是智商税
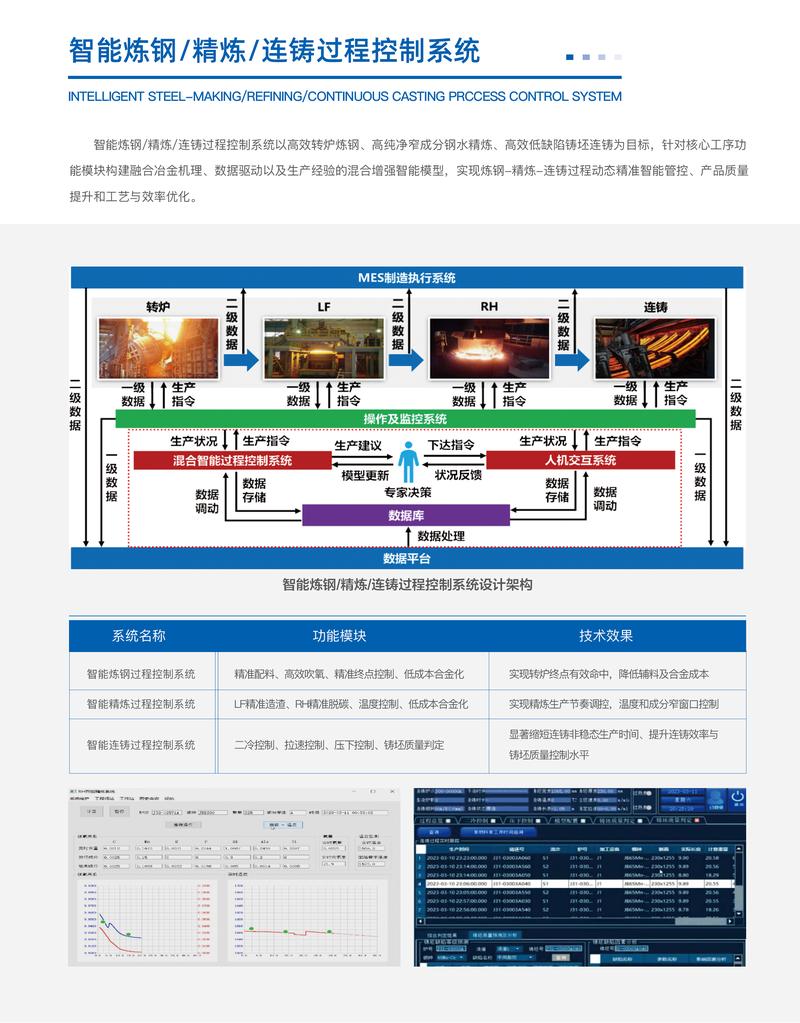
这两年跑的制造车间多了,发现但凡做的好的企业,关键工位的紧固早就不靠人盯了。带无线传输功能的智能扭矩扳手,每一次拧螺栓的时间、扭矩值、预紧力曲线,都会实时传到工厂的MES系统里,漏拧、拧歪、扭矩不够的情况,系统直接弹报警,根本没法靠人情蒙混过关。 汽车总装车间无线智能扭矩扳手作业场景
很多采购部的人总说,一套智能设备几十万,不如多雇两个工人拧扳手划算。但算算账就知道了:某新势力车企去年因为电池包紧固螺栓的预紧力离散度太大,召回了1.2万台,光售后成本就花了近2亿。这点钱,能把整个厂区的所有关键工位都换成最顶级的智能紧固设备,还能剩好多。
我前几年刚入行的时候,跟着师傅去处理一台加工中心的振动故障,拆了半天才发现是主轴连接的螺栓预紧力不够——当时为了赶装配进度,拧完就直接开机了,连复拧都没做。师傅当时没骂我,但是那个故障前前后后花了整整3天才处理完,我现在想起来都觉得臊得慌。
问:中小工厂预算有限,能不能不上全套智能系统,先把基础的紧固漏洞补上?
答:完全可以。先别上来就买贵的设备,先把这几个事落地:第一,每批次螺栓必须抽样测扭矩系数,别拿供应商给的质保书当万能标准;第二,紧固顺序别瞎来,法兰盘上的螺栓必须按对角交叉顺序分3-4次拧,别顺着圈拧完就完事;第三,关键位置的螺栓,拧完24小时必须复拧一次——很多人不知道,螺栓拧完之后的应力松弛,头24小时就能掉10%左右的预紧力。 💡 别觉得这些事太细碎,我见过一个做农业机械的小厂子,就把这三个事落地,去年因为螺栓松动导致的售后投诉直接降了78%,算下来一年省的售后钱,够买十套普通的高精度扭矩扳手了。