模具钢不是越贵越好:开了12年冲压厂的老师傅,掏了30万学费攒的选型经验
上个月去东莞长安拜访做新能源汽车结构件的老周,他刚拍着大腿骂完——去年贪便宜找经销商拿的一批8566模具钢,用在2.0mm厚的高强钢冲压模上,不到8万次冲压就崩角,光修模换料就砸进去20多万,算下来比直接拿顶级料还亏。
很多人觉得模具钢选型是小事,不就是拿硬度够的钢材开模?真不是。这行的水,比你想象的深得多。
为什么你买的模具钢,总比别人的寿命短3倍?
很多人第一反应是:我买的是正品啊,带厂家质保书的。
拉倒吧。
现在市场上的模具钢猫腻,根本不是靠一张纸能防住的。
最常见的操作,就是把国产低端钢重新抛光打磨,贴个进口品牌的标,卖你两倍的价。更损的,是把回收的废钢重熔,成分擦着国标下限做,看着硬度、化学成分全达标,实际内部的杂质含量超标好几倍,用在模具上,一受冲击就裂。
就算是真材实料,也可能出问题。比如同样标号的skd11,正规大厂出来的锻造比是6:1以上,碳化物偏析等级≤2级,有些小厂出来的,锻造比才2:1,碳化物偏析到4级,你看着成分全对,实际寿命连正规料的三分之一都达不到。
 模具钢材光谱检测现场操作图
问:我们厂每次买料都送第三方做光谱检测,能完全避开假货吗?
答:没用的。光谱只能查表面的化学成分够不够,查不了锻造工艺、碳化物偏析、残余应力这些核心指标。我见过最离谱的一批“进口skd11”,成分差不离,但是碳化物偏析到4级,做出来的模具冲1万次就开裂,检测报告上成分全是合格的,你找谁说理去?
当下新能源模具的选型逻辑,早就不是十年前的老黄历了
说个扎心的事。
去年有个做保险杠模具的客户,拿着十年前的选型手册来找我,说要拿d2钢做热成型钢的拉延模。我当时劝他换,他说他以前做普通冷轧钢用d2,用了8年都没坏。结果呢?模面刚试冲300次,就出现了大面积的热裂,拆下来一看,钢的导热性差,冲压的时候摩擦温度升到300多度,硬度直接掉了一半。
现在的模具钢选型,根本不是对着成分表抄作业的事。
💡 给个现在一线量产厂都在用的选型参考,别再乱套老经验:
- 冲1000MPa以下的普通结构件,批量在10万次以内:选cr12mov足够,性价比最高
- 冲1000-1500MPa的高强钢,批量在20-50万次:选dc53或者8566,韧性够,不容易崩角
- 冲1500MPa以上的热成型钢,批量超100万次:别犹豫,选yg15硬质合金镶块,或者粉末高速钢asp23,别在这上面省那点材料费
对吧?你省那几万块的料钱,最后修模、停线的损失,够你换三次顶级料。
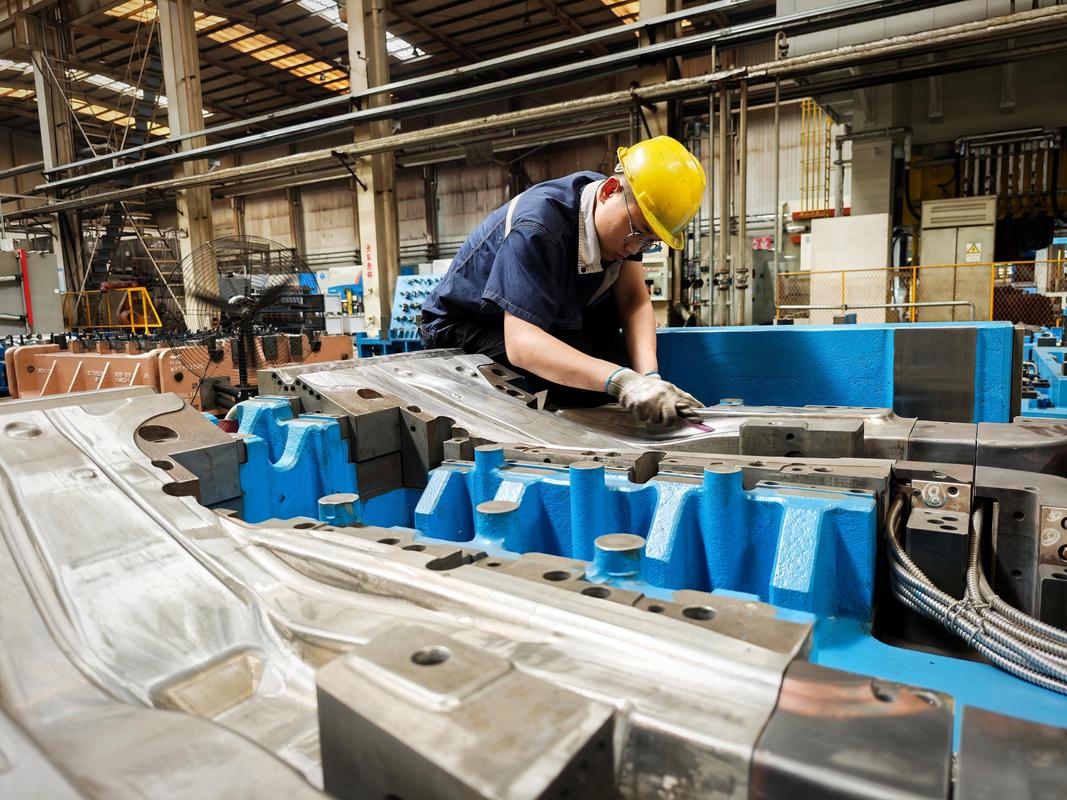 新能源汽车高强钢冲压模具模面加工现场图
问:现在很多商家说粉末模具钢是智商税,比普通钢贵5倍,真的有必要买吗?
答:算笔账就知道了。普通的skd11做热成型钢模,寿命大概是5万次,每次修模要花2天,停线损失一天就是10万。粉末钢asp23的寿命是30万次,算下来单次冲压的模具成本,反而比普通钢低60%。你要是做小批量的样件,当然没必要买,要是做年供货百万件的量产件,这笔账怎么算都划算。
买模具钢最容易忽略的细节,往往决定了最后是赚是赔
 买模具钢最容易忽略的细节,往往决定了最后是赚是赔
别觉得料买对了就万事大吉。
我见过太多厂,好几十万的模具钢,热处理搞砸了,直接报废。
❗ 别信那种拿回来自己找小作坊热处理的操作。模具钢的性能,一半靠炼钢,一半靠热处理工艺。比如8566模具钢,正常淬火温度是1020度,回火要做2次,每次2小时,温度到520度。有些小作坊为了省成本,淬火温度拉到1100度,一次回火就完事,出来的料硬度是够了,但是韧性直接掉一半,用在冲模上,一受冲击就裂。
还有个细节,很多人拿到料就直接上铣床开粗,根本不做去应力处理。钢材从钢厂出来,内部是有残余应力的,你直接硬加工,加工完的模具放半个月,自己就变形了,模面的间隙都歪了,冲压出来的零件全是毛刺。
说个我自己去年踩的坑。
给一个客户做汽车座椅的冲压模,用的是dc53的料,当时赶交期,开粗完就直接精磨,没有做去应力回火。结果模具装上去冲了1万次,就发现模面翘了0.03mm,零件的尺寸公差超了0.05mm,拆下来重新磨,来回折腾了一周,赔了客户两万块的延期款。
真的,这种亏,吃一次记一辈子。
哦对,现在还有个新趋势,很多厂不再一味追进口料了。比如宝武现在出的几款粉末模具钢,实际测试下来,做高强钢冲压模的寿命,跟同标号的进口asp23差不了10%,价格便宜30%左右,算下来性价比高很多。没必要为了个进口的标,多花冤枉钱。
上周跟老周吃饭,他现在换了固定的供应商,每次买料都要派人去钢厂看锻造过程,料到厂先做金相检测,再送过去合作了10年的热处理厂加工。现在他的模具,平均寿命比去年翻了2.5倍,算下来一年省的修模钱,够给他家孩子付个小两居的首付。
说白了,模具钢这行,没有什么玄学。你贪的每一分便宜,最后都会变成修模的时候拍在你脸上的巴掌。