磨具选不对,新机床白买:2024年精密制造现场的选型避坑指南
上周去苏州一家做航空航天结构件的车间,刚进门就被生产主管拉着吐槽——花了一千两百万上的五轴磨床,加工钛合金叶片的表面粗糙度怎么都达不到Ra0.2的要求,换了三批操作工,调了快半个月参数,最后才发现是磨具选错了。
说起来很多人不信。现在车间里的设备越来越贵,五轴机床、高精度磨床的精度能到微米级,可偏偏在磨具这种看着“不起眼”的耗材上掉链子。以前加工普通45号钢,随便拿个棕刚玉磨具凑合用,哪怕参数调得糙一点,最后也能凑出合格件。现在不一样了,钛合金、高温合金、碳化硅陶瓷、碳纤维复材这些难加工材料成了主流,对磨具的性能要求,早就翻了好几个档次。
为什么现在的磨具,比机床本身还影响加工良率?
很多人对磨具的认知还停留在“带磨粒的铁饼”,根本没意识到,磨具是整个磨削系统里直接和工件接触的环节——机床的精度再高,磨具本身的性能不行,所有的精度设计都是白搭。
就拿现在常见的钛合金加工来说,钛合金本身导热性差,磨削的时候磨屑粘在磨粒表面,很容易造成工件表面烧伤。普通刚玉磨具的磨粒硬度不够,磨两下就钝化,磨的时候不是在切削,是在蹭工件表面,温度能瞬间冲到800℃以上,工件表面的金相组织都变了,哪怕最后尺寸合格,后续用在航空发动机上也是定时炸弹。
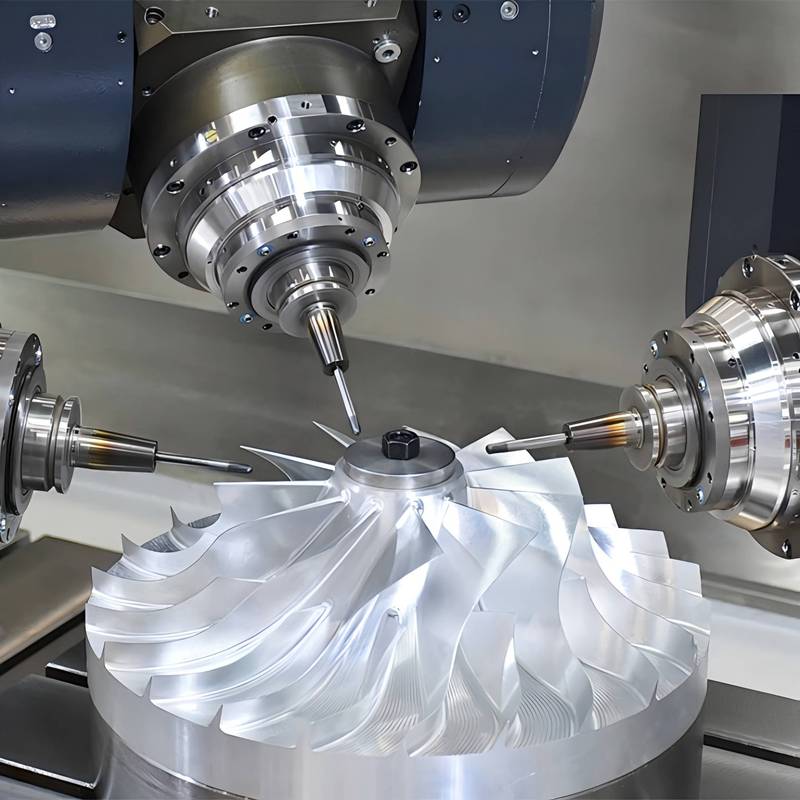 五轴磨床加工钛合金叶片现场作业图
现在行业里的磨具早就不是早年那种单一结合剂的产品了。陶瓷结合剂的CBN磨具、带自润滑涂层的树脂金刚石磨具、电镀结构的超硬磨具,每一款都是针对特定材料、特定磨削场景设计的,根本不存在“一款磨具打天下”的可能。
问:我们之前试过最贵的进口CBN磨具,加工同一款钛合金件,反而比国产的磨具寿命短30%,这是为啥?
答:别光看磨具的单价和品牌,先看你机床的最高转速、进给压力,还有冷却液的供给方式。很多车间的老磨床最高转速才8000转,硬上要求12000转以上才能发挥性能的进口CBN磨具,磨粒根本没到正常的破碎阈值,直接整个从结合剂上掉下来,不短命才怪。我见过最离谱的厂,把给高速磨削设计的磨具装在普通手摇磨床上,磨出来的工件全是烧伤斑,还反过来骂磨具质量差。
不同加工场景下,磨具的选型优先级到底怎么排?
别听那些卖磨具的销售吹得天花乱坠,说自家的磨具什么都能磨。选型这件事,从来都是匹配度优先,不是越贵越好。我们跑了全国二十多家精密制造车间,总结出来的选型逻辑,根本没那么复杂:
- ✅ 粗磨工序:优先看磨具的结合剂强度,别一开始就追求高锋利度。粗磨余量大,动不动单边几毫米的余量,要是结合剂强度不够,磨粒没磨两下就掉,磨具损耗快到你心疼。比如磨高温合金的粗磨环节,选陶瓷结合剂的刚玉磨具,把粒度选粗一点(36#-46#),硬度选中软级,比那种贵得要死的超硬磨具性价比高3倍都不止。
- ❗ 精磨/镜面磨工序:别盲目选细粒度。很多人觉得要Ra0.1的粗糙度,就得选W5的超细磨具,结果磨的时候稍微进给量大一点,就把工件表面磨出微裂纹,尤其是加工轴承钢、航空钛合金的时候,微裂纹在后续交变载荷下就是疲劳断裂的隐患。现在行业里的新做法是,用带多孔结构的树脂结合剂金刚石磨具,粒度选W10的,配合弱润滑的切削液,磨出来的表面粗糙度不仅能稳定到Ra0.08,还不会产生深层的烧伤变质层。
- 💡 特殊材料加工:碳纤维复材、碳化硅陶瓷这种硬脆材料,千万别用普通磨具。之前有个做半导体陶瓷吸盘的厂,用普通树脂金刚石磨具磨碳化硅,磨出来的边全是崩碎的,良率才40%,后来换了带电镀镍层的超硬磨具,把磨粒的间距拉大,留足排屑空间,良率直接冲到92%。
 不同粒度规格工业磨具实物对比图
问:车间里的磨具堆在墙角随用随拿,有时候放了两三年才拆封,会不会影响使用性能?
答:影响大了去了。首先树脂结合剂的磨具,保质期一般就是1-2年,放久了结合剂会老化,强度掉30%都算好的,装到机床上高速转的时候,万一裂了那是要出安全事故的。还有陶瓷结合剂的磨具,要是存放的时候受潮,结合剂层会出现微裂纹,磨的时候局部掉块,直接把工件表面划一道深沟,几万块的工件直接报废。别听仓库管理员说“磨具又不是食品,不会坏”,上次去一个汽配厂,拆了个放了三年的树脂磨具,刚开机转了1分钟就裂成两半,还好当时机床前面没人,不然真要出大事。
那些被忽略的磨具使用细节,能帮你省出30%的加工成本
很多车间算成本的时候,只算磨具的采购价,根本不算因为使用不当造成的隐性损耗。
别觉得磨具出厂的时候已经做过动平衡,就可以直接往机床上装。磨具在运输、存放过程中稍微磕一下,或者装的时候法兰盘没擦干净,粘了个铁屑,装上去之后高速转起来的振动能达到0.1mm以上,不仅磨出来的工件尺寸飘,机床主轴的轴承寿命都要缩短一半。我之前接触的一个精密轴承厂,要求所有磨具装夹前必须重新做动平衡,振动值控制在0.005mm以内,光这一个小改动,磨具的使用寿命就提升了27%,机床主轴的年维修费用直接少了十几万。
还有,很多人修磨具的时候,总觉得修得越锋利越好。错了。修磨具的目的是把钝化的磨粒修掉,露出新的锋利切削刃,同时把结合剂的表面修出合适的容屑槽,要是修得太狠,把有效磨粒都修掉了,剩下的全是结合剂,磨的时候根本切不进去,全靠蹭,工件表面温度直接冲到几百度,不烧伤才怪。
现在不少高端车间已经在做磨具的在线状态监测了。通过采集磨削过程中的主轴电流、振动信号,实时判断磨粒的钝化程度,不用等操作工凭耳朵听声音判断什么时候该换磨具,能把磨具的利用率从以前的60%提到90%。这种方法刚出来的时候,很多车间觉得是花冤枉钱,实际跑了半年算下来,省下来的磨具采购费、工件报废损失,不到三个月就把监测设备的成本收回来了。
其实磨具这东西,从来不是越贵越好,也不是名气越大越靠谱。你花几十万甚至上百万建的加工能力,最后卡在一个几十块、几百块的磨具上,真的亏。别总抱着“以前这么用都没事”的老观念,现在加工的材料、要求的精度早就变了,磨具的选型逻辑跟不上,再贵的机床也发挥不出价值。