别再瞎换轴承了:工业现场踩过3年坑才攒的选型&避坑指南
上周去江苏一家做精密机床的客户现场,刚进车间就看见运维师傅蹲在地上拆一堆报废的轴承,堆得半人高。我凑过去翻了翻,得,全是选型号选错的——明明是要扛径向冲击的进给轴,愣是装了个只适合轻载平稳运转的深沟球轴承。
就这,三个月换了八次,每次停机调试大半天,算下来的损失够买一整套进口顶配轴承了。
说实话,很多人对轴承的认知,还停留在"不就是个转的铁圈圈"?真不是。这东西看起来不起眼,却是整个旋转设备的"关节",选不对、装不对、养不对,几千万的设备能直接趴窝。
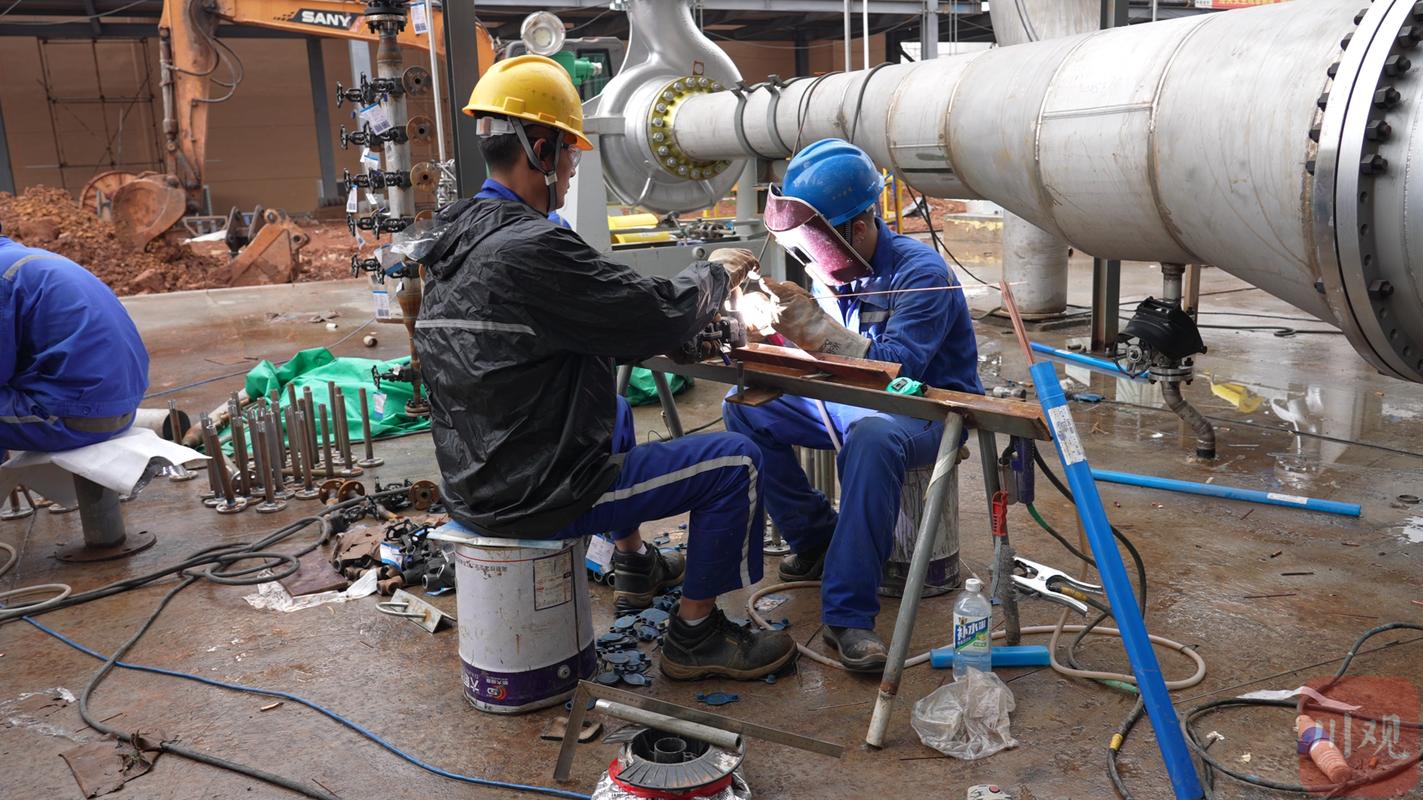
 重型矿山设备现场拆换调心滚子轴承实拍
这时候肯定有人要问了——
问:既然好轴承这么管用,是不是直接上最贵的进口品牌就稳了?
答:真不是。去年帮一个做食品包装机的客户做优化,他们之前全用某顶级进口品牌的深沟球轴承,一套大几百,结果因为设备的运转转速其实很低,载荷也轻,算下来的全生命周期成本,比换同精度等级的国产优质轴承高了60%。更扯的是,进口轴承的交货期往往要4-6周,赶上急单根本等不及。说白了,匹配工况的才是最好的,贵的不一定对。
💡 选型的时候别光盯着静态参数,三个现场细节一定要记牢:有没有持续的冲击载荷、有没有高浓度的粉尘或者腐蚀性介质、设备运行的环境温度是多少。这三个点没摸清楚,参数算得再准都是白搭。
维修车间使用感应加热器热装轴承操作实拍
经常有刚入行的运维小哥追着我问:
问:轴承装完之后,有没有快速判断安装质量的简单方法?总不能每次都拆下来检查吧?
答:有啊。开机之后先空转30分钟,用测振仪测三个位置的振动值——轴承座的水平、垂直、轴向,要是振动值超过2.8mm/s,基本就是安装不对中或者有隐性压痕。再摸一下轴承座的温度,要是10分钟内温度飙升到超过环境温度40℃,别犹豫,赶紧停机拆了重装。别等转烧了再后悔,那时候连带的轴都可能被磨坏,维修成本翻十倍。
别光看参数表:现场工况才是轴承选型的第一标尺
很多采购或者运维师傅选轴承,上来就翻厂家的参数手册,对着额定动载荷、极限转速卡数值,觉得只要参数够了就没问题。真到了现场,完全不是那么回事。 去年接触的一个矿山破碎设备的项目,一开始按手册选了普通款的调心滚子轴承,结果现场的碎石飞溅的硬质粉尘顺着普通橡胶密封的缝隙钻进去,半个月就把滚道磨得全是麻点,运转的时候异响大到隔着十米都能听见。后来换了带三唇丁腈橡胶密封、填充高温极压润滑脂的同尺寸型号,寿命直接拉到原来的12倍。 重型矿山设备现场拆换调心滚子轴承实拍
这时候肯定有人要问了——
问:既然好轴承这么管用,是不是直接上最贵的进口品牌就稳了?
答:真不是。去年帮一个做食品包装机的客户做优化,他们之前全用某顶级进口品牌的深沟球轴承,一套大几百,结果因为设备的运转转速其实很低,载荷也轻,算下来的全生命周期成本,比换同精度等级的国产优质轴承高了60%。更扯的是,进口轴承的交货期往往要4-6周,赶上急单根本等不及。说白了,匹配工况的才是最好的,贵的不一定对。
💡 选型的时候别光盯着静态参数,三个现场细节一定要记牢:有没有持续的冲击载荷、有没有高浓度的粉尘或者腐蚀性介质、设备运行的环境温度是多少。这三个点没摸清楚,参数算得再准都是白搭。
90%的轴承早期失效,根本不是质量问题
干了这么多年工业服务,我见过太多把安装问题甩锅给轴承质量的案例。真的,每次看见师傅装轴承的时候拿大锤直接敲内圈,敲得滚道都有暗伤了,装机上去转俩礼拜就异响,我都心疼。那一套轴承大几百甚至上千,就因为省那十分钟的规范操作步骤,直接报废。 我整理了几个现场最常见的安装坑,碰到了一定要拦着: ❌ 拿铁锤直接敲击轴承的外圈或内圈,导致滚道出现压痕,运转时产生周期性振动 ❌ 热装的时候直接把轴承扔到加热油里烧到150℃以上,破坏轴承的回火硬度,甚至烫变形尼龙保持架 ❌ 安装时不打表找正,轴和轴承座的同轴度偏差超过0.02mm,导致轴承偏载,局部磨损速度翻三倍 ✅ 用专用感应加热器、压装套筒安装,装完用百分表打端面跳动,确认没有卡滞再开机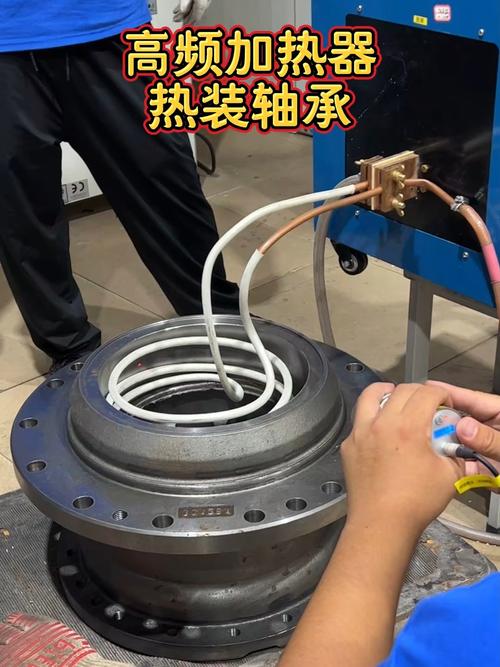 维修车间使用感应加热器热装轴承操作实拍
经常有刚入行的运维小哥追着我问:
问:轴承装完之后,有没有快速判断安装质量的简单方法?总不能每次都拆下来检查吧?
答:有啊。开机之后先空转30分钟,用测振仪测三个位置的振动值——轴承座的水平、垂直、轴向,要是振动值超过2.8mm/s,基本就是安装不对中或者有隐性压痕。再摸一下轴承座的温度,要是10分钟内温度飙升到超过环境温度40℃,别犹豫,赶紧停机拆了重装。别等转烧了再后悔,那时候连带的轴都可能被磨坏,维修成本翻十倍。