伺服系统的现场实战:别被纸面参数忽悠的落地指南
上周去苏州工业园区某动力电池PACK厂调线,一进门就看见工艺工程师对着半人高的进口伺服系统参数表皱眉头。为啥?明明所有参数都对标行业最优,线体跑起来还是在贴胶工位抖得厉害,视觉定位的误差飘到了工艺允许值的3倍。说真的,这场景我这十年在工业现场见得太多了。
纸面参数的水分到底有多大?
好多人选伺服系统,上来就翻参数表:额定转速多少、编码器分辨率多少、定位精度多少。这些数是好看,但都是实验室空载条件下测出来的啊。真把电机装到实际产线上,带着丝杠、同步带、滑台、工件,惯量匹配不对,啥精度都白扯。
我见过最离谱的案例,某设备厂给客户做激光切割设备,选伺服的时候盯着"定位精度±0.001mm"的参数选了最贵的一款,结果实际装上去,因为传动侧的惯量是电机转子惯量的12倍,跑起来低速段共振,切出来的板材边缘全是锯齿。最后折腾了三天,把传动侧的联轴器换成低惯量的,又把增益重新调了一遍,才把精度拉回标称值的60%。
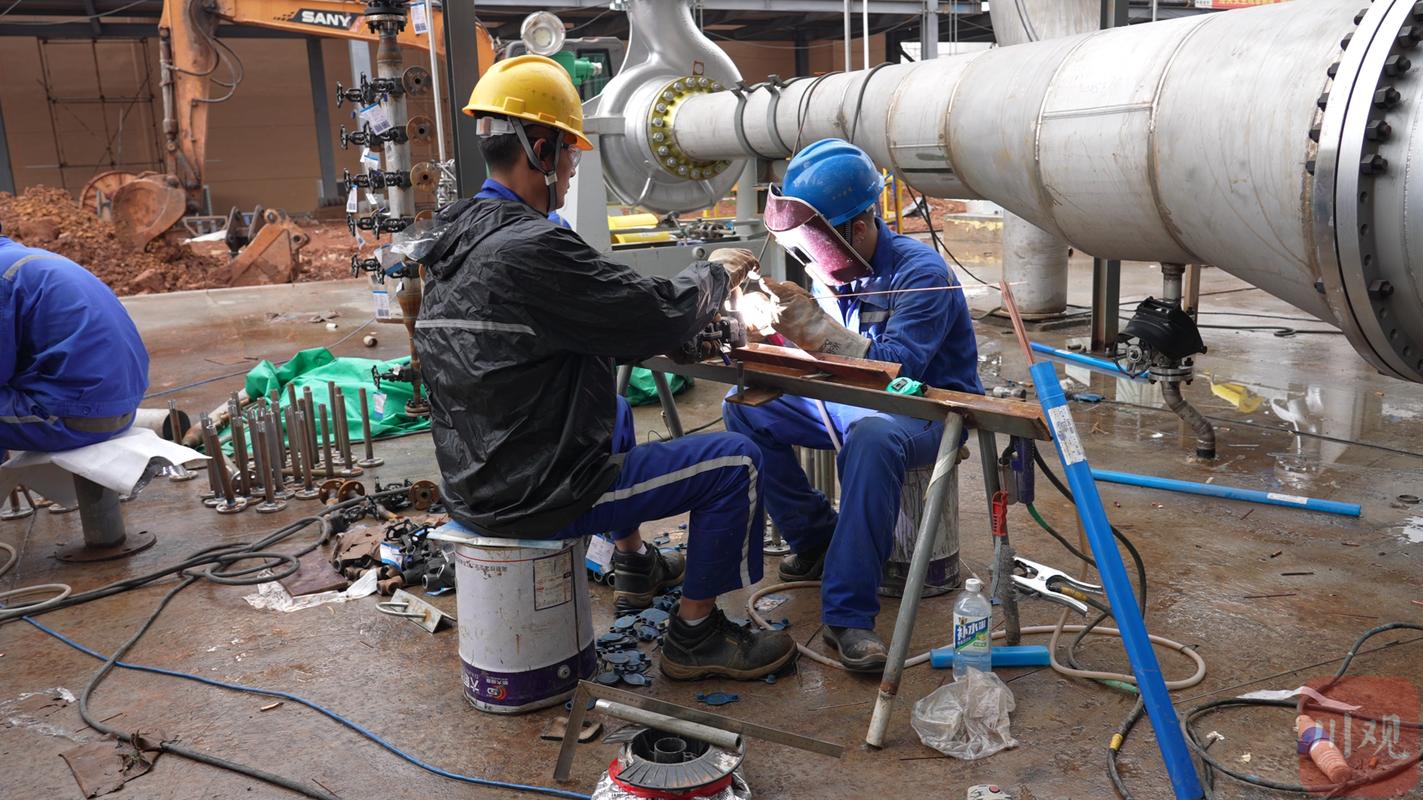
 新能源电池PACK生产线伺服系统安装现场实拍
现场好多刚入行的工艺工程师总追着问:
问:我选伺服系统的时候,是不是额定功率选越大越稳?
答:大错特错。上周碰到个苏州的客户,把原来750W的伺服换成1.5kW的,觉得功率大了余量足,结果惯量比直接干到1:20,低频共振抖得连在线视觉相机都拍不清条码。记住,惯量匹配的优先级永远比额定功率高,一般通用机械的惯量比控制在1:5到1:10之间,高精度贴装、晶圆搬运这类场景要压到1:3以内。别信销售说"功率大了怎么造都不坏",余量足的前提是你把传动侧的总惯量算明白,不然就是给共振递刀子。
早几年我是绝对不推荐国产伺服上高精度线的,总觉得稳定性差。这两年真的改观了。去年给客户的3C组装线换了某国产品牌的伺服,原来进口的那款每次换型要手动调2小时增益,新换的国产伺服带一键自整定,30秒就能匹配好传动侧的惯量,跑了8个月没出过一次报警,价格还只有进口的60%。真的香。
藏在调试环节的隐形损耗
很多调试师傅有个通病,上来就把伺服的刚性参数拉满,觉得响应越快越好。太急了。刚性拉满的代价是什么?电机的发热直接涨30%,编码器的反馈噪声被放大,用个半年,轴承间隙磨大,精度直接掉一个档。
💡 给个实操技巧:调完刚性之后,一定要跑10分钟满行程往返,摸一下电机壳体的温度,要是超过65度,别犹豫,把刚性降两档。不然夏天车间没开中央空调的话,分分钟给你报过载、过热报警,停线半小时损失几万块,得不偿失。
 伺服系统增益调试参数界面实拍
好多跑售后的师傅私下找我吐槽:
问:伺服系统报警过流,是不是就肯定是电机坏了?
答:别上来就拆电机。十次过流有七次是接线的问题——动力线和编码器线缠在一块了,干扰进来的误报警;剩下两次是传动侧卡了铁屑、橡胶渣,负载扭矩超了;最后一次才可能是电机绕组绝缘出问题。我上次在东莞的3C组装线,碰到个过流报警的伺服,拆了电机查了俩小时,结果是丝杠端的同步带磨下来的橡胶渣卡进导轨了,白忙活半天。❗ 记住,排查伺服故障先从最外围的接线、传动件查起,别上来就拆核心部件。
现在2024年的新产线,基本都在换带EtherCAT总线的伺服系统。早几年搞现场布线,脉冲型的伺服每台要接十几根线,剥线、压端子、校线,光布线就要耗掉小半天。现在一根带屏蔽的总线网线串起整段线的所有伺服节点,换型时直接从云端拷入对应工艺参数,连端子都不用重新压。效率真的不是一个量级。
 不同负载场景下伺服系统惯量匹配计算表
别为用不上的功能多花冤枉钱
现在伺服厂家的营销话术越来越花哨,什么"支持16种运动模式、内置可编程PLC、AI预测性维护"。听着厉害,你一个做普通输送线的,要那么多功能干嘛?多花的20%的预算,买的功能可能三五年都用不上。
上次碰到个做物流分拣线的客户,非要选带23位绝对式编码器的高端伺服,说精度越高越好。其实他的场景就是把包裹从A点移到B点,定位精度要求±1mm就够,用增量式编码器的通用型伺服,成本直接降40%,用起来一点问题没有。
当然,也不是说高端伺服没用。场景匹配才是核心:
- 如果你是做半导体晶圆搬运、高精度芯片贴装的,那必须选带高分辨率编码器、支持低共振算法的高端伺服,精度不够的话,一整片晶圆废了就是几十万的损失,这点伺服的成本真的不算啥。
- 如果你是做普通机床上下料、物料输送的,选个通用型的国产伺服,皮实耐造,售后响应快,比啥都强。
真的,伺服系统这个东西,从来不是越贵越好,是越适配你的产线越好。我见过太多老板,上来就要上最贵的进口伺服,结果产线的负载、速度根本达不到伺服的额定参数,相当于买个超跑在老小区里开,油钱烧了不少,速度根本跑不起来,纯纯冤大头。