工业皮带选型、运维全拆解:别把易损件做成生产线的隐形炸弹
上周去江苏一家做汽车零部件的工厂蹲点,刚进车间就听见维修工骂骂咧咧拆设备——那条刚换了3天的同步皮带,又断了。
我凑过去看,断口整整齐齐,芯线直接从橡胶里抽出来。问了下才知道,采购图便宜,选的皮带芯线是普通的聚酯纤维,根本扛不住设备每分钟120次的启停冲击。
真的,就这几毫米的芯线材质差异,能把一条生产线的节奏全打乱。
 汽车零部件生产线同步皮带带载运行实拍
上次有个做农机的客户找过来,说自己选的三角带总是打滑。我去现场看了下,他的皮带轮表面全是泥垢,摩擦系数连设计值的一半都不到——这哪是皮带的问题?先把皮带轮的锈和泥清干净,再谈皮带选型。
我真的服了,很多采购选皮带的时候,第一反应是找最便宜的供应商,根本不管工况匹配度——最后省了几百块的皮带钱,停线半天赔几万块的订单,这账怎么算都亏!
问:我上次按设备手册推荐的型号选皮带,为什么装上去3个月就磨穿了?
答:你先查下你那台设备的工位环境。现在车间里夏天烘箱旁边的设备,环境温度能到60℃以上,普通橡胶皮带的长期耐温极限才80℃,长期在高温下跑,橡胶会提前老化开裂——你没看皮带侧面的温度印字?现在很多新出的三元乙丙皮带,耐温能到120℃,就是给这种高温工位准备的。别拿普通丁腈橡胶皮带往高温工位塞,磨穿都是轻的,断了飞出来砸到人才是大麻烦。
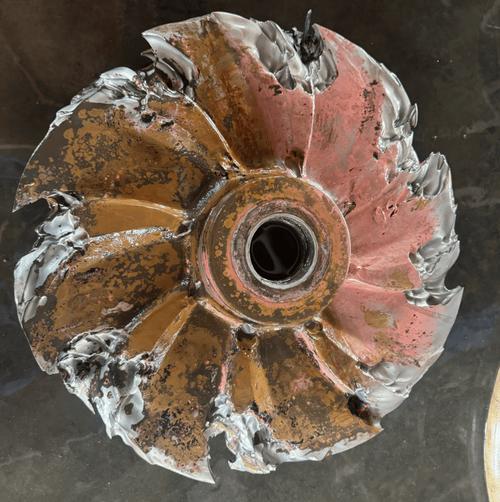
磨损露线的工业三角皮带特写
我之前在广东一家做家电的厂,见过维修工把防护罩拆了,给皮带喷防滑蜡。我当场就给制止了——那蜡层会粘粉尘,越粘越厚,最后皮带直接从带轮上滑出去。
问:皮带张紧度调得越紧,是不是就越不容易跳齿打滑?
答:千万别!上次有个维修师傅怕皮带跳,把张紧轮拧到最紧,结果跑了一周,皮带的芯线直接从端面断出来了。张紧力过大是皮带提前断裂的头号诱因,不仅会加速皮带轮轴承的磨损,还会让皮带的弯曲应力超过设计极限,寿命直接砍半。现在很多新设备都配了自动张紧装置,根本不需要人工反复调,按出厂的刻度锁死就行,别自己瞎拧。
选型不是抄样本参数,要算实际工况余量
很多人觉得选皮带简单,对着设备手册上的型号搜同款就行。错。 设备手册上写的额定载荷,是实验室里平稳运转、常温环境下的测试值。到了真实车间,什么情况都有:烘箱旁边的工位温度能飙到60℃,冲压设备的启停冲击是额定载荷的2倍,粉尘多的车间里,皮带轮的摩擦系数会掉30%。 这里要把账算明白:启停冲击载荷要乘1.5-2的安全系数,高温工位要选耐温等级匹配的材质,粉尘大的工位要选带防尘挡边的皮带结构。 汽车零部件生产线同步皮带带载运行实拍
上次有个做农机的客户找过来,说自己选的三角带总是打滑。我去现场看了下,他的皮带轮表面全是泥垢,摩擦系数连设计值的一半都不到——这哪是皮带的问题?先把皮带轮的锈和泥清干净,再谈皮带选型。
我真的服了,很多采购选皮带的时候,第一反应是找最便宜的供应商,根本不管工况匹配度——最后省了几百块的皮带钱,停线半天赔几万块的订单,这账怎么算都亏!
问:我上次按设备手册推荐的型号选皮带,为什么装上去3个月就磨穿了?
答:你先查下你那台设备的工位环境。现在车间里夏天烘箱旁边的设备,环境温度能到60℃以上,普通橡胶皮带的长期耐温极限才80℃,长期在高温下跑,橡胶会提前老化开裂——你没看皮带侧面的温度印字?现在很多新出的三元乙丙皮带,耐温能到120℃,就是给这种高温工位准备的。别拿普通丁腈橡胶皮带往高温工位塞,磨穿都是轻的,断了飞出来砸到人才是大麻烦。
日常运维别等断了才换,这些前兆比点检表靠谱
说真的,我见过太多厂的点检表,全是提前填好的“正常”。真拆开防护罩一看,皮带的编织层都露出来了,张紧轮的轴承响得像拖拉机。 皮带侧面的发亮硬层是橡胶老化的典型前兆。出现这个情况,说明橡胶已经在反复摩擦下变硬变脆,再跑个三五百小时肯定要裂。还有同步带的齿面掉渣,掉下来的橡胶碎渣卡在齿缝里,跑着跑着就会跳齿,直接把工件打废。 别信什么“跑断了再换”的鬼话。一条皮带才几百块,停线半小时的损失可能就是几万块。 磨损露线的工业三角皮带特写
我之前在广东一家做家电的厂,见过维修工把防护罩拆了,给皮带喷防滑蜡。我当场就给制止了——那蜡层会粘粉尘,越粘越厚,最后皮带直接从带轮上滑出去。
问:皮带张紧度调得越紧,是不是就越不容易跳齿打滑?
答:千万别!上次有个维修师傅怕皮带跳,把张紧轮拧到最紧,结果跑了一周,皮带的芯线直接从端面断出来了。张紧力过大是皮带提前断裂的头号诱因,不仅会加速皮带轮轴承的磨损,还会让皮带的弯曲应力超过设计极限,寿命直接砍半。现在很多新设备都配了自动张紧装置,根本不需要人工反复调,按出厂的刻度锁死就行,别自己瞎拧。