气动系统改造避坑:从耗气大户到节能30%的实操路径
上周去苏州一家汽车零部件厂做现场诊断,刚进车间就听见角落的三联组嘶嘶漏气得像个不停喘气的老头——这是多少工厂气动系统的日常?
很多人对气动系统的印象还停留在"接根管子通上气就能用",觉得这是车间里最没技术含量的部分。真不是。
我见过太多工厂,空压站占了整个车间总用电量的近三分之一,最后算下来,真正用来驱动气缸、完成工艺动作的压缩空气,连一半都不到。剩下的全漏了,全浪费在过高的供气压力上,全耗在老化的元件上了。
 汽车零部件车间气动三联组漏气现场实拍
制造车间气动分支管路压力分级调压阀组安装现场
💡 现在很多工厂上的在线气动监测系统,真的不是什么遥不可及的"智能制造花架子"。就是在每个分支管路上装个微型压力、流量传感器,数据实时传到后台,哪个分支的流量突然涨了,系统自动弹报警,不用人拿着检漏仪天天巡。算笔账:一个中型车间装全套监测的成本也就3-5万,一般3-6个月就能靠省下来的电费收回成本,后面每年省的钱都是纯赚的。
问:装了在线流量监测系统,是不是就可以不用定期查管线腐蚀、接头老化的问题了?
答:别踩这个坑。在线监测能帮你抓突然出现的大漏点,但管线的慢性老化——比如碳钢管路内壁生锈掉渣,堵了电磁阀的节流孔,或者橡胶气管被工位上的焊渣烫得薄得像层纸,这种问题不会立刻出现大流量泄漏,但是会慢慢让气缸的动作变慢,最后导致良品率掉。一般建议每两年做一次全管路的内壁吹扫,每年换一次所有工位的外露橡胶气管,这笔钱省不得——我见过因为气管被焊渣烫穿,刚好喷在刚焊好的工件上,导致整批300多个零件表面出坑,直接报废损失十几万的,比换十年气管的钱都多。
 汽车零部件车间气动三联组漏气现场实拍
先算明白:你家的气动系统,到底在偷跑多少电
2024年国内工业气动领域的现场调研数据显示,未做系统优化的制造车间,压缩空气的泄漏率普遍在20%-40%。什么概念?就是你空压站开着四台75kW的机器,其中一台半的产能,全在给车间里看不见的漏点"喂气",一分钱产出都没有。 我见过最离谱的厂,晚班车间只有三分之一的工位在生产,空压站却为了保压力全开着。顺着管线查了一下午漏点,光焊接工位的快插接头就漏了17个,其中有个接头漏得能把放在旁边的A4纸吹得哗哗响,居然没人管。算下来一个月白扔的电费快小两万,够给车间所有师傅发半季度的高温补贴了。 问:我们厂每季度都安排师傅用肥皂水喷接头查漏点,为什么还是每年漏点越查越多? 答:首先,肥皂水排查的覆盖率本来就低——一般中型制造车间的气动管线加起来有几万米,靠人走一圈挨个喷,能覆盖的点位不到30%,而且高压下的微漏点,肥皂水根本出不来泡。现在行业里通用的排查工具是超声检漏仪,能捕捉到漏点产生的高频超声波,哪怕是0.1MPa的微漏,隔着半米远都能测到,查一次的效率是人工肥皂水的8倍以上。 别觉得漏点是小事。长期的微漏,费电是一方面,更会导致管路压力不稳,气缸动作不到位,最后连带出工件夹紧力不足、定位偏移的问题,良品率掉下来的损失,可比那点电费贵多了。别上来就换设备:改造前先把这几个隐形坑填上
太多老板一提到气动系统节能,第一反应就是"我换两台永磁变频空压机不就行了"。真不是。 我之前碰到个做3C精密零件的老板,上来就拍板要花40多万换两台新的节能空压机,结果我们拿流量表测了一圈,整个车间的供气压力统一调到了0.7MPa,但实际看每个工位的需求:焊接夹具的气缸只需要0.4MPa就能稳稳夹紧,气动喷枪喷涂只需要0.5MPa,只有清理铁屑的吹渣工位需要0.8MPa的高压。 你想啊,那些只需要低压的工位,你硬给它供0.7MPa的气,每把供气压力提高0.1MPa,空压站的能耗就会涨6%。就这一个问题,他车间每个月光浪费的电费就有一万多。要是先把分支管路的压力分级调好,根本不用花几十万换设备,零成本就能把气耗降20%。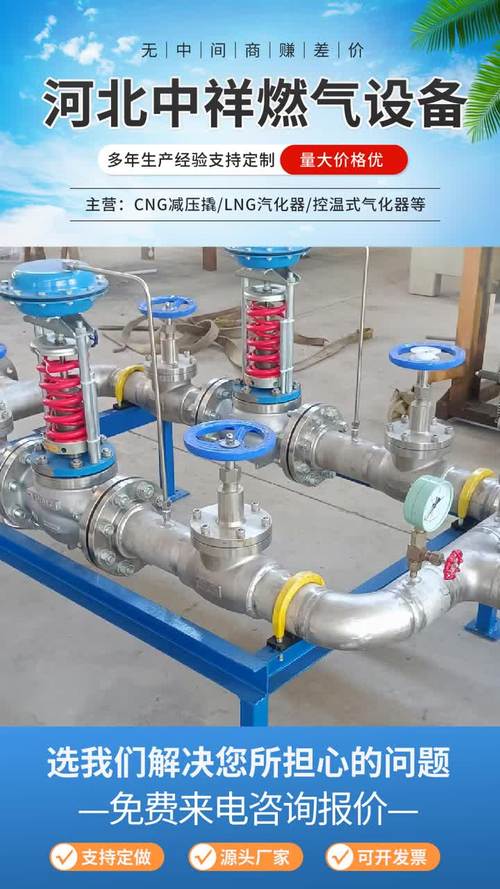 制造车间气动分支管路压力分级调压阀组安装现场
💡 现在很多工厂上的在线气动监测系统,真的不是什么遥不可及的"智能制造花架子"。就是在每个分支管路上装个微型压力、流量传感器,数据实时传到后台,哪个分支的流量突然涨了,系统自动弹报警,不用人拿着检漏仪天天巡。算笔账:一个中型车间装全套监测的成本也就3-5万,一般3-6个月就能靠省下来的电费收回成本,后面每年省的钱都是纯赚的。
问:装了在线流量监测系统,是不是就可以不用定期查管线腐蚀、接头老化的问题了?
答:别踩这个坑。在线监测能帮你抓突然出现的大漏点,但管线的慢性老化——比如碳钢管路内壁生锈掉渣,堵了电磁阀的节流孔,或者橡胶气管被工位上的焊渣烫得薄得像层纸,这种问题不会立刻出现大流量泄漏,但是会慢慢让气缸的动作变慢,最后导致良品率掉。一般建议每两年做一次全管路的内壁吹扫,每年换一次所有工位的外露橡胶气管,这笔钱省不得——我见过因为气管被焊渣烫穿,刚好喷在刚焊好的工件上,导致整批300多个零件表面出坑,直接报废损失十几万的,比换十年气管的钱都多。