买数控机床别只看系统参数:干了12年机加工的老炮说点实在的
上周去江苏南通的一家中小型汽配厂蹲了三天,厂长拉着我吐槽,说去年咬着牙上的两台进口数控机床,花了小两百万,结果现在一半时间在吃灰——不是机器不好,是买的时候光听销售吹"五轴联动、定位精度0.001mm",根本没算自己家的加工场景配不配。
别被参数表忽悠:数控机床的真实性能,藏在你看不见的地方
很多销售给你递的彩页,把"快移速度48m/min"吹得能上天,可你知道这是空载状态下的数值?真装上200mm的卡盘、夹着几百公斤的铸铁毛坯,快移速度能跑到20m/min都算厂家厚道。更别说那些把"主轴转速12000转"印在封面的机型,真开12000转加工硬钢,主轴轴承的寿命至少掉一半,普通机加场景平时也就开个3000-5000转,那些超高转速的参数,除了给销售做谈资,根本用不上。
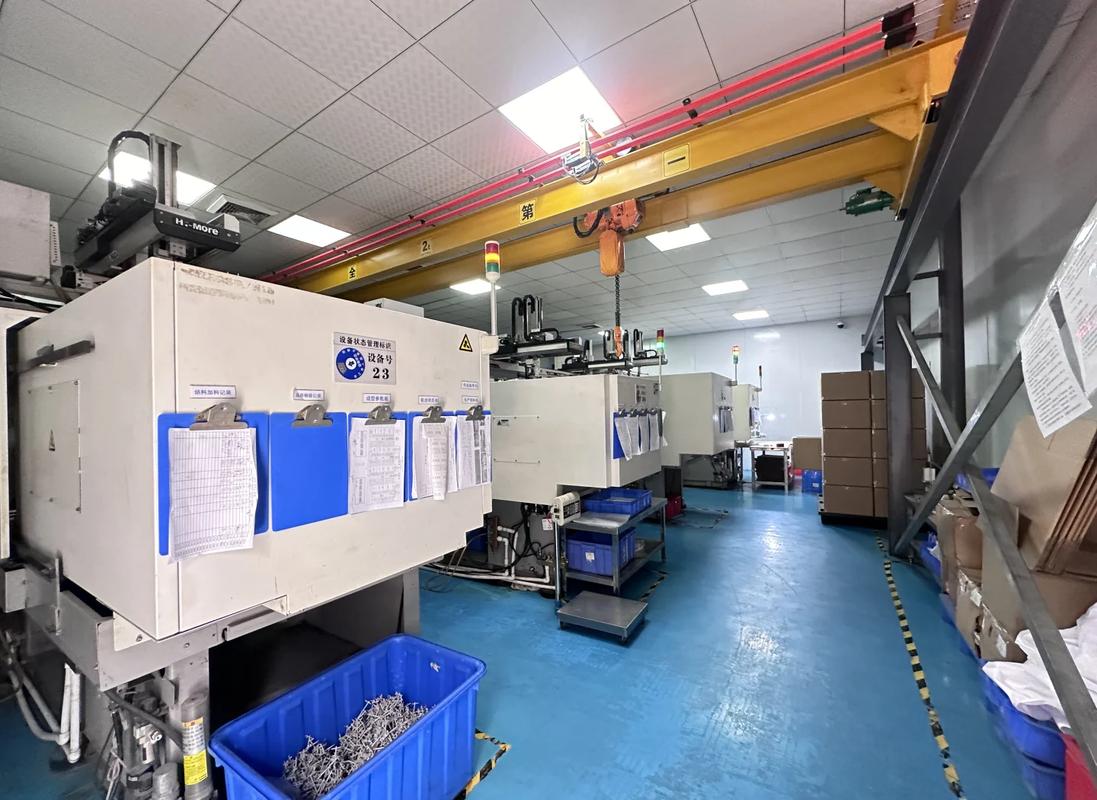
 机加工车间数控机床空载快移测试现场
我见过太多机加工老板,拿着参数表比来比去,就为了那0.0001mm的标称精度多花十几万,结果买回来才发现,车间里的温度波动都能让精度飘0.002mm,标称的数值根本没有参考意义。
问:我看网上说同样配置的数控机床,国产价比进口价差三倍,差的到底在哪?
答:差在你看不见的细节。首先是机床床身的时效处理——进口机一般会做二次甚至三次自然时效,放半年到一年再刮研装配,国产很多厂为了赶交期,铸件出来放俩月就往装配线上推,用个三五年,床身变形了,精度直接掉一个等级。其次是导轨、丝杠的终身质保条款,很多国产厂说"整机质保一年",过了一年换个丝杠要你两万,进口机你用了八年,只要是正常磨损的核心传动件,厂家给你打折换的成本能压到三分之一。当然不是说国产机不好,要是你做的是公差要求0.05mm以上的普通件,国产机性价比绝对够,但要是做航空航天的精密结构件、医疗植入物,那真的别贪那点便宜。
用了五年的老机和刚买的新机床,到底哪个更划算?
这问题我每周都要被问好几次。真的,没有标准答案。
我见过最离谱的老板,2018年花八十万买的台湾产数控机床,现在铣出来的铝件平面度还能稳定在0.002mm以内,去年有人出六十万收他都没卖;反过来也有老板,2022年跟风买的所谓"高速高精数控机床",现在加工个45号钢的轴,圆度能飘到0.01mm,售后每次来都是调参数,根本解决不了根上的问题。
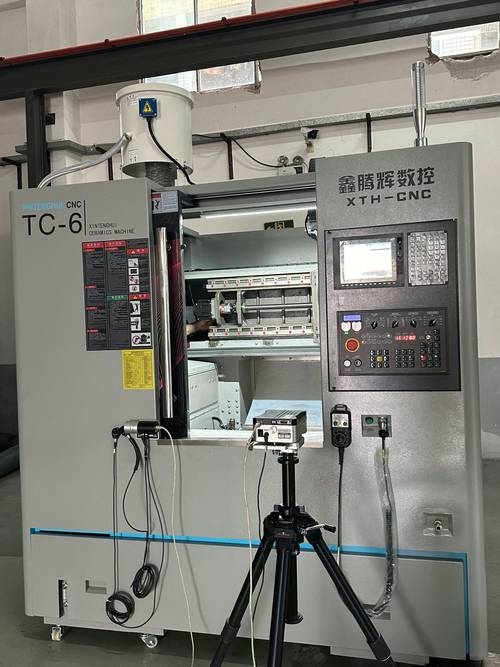 使用十年的二手数控机床精度检测现场
问:我现在的老数控机床用了快十年了,精度还能凑合用,到底要不要换新?
答:先算三笔账再决定。第一,算你现在的加工订单的公差要求——如果未来三年的订单都是普通结构件,公差要求在0.03mm以上,老机完全能扛,没必要为了"面子上新机"花冤枉钱;第二,算老机的运维成本——如果现在每个月的维修费用已经超过新机月供的三分之一,而且经常因为掉精度导致批量废品,那别犹豫,换;第三,算你的产能瓶颈——如果老机的换刀时间、加工节拍已经跟不上订单交付节奏,每次都要靠加班赶货,那上新机的回本周期往往比你算的快得多。我去年帮东莞一家做智能门锁的老板算过,他原来的老数控机床换刀要12秒,上新机之后换刀时间压到2秒,同样的订单量,原来要6台机,现在3台就够,两年就把新机成本收回来了。
2024年之后选数控机床,别盯着"五轴"盲目追
说实话,现在很多销售一上来就给你推五轴数控机床,说"以后加工复杂曲面不用转工装了",可你要是80%的订单都是平面件、轴类件,买五轴机纯纯是浪费——五轴机的采购成本是三轴机的3-5倍,维护成本更是高得离谱,光一个五轴的转台轴承,换一下就要十几万。💡 现在行业里真正聪明的老板,都在盯着"三轴+高精度转台"的组合机,既能覆盖90%的普通加工场景,遇到需要多面加工的零件,临时加个转台就能干,成本比纯五轴低60%,灵活性还强。
我上个月碰到个做新能源汽车结构件的老板,之前跟风上了两台纯五轴,现在每个月开机率不到30%,卖又亏,留着又占地方,悔得肠子都青了。
选机的时候别踩这几个坑:
- ✅ 别信"全闭环精度"的口头承诺,一定要让厂家当着你的面跑标准检验程序,拿激光干涉仪测出来的数值才算数
- ❗ 别为了所谓的"智能联网"功能多花几万块,很多厂的所谓工业互联网平台,就是给你发个短信提醒换刀,实际用起来还不如车间里的老师傅盯得准
- 💡 一定要问清楚厂家的本地售后响应时间,要是售后点离你工厂超过200公里,机器出个故障等三天才能上门,那损失的产能可不是几千块售后能补回来的
数控机床这东西,从来不是越贵越好,越先进越好。是适合你自己的加工场景,能帮你赚钱的,才是好机器。
我见过太多老板,买机器的时候打肿脸充胖子,买回去才发现,机器的能力远远超过自己的订单需求,相当于买个跑车去拉货,油钱都赚不回来。
对吧?