新能源汽车爆火的这几年,精密铸造到底被卷成什么样了
上周去苏州一家做一体化压铸的铸造厂蹲了三天,鞋上沾的型砂到现在都没刷干净。
之前在行业报告里看了无数次“良率突破92%”的漂亮数字,真站在车间里看那排6800吨的压铸机哐当一下把铝水怼进模具,溅起来的火星子落在离我半米远的地面上,才明白那些数字背后是多少个熬到凌晨的工艺工程师,把之前踩过的坑一个一个填上的结果。
真的累。
 新能源汽车铝合金电机壳精密铸造成品实拍
问:我们厂之前做传统五金件的铸造,想转做新能源汽车零部件,最容易踩的坑是什么?
答:别上来就买最贵的设备。我见过太多老板,看别人上6000吨的压铸机赚钱,自己凑钱买一台,结果工艺参数没摸透,良率连50%都到不了,机器放那儿每个月的折旧都够请三个资深工艺工程师。先从精度要求稍低的结构件试手,把铝合金熔炼的除气、除渣工艺摸熟,再往上爬,比你上来就硬冲一体化压铸靠谱10倍。
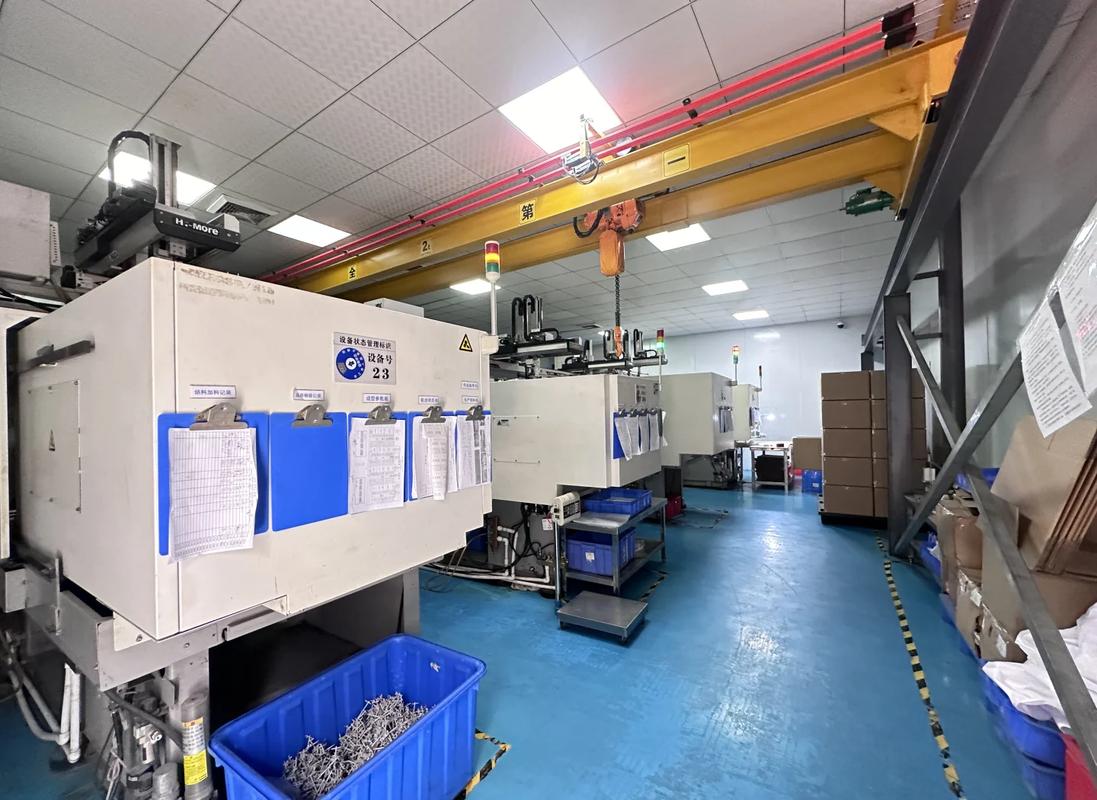
6800吨压铸机生产新能源一体化后底板车间场景
问:经常听到行业里说铸造的“近净成型”,到底对终端用户有什么实际好处?
答:最直接的就是省钱啊。之前要把十几个冲压、焊接的零件拼成一个总成,现在一次精密铸造就能出来,少了焊接的工序,整个零件的结构强度还能提20%以上,车跑起来还能减重,续航都能多跑个几十公里。算下来不管是主机厂还是消费者,都是受益的。
别再把传统砂型铸造和新能源用的精密铸造混为一谈了
很多人一提铸造,就想到几十年前那种黑乎乎的翻砂车间,工人戴着厚口罩,浑身是灰,出来的铸件毛边多,还要机加工好几个小时才能用。 那都是老黄历了。 现在给新能源汽车做的一体化后底板、电机壳、电池托盘,用的高压精密铸造,和之前的传统铸造根本不是一个逻辑。💡 之前有个做传统铸造的老板,接了个给新势力做电机壳的订单,按老经验把浇注温度设到780度,结果出来的铸件气孔率超了30%,整批货直接报废,赔了小两百万。为什么?因为新能源用的铝合金是硅含量10%左右的Al-Si系合金,流动性和热裂倾向性和之前做普通灰铸铁完全不是一回事,浇注温度高个30度,氢气析出量能翻一倍,出来的铸件X光一照全是洞。 新能源汽车铝合金电机壳精密铸造成品实拍
问:我们厂之前做传统五金件的铸造,想转做新能源汽车零部件,最容易踩的坑是什么?
答:别上来就买最贵的设备。我见过太多老板,看别人上6000吨的压铸机赚钱,自己凑钱买一台,结果工艺参数没摸透,良率连50%都到不了,机器放那儿每个月的折旧都够请三个资深工艺工程师。先从精度要求稍低的结构件试手,把铝合金熔炼的除气、除渣工艺摸熟,再往上爬,比你上来就硬冲一体化压铸靠谱10倍。
现在铸造厂卷得最凶的,根本不是设备价格
说实话,现在但凡有点规模的铸造厂,谁都能买得起几千吨的压铸机,谁都能上光谱仪测成分,卷到最后拼的是什么?是模具的冷却水路设计,是脱模剂的喷涂参数,是你能把铸件的后续机加工余量压到多少。 举个例子,之前有家给某新势力做后底板的厂,之前的机加工余量是单边2mm,一个铸件光机加工就要40分钟,刀具成本占了整个零件成本的18%。后来他们的工艺团队改了模具的收缩率补偿,把精密铸造的成型精度从CT7级提到了CT5级,单边余量压到了0.5mm,机加工时间直接砍到12分钟,单零件成本降了22%。这是什么概念?一年做20万件的话,省下来的钱能再上一条半的生产线。 ❗ 别觉得这是小事,新能源汽车的零部件,一个件成本降10块钱,一年就是两千万的利润差,谁先把精度提上去,谁就能拿到主机厂的定点。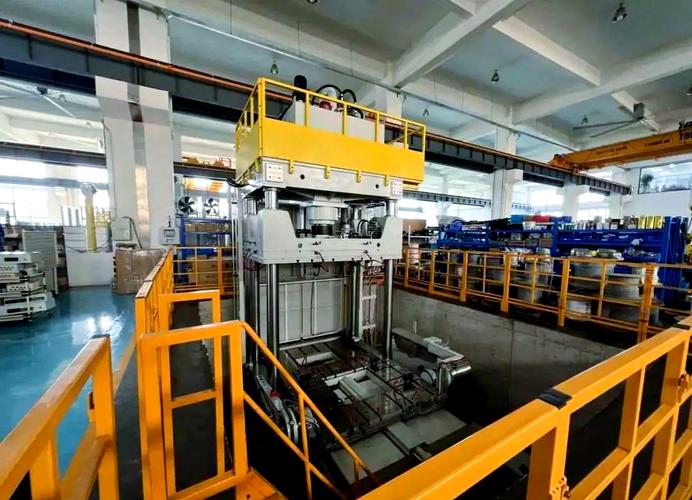 6800吨压铸机生产新能源一体化后底板车间场景
问:经常听到行业里说铸造的“近净成型”,到底对终端用户有什么实际好处?
答:最直接的就是省钱啊。之前要把十几个冲压、焊接的零件拼成一个总成,现在一次精密铸造就能出来,少了焊接的工序,整个零件的结构强度还能提20%以上,车跑起来还能减重,续航都能多跑个几十公里。算下来不管是主机厂还是消费者,都是受益的。