精密模具的落地坑:2024年制造端没人敢说的实锤细节
上周去东莞长安的模具厂蹲了3天,差点被车间的油味腌透。
机台旁边堆着刚打出来的塑件,有的带着明显的飞边,有的表面缩了个小坑,师傅蹲在地上拧螺丝,手上的黑油蹭到工服上,看不出本来的颜色。
没人会跟你说,开模具这行,报价单上的数字只是开始,后面的坑能把你吞得连渣都不剩。
 东莞车间内注塑机台试模现场实拍
问:模具试模一般要几次才算合格?我之前对接的厂说试2次就好,是不是坑?
答:别信“固定次数”的标准。简单的日用品模具,1次过的有,但做汽车B柱饰板这种带3个倒扣、2个热流道、还要满足VOC环保要求的精密模具,试5次都算正常。关键不是次数,是每次试模有没有带完整的检测报告——包括模仁温度、注塑压力、塑件的尺寸公差,没报告的试模,就是瞎耗你的钱。
说到试模就不得不提模流分析。现在好多厂都把“免费做模流分析”当卖点,实际上呢?
上个月有个客户找过来,拿了别家做的充电宝外壳模具,说打出来的塑件表面老是有流痕,换了好几个注塑师傅都调不好。我翻他们的模流报告,差点气笑——连材料牌号都没标,用的还是软件默认的普通ABS参数,可客户实际用的是阻燃ABS,熔融粘度差了快40%,能不出问题吗?
说白了,这种模流分析就是走个过场,连材料的实际参数都不录入,分析出来的结果跟瞎蒙没区别。
3D打印随形冷却模具镶件实物特写
问:我做批量10万件的订单,要不要上热流道模具?会不会多花的钱收不回来?
答:算笔账就清楚。10万件的ABS外壳,冷流道的水口重量大概是塑件的15%,按现在ABS材料12块钱一公斤算,光是水口废料就能省大几万。但前提是你选的热流道是靠谱的——别为了省2万块用杂牌,不然修一次热流道要拆模,耽误3天产能,损失的钱够买两套好的加热圈了。
模具试模的“隐性成本”,比加工费贵3倍
很多中小厂接模具订单的时候,报的价连自己都心虚。就盯着模料、加工的基础费用算,试模的调试成本、材料报废、机台占用费,全留到后面再跟客户算。 我见过最离谱的一单:做汽车内饰的门板模具,基础报价18万,结果试模了4次还没合格——第一次是模仁配合间隙差了0.02mm,飞边宽到能塞下一张银行卡;第二次是冷却水路堵了,塑件表面缩水印;第三次是顶针位置不对,一打就顶白。 光这4次试模,报废的ABS料花了近2万,注塑机的台时费一天8000,4天就是3.2万,师傅熬夜调试的加班费又加了1万多。算下来隐性成本比基础加工费还高,最后客户哭着加了4万才把事搞定。 别信什么“包试模到合格”的鬼话——真要包,那报价里早把这些成本加进去了,只是你看不见而已。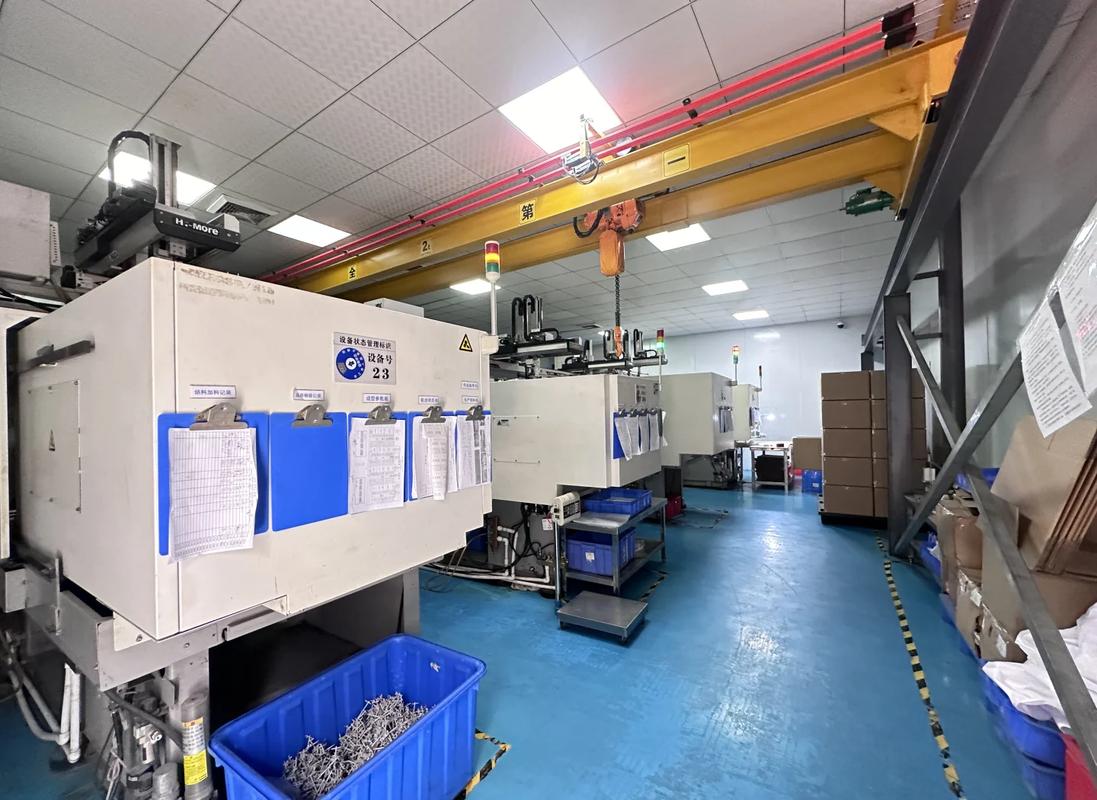 东莞车间内注塑机台试模现场实拍
问:模具试模一般要几次才算合格?我之前对接的厂说试2次就好,是不是坑?
答:别信“固定次数”的标准。简单的日用品模具,1次过的有,但做汽车B柱饰板这种带3个倒扣、2个热流道、还要满足VOC环保要求的精密模具,试5次都算正常。关键不是次数,是每次试模有没有带完整的检测报告——包括模仁温度、注塑压力、塑件的尺寸公差,没报告的试模,就是瞎耗你的钱。
说到试模就不得不提模流分析。现在好多厂都把“免费做模流分析”当卖点,实际上呢?
上个月有个客户找过来,拿了别家做的充电宝外壳模具,说打出来的塑件表面老是有流痕,换了好几个注塑师傅都调不好。我翻他们的模流报告,差点气笑——连材料牌号都没标,用的还是软件默认的普通ABS参数,可客户实际用的是阻燃ABS,熔融粘度差了快40%,能不出问题吗?
说白了,这种模流分析就是走个过场,连材料的实际参数都不录入,分析出来的结果跟瞎蒙没区别。
热流道模具的“省料”神话,藏着多少偷工减料
热流道模具这几年吹得很火,说能省水口料,缩短生产周期,算下来批量大的话很划算。这话没错,但前提是你没碰到偷工减料的厂。 我见过最离谱的操作:本来要装8个加热点的热流道,厂为了压成本,只给装了4个,结果模具一半温度够,一半温度不够,塑件有的地方缩水印,有的地方飞边,修了拆、拆了修,折腾了快半个月。 还有的厂用杂牌的加热圈,刚用了3个月就坏了,拆一次模具要花2天时间,耽误的产能损失,够买两套进口的加热圈了。 不过话说回来,现在靠谱的厂确实在升级——2024年很多高端模具线已经用上3D打印的随形冷却镶件了,就是水路跟着塑件的形状走,没有死角,冷却时间能减30%,塑件的变形量也小很多。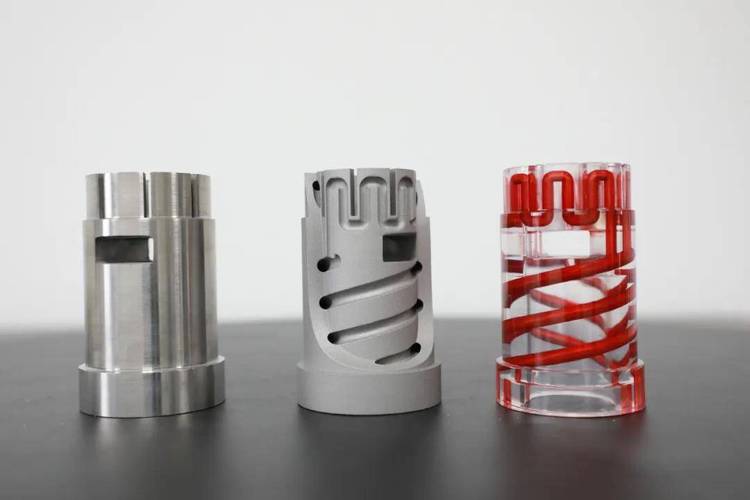 3D打印随形冷却模具镶件实物特写
问:我做批量10万件的订单,要不要上热流道模具?会不会多花的钱收不回来?
答:算笔账就清楚。10万件的ABS外壳,冷流道的水口重量大概是塑件的15%,按现在ABS材料12块钱一公斤算,光是水口废料就能省大几万。但前提是你选的热流道是靠谱的——别为了省2万块用杂牌,不然修一次热流道要拆模,耽误3天产能,损失的钱够买两套好的加热圈了。
模具交付的“验收陷阱”,90%的采购都踩过
很多采购拿到模具,就看前几模打出来的样品好不好看,就签字验收了。等拉回自己的厂,生产了10万模,模仁磨花了,塑件尺寸超差了,找过去对方就说你注塑参数不对,扯皮都没地方扯。 💡 这里给你提个醒,验收的时候别光看样品,这几个点必须查:- ✅ 模仁硬度检测报告,必须对应合同里的材料牌号(比如S136、718H,别拿P20甚至45号钢冒充)
- ✅ 连续生产1000模的塑件尺寸全检数据,公差要完全符合你给的图纸要求
- ✅ 模具的易损件清单,比如顶针、弹簧、加热圈的备件数量,别到时候坏了找不到配件