汽车精密结构件电镀的真实生产坑点与2024年合规降本实操指南
上周去宁波北仑的一家汽车零部件厂蹲了三天,盯着他们的挂镀线看了整整48小时。
之前他们为了赶环保整改节点,慌慌张张把用了十年的氰化镀锌线换成了无氰镀锌,结果换完第一次盐雾测试,镀层72小时就开始红锈,比原来的工艺掉了整整200小时。差点丢了比亚迪的定点订单。
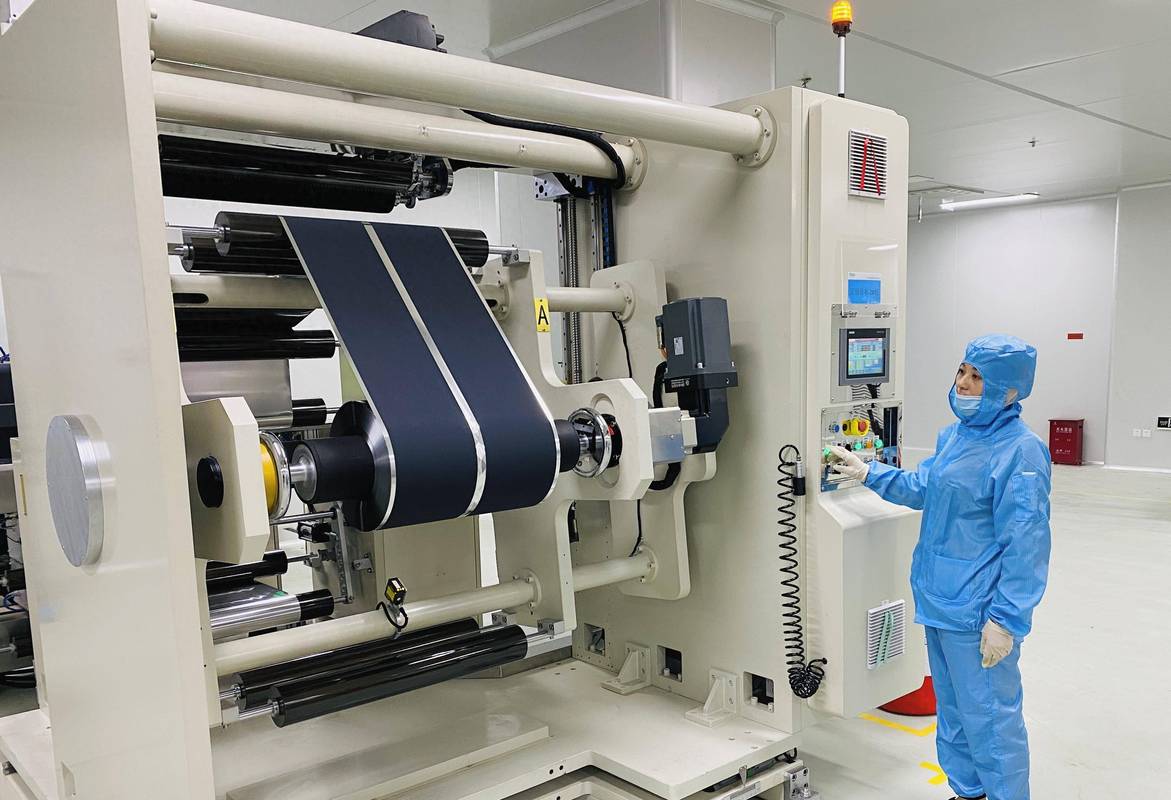
 2024年汽车零部件低氰挂镀生产线实景
问:很多中小零件厂说自己上了几十万的环保设备,还是过不了环评,问题到底出在哪?
答:90%的问题出在槽液的跑冒滴漏没做闭环。别光买个活性炭吸附塔就觉得万事大吉——槽边的接液盘、滴液回流管、地面的防腐截渗沟,这三样少一样,环保检测一抓一个准。我们去年帮东莞一家做高强度紧固件的厂整改,光把滴液回流管的坡度从1度调到3度,每月少挥发、少跑冒的槽液就值2万多,还顺带着过了VOCs的专项检查,前后花的整改钱,不到三个月就从省下来的槽液成本里收回来了。
三价铬电镀层晶粒度扫描电镜对比图
问:现在全行业都在说替代六价铬,为什么有的厂换了三价铬药水之后,镀层结合力反而直线下降?
答:别上来就直接倒药水换工艺。三价铬的电流效率比传统六价铬低40%左右,原来的整流器输出如果还是按六价铬的参数硬调,镀层肯定发脆、掉皮。我们给客户做工艺切换的时候,一般会先把整流器的纹波系数从10%降到5%以内,再把前处理的阴极电解除油时间从1分钟加到2分钟,试镀300件之后反复测结合力,调整参数直到稳定合格,这一套流程走下来至少要7天。那些今天换药水、明天就想拉货出货的厂,不出问题才怪。
当下工业电镀的核心矛盾:合规要求和性能指标的拉扯
很多人对电镀的印象,还停留在二十年前城郊小作坊的样子——酸雾顺着窗户飘得满街都是,废酸顺着暗管直接排到河里。 真不是。 现在珠三角、长三角的规模以上电镀车间,光废气处理、废水闭环系统的投入就占整条生产线总投资的30%以上。💡 带在线pH监测、槽液浓度自动补加的智能管控系统,早就把人为操作的误差压到了5%以内,连槽边滴下来的残液,都有专门的回流管导回槽体,根本不会随便流到地面上。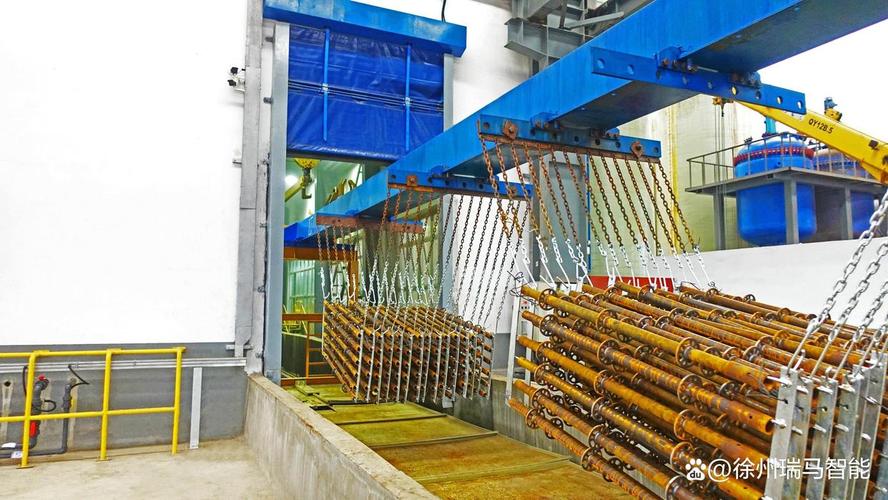 2024年汽车零部件低氰挂镀生产线实景
问:很多中小零件厂说自己上了几十万的环保设备,还是过不了环评,问题到底出在哪?
答:90%的问题出在槽液的跑冒滴漏没做闭环。别光买个活性炭吸附塔就觉得万事大吉——槽边的接液盘、滴液回流管、地面的防腐截渗沟,这三样少一样,环保检测一抓一个准。我们去年帮东莞一家做高强度紧固件的厂整改,光把滴液回流管的坡度从1度调到3度,每月少挥发、少跑冒的槽液就值2万多,还顺带着过了VOCs的专项检查,前后花的整改钱,不到三个月就从省下来的槽液成本里收回来了。
电镀性能踩坑的三个常见误区,别再拿十年前的老经验说事
别信什么“镀层越厚越好”。 真的。 之前有个做减震器活塞杆的客户,为了过盐雾测试,硬是把硬铬镀层从常规的15μm加到了30μm,结果装配的时候因为镀层内应力太大,整批杆体直接弯了0.02mm,1200多件产品全报废,算上材料、加工、电镀的成本,小二十万直接打了水漂。 现在的高性能电镀,核心根本不是靠堆厚度堆性能,是控制镀层内应力、细化金属晶粒度。比如现在行业里推的最新三价铬镀铬工艺,能把镀层的晶粒度控制在10nm以内,12μm厚的镀层盐雾性能就能达到720小时,比原来30μm厚的六价铬镀层性能还好,还没有六价铬的毒性,完全符合RoHS的最新要求。 三价铬电镀层晶粒度扫描电镜对比图
问:现在全行业都在说替代六价铬,为什么有的厂换了三价铬药水之后,镀层结合力反而直线下降?
答:别上来就直接倒药水换工艺。三价铬的电流效率比传统六价铬低40%左右,原来的整流器输出如果还是按六价铬的参数硬调,镀层肯定发脆、掉皮。我们给客户做工艺切换的时候,一般会先把整流器的纹波系数从10%降到5%以内,再把前处理的阴极电解除油时间从1分钟加到2分钟,试镀300件之后反复测结合力,调整参数直到稳定合格,这一套流程走下来至少要7天。那些今天换药水、明天就想拉货出货的厂,不出问题才怪。