工业喷涂的真实账:花百万上的自动线,为啥干不过三个老枪手
别信那些“喷涂全自动化替代人工降本60%”的招商话术。
我上个月去长三角某新能源零部件厂,对方刚投了230万上的闭环喷涂线,验收完算了仨月账,发现良品率比之前三个老枪手工喷的还低8个点。
为啥?
没人真的蹲在车间算过细账。
 工业喷涂车间老技师手持喷枪作业实拍
问:现在买的视觉引导喷涂系统,不是能实时检测涂层厚度自动调整参数吗?为啥还会出问题?
答:别把视觉系统想得太神。我接触过的12套同类型系统,9套的检测阈值是在25℃恒温实验室调的,真到了车间,夏天通风口旁边温度38度,角落烤漆区45度,漆料的固化速度差了快40%,系统根本反应不过来。更别说有些厂为了压成本,把原来的油性漆换成了水性漆,粘度波动比油性漆大了近一倍,参数库压根没更新,不翻车才怪。
很多厂一遇到喷涂质量问题,第一反应是喷枪不好、漆不行,从来不会往自己身上找原因。
工业喷涂线前处理抛丸工位作业场景
问:我们车间现在是手工除油+人工擦拭,能不能直接跳过抛丸上自动喷涂线?
答:说直白点,你这是在拿良品率赌设备投资。手工擦拭的除油效果波动太大,遇到工人赶产量,一个工件擦两下就送进喷房,喷完的漆层俩月就起皮,到时候售后赔的钱,够你上两套抛丸设备。真要省成本,先把除油后的水膜破裂时间测明白——连续三次测出来水膜不破,再谈后面的喷涂环节,不然全是白搭。
很多人算喷涂线的投资账,只算设备采购的钱,从来不算隐性的运维成本。
2024年新上喷涂线的隐形成本,没人会跟你明说
现在环保要求一年比一年严,别觉得装个活性炭吸附装置就能达标。长三角现在的工业喷涂园区,基本都要求配套RTO废气焚烧装置,一套设备下来小一百万,再加上每年的运维、换耗材,一年三四十万的成本跑不掉。
❗ 真的别被设备厂商的“快速回本”承诺忽悠。
他不会跟你说,你买的设备三年后要换一次高效滤芯,换一次要12万;不会跟你说,喷涂产生的废漆渣属于危废,现在一吨处理费要4800块,一条中型线一年攒下来的渣子能装俩200L的大桶;更不会跟你说,车间里的排风系统,要是风量配小了,漆雾飘到电控柜里,半年就能把伺服电机烧了。
我去年见过最离谱的一个厂,上喷涂线的时候为了省5万块钱,把原来设计的二级过滤喷房换成了一级,结果喷出来的工件表面颗粒度超标,客户直接退了300万的货,那点省下来的钱,连零头都不够赔的。
真的。
很多账,得自己蹲在车间算。
不是拿着厂商给的PPT,在会议室里拍脑袋算。
现在我见过最聪明的厂,根本不追什么“全自动化无人工厂”的噱头,而是搞半自动化+老技师驻场的模式。
✅ 粗喷环节交给机器人,稳定、省人工;焊缝、棱角、异形面这些难处理的位置,让有经验的老枪手补喷,把人工的灵活性和机器人的稳定性结合起来。
上个月去的那家做光伏支架的厂,之前纯靠机器人喷,良品率91%,加了两个有10年以上经验的老技师补喷,现在良品率稳定在98.2%,算下来一年多赚200多万,投资还比全自动化线少了40%。
老枪手的“手感”,真不是传感器能1:1复刻的
我认识个在喷涂车间干了14年的张师傅,喷过汽车底盘胶、农机外壳、光伏支架,啥活都接。他说夏天车间温度冲到36度的时候,自己会下意识把出漆压力往下拧0.2MPa——不是看仪表,是手握着枪柄就能感觉到气流的变化。 为啥? 温度高了,漆料的粘度会降,按冬天的参数喷,走枪慢一点就流挂。他算过,光这个小调整,夏天的流挂率就能从12%压到2%以内。 工业喷涂车间老技师手持喷枪作业实拍
问:现在买的视觉引导喷涂系统,不是能实时检测涂层厚度自动调整参数吗?为啥还会出问题?
答:别把视觉系统想得太神。我接触过的12套同类型系统,9套的检测阈值是在25℃恒温实验室调的,真到了车间,夏天通风口旁边温度38度,角落烤漆区45度,漆料的固化速度差了快40%,系统根本反应不过来。更别说有些厂为了压成本,把原来的油性漆换成了水性漆,粘度波动比油性漆大了近一倍,参数库压根没更新,不翻车才怪。
很多厂一遇到喷涂质量问题,第一反应是喷枪不好、漆不行,从来不会往自己身上找原因。
别上来就堆设备,先把喷涂前的底材处理账算明白
去年接触过一个做农机配件的厂,喷的环氧富锌底漆,工件放户外三个月就开始掉漆,掉漆率算下来15%。查了半个月,换了两批漆、三把进口喷枪,问题还是没解决。最后扒了前处理的记录才发现,抛丸工位的钢丸换了供应商,从原来的S330粒度换成了S280,工件表面的粗糙度从Ra6.3降到了Ra3.2,漆层的附着力直接掉了一个等级。 💡 别信什么“底材除油就行”的鬼话,涂层附着力60%的权重来自前处理的粗糙度控制,剩下40%才是喷涂参数和漆料本身。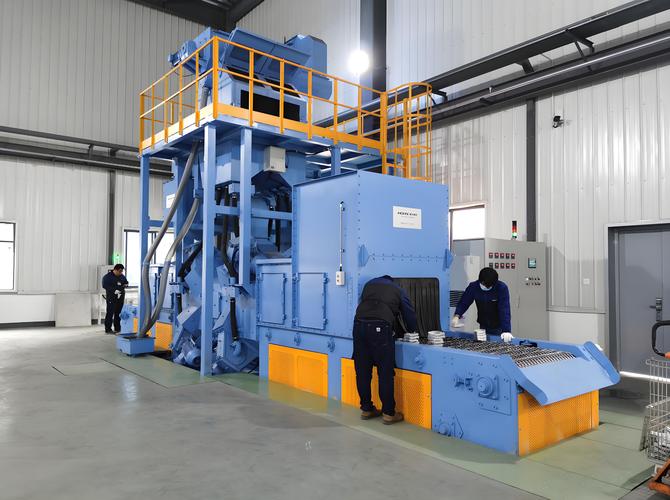 工业喷涂线前处理抛丸工位作业场景
问:我们车间现在是手工除油+人工擦拭,能不能直接跳过抛丸上自动喷涂线?
答:说直白点,你这是在拿良品率赌设备投资。手工擦拭的除油效果波动太大,遇到工人赶产量,一个工件擦两下就送进喷房,喷完的漆层俩月就起皮,到时候售后赔的钱,够你上两套抛丸设备。真要省成本,先把除油后的水膜破裂时间测明白——连续三次测出来水膜不破,再谈后面的喷涂环节,不然全是白搭。
很多人算喷涂线的投资账,只算设备采购的钱,从来不算隐性的运维成本。
2024年新上喷涂线的隐形成本,没人会跟你明说
 2024年新上喷涂线的隐形成本,没人会跟你明说
现在环保要求一年比一年严,别觉得装个活性炭吸附装置就能达标。长三角现在的工业喷涂园区,基本都要求配套RTO废气焚烧装置,一套设备下来小一百万,再加上每年的运维、换耗材,一年三四十万的成本跑不掉。
❗ 真的别被设备厂商的“快速回本”承诺忽悠。
他不会跟你说,你买的设备三年后要换一次高效滤芯,换一次要12万;不会跟你说,喷涂产生的废漆渣属于危废,现在一吨处理费要4800块,一条中型线一年攒下来的渣子能装俩200L的大桶;更不会跟你说,车间里的排风系统,要是风量配小了,漆雾飘到电控柜里,半年就能把伺服电机烧了。
我去年见过最离谱的一个厂,上喷涂线的时候为了省5万块钱,把原来设计的二级过滤喷房换成了一级,结果喷出来的工件表面颗粒度超标,客户直接退了300万的货,那点省下来的钱,连零头都不够赔的。
真的。
很多账,得自己蹲在车间算。
不是拿着厂商给的PPT,在会议室里拍脑袋算。
现在我见过最聪明的厂,根本不追什么“全自动化无人工厂”的噱头,而是搞半自动化+老技师驻场的模式。
✅ 粗喷环节交给机器人,稳定、省人工;焊缝、棱角、异形面这些难处理的位置,让有经验的老枪手补喷,把人工的灵活性和机器人的稳定性结合起来。
上个月去的那家做光伏支架的厂,之前纯靠机器人喷,良品率91%,加了两个有10年以上经验的老技师补喷,现在良品率稳定在98.2%,算下来一年多赚200多万,投资还比全自动化线少了40%。