中小机加工车间的质量控制:别再把全检当救命稻草
上周去苏州相城一家做精密轴的小厂蹲了3天,老板拍着车间的旧检测台骂——上个月发去常州的3000个主轴,因为同轴度超了2丝,被客户整批退回来,光返工加物流赔了12万。
我当时站在旁边看着那堆退回来的零件,表面的车削纹路都还没氧化,说实在的,他这问题根本不是什么天大的技术难题,就是从开机到加工完,没把质量控制的节点嵌到流程里,出了问题才慌慌张张喊人全检。
 机加工车间工人手持数显千分尺检测精密轴同轴度
说实话,全检从来不是解决质量问题的万能解药,它本质上是你前面所有流程都没做到位之后,花最贵的成本补窟窿的办法。
问:我们厂规模小,也上不起大几十万的三坐标和在线检测设备,难道就只能看着不良品流出去?
答:真不是。你先把每道工序的首件检验做扎实——别拿刚开机的第一件随便量量就过,要把夹具的定位销、刀具的磨损量、上次加工完的尾件尺寸串起来核对,首件量完,在工位旁边贴个写着当天公差范围的硬纸板,工人每加工20件就抽1件核对,比你出了问题全检省至少80%的成本。💡
小型数控车床出料口安装的低成本视觉检测装置
很多人对这种设备的印象还停留在十几年前,觉得换个产品型号就要调半天参数,耽误生产效率。
问:我们做的零件种类多,换产频繁,这种视觉检测会不会每次换产都要调半天,反而耽误效率?
答:现在的国产设备真的没你想的那么麻烦。你只要把之前每个零件的检测模板存在本地硬盘里,换产的时候点一下对应型号的图标,10秒就能切完检测程序——我上次在东莞一家做连接器端子的厂见的设备,换产调试最快的一次,连2分钟都没用到。❗
别被“全检=零缺陷”的老思路坑了
很多干了十几年的车间老主任都有个执念:只要我把所有产品都挨个量一遍,就不会有不良品流出去。 真的。 你算笔账就知道这思路有多不划算。就拿这家苏州的小厂来说,之前退了一批货之后,老板直接把流水线的节奏降了一半,拉了12个工人拿着千分尺在工位后面挨个测,原来一天能出3000件的产能,硬生生降到了每天800件,每件产品的人工检测成本涨了4毛,算下来一个月光检测人工就多花了快2万。更要命的是,人是会累的——我在车间蹲了一天,看到下午3点多的时候,负责检测的小姑娘打了个哈欠,把一个超差3丝的零件直接放到了合格区,就这种状态,你就算安排20个人全检,能把不良率压到1%就已经烧高香了。 机加工车间工人手持数显千分尺检测精密轴同轴度
说实话,全检从来不是解决质量问题的万能解药,它本质上是你前面所有流程都没做到位之后,花最贵的成本补窟窿的办法。
问:我们厂规模小,也上不起大几十万的三坐标和在线检测设备,难道就只能看着不良品流出去?
答:真不是。你先把每道工序的首件检验做扎实——别拿刚开机的第一件随便量量就过,要把夹具的定位销、刀具的磨损量、上次加工完的尾件尺寸串起来核对,首件量完,在工位旁边贴个写着当天公差范围的硬纸板,工人每加工20件就抽1件核对,比你出了问题全检省至少80%的成本。💡
现在的质量控制,早就不是靠老师傅的经验拍板了
我前两年去东莞调研的时候,很多小厂老板还觉得,那些带传感器、带算法的在线检测设备,是大厂才玩得起的东西,自己一年产值才几千万,根本没必要花这个钱。 现在真的不一样了。 国产的工业视觉检测设备,现在最便宜的一套连8000块都不到——一个200万像素的工业相机,一个补光灯,装在数控车床的出料口,连个几百块的开源检测算法,只要零件的尺寸超差了,设备马上发信号给车床,把零件吹到旁边的不良品盒里,根本不用人盯着。 之前有个做汽车小紧固件的老板跟我算过账,他装了这套设备之后,第一个月的不良率就从3.2%降到了0.4%,之前每个月因为不良品赔客户的钱就有1万多,算下来3个月就把设备钱赚回来了。我当时听了真的拍大腿——早干嘛去了?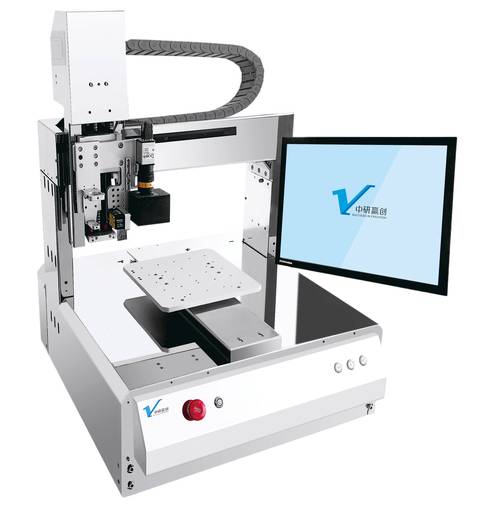 小型数控车床出料口安装的低成本视觉检测装置
很多人对这种设备的印象还停留在十几年前,觉得换个产品型号就要调半天参数,耽误生产效率。
问:我们做的零件种类多,换产频繁,这种视觉检测会不会每次换产都要调半天,反而耽误效率?
答:现在的国产设备真的没你想的那么麻烦。你只要把之前每个零件的检测模板存在本地硬盘里,换产的时候点一下对应型号的图标,10秒就能切完检测程序——我上次在东莞一家做连接器端子的厂见的设备,换产调试最快的一次,连2分钟都没用到。❗