焊接不是烧铁那么简单:一线车间里没人说的真话与2024年新实践
上周去苏州某汽车零部件厂蹲了三天,看了17个焊工的实操。回来把之前存的一堆焊接理论资料全删了一半。
真的。那些写在教材里的理想参数,到了充满焊烟、温度波动大、电源电压偶尔跳一下的车间现场,全是要打个七折甚至五折的。很多人对焊接的印象还停留在“拿个焊枪烧铁”,真到了车间里才知道,这行的水,比你想象的深多了。
车间里的“隐形废品王”:90%的焊接缺陷,根本不是焊工资质的问题
之前碰到过一个做工程机械的客户,花了大价钱招了几个持高级焊工证的师傅,结果焊出来的Q355B厚板焊缝,三天两头出冷裂纹。班组领导把焊工骂了个遍,扣了半个月绩效,最后查了整整三天才找到原因——那批母材的碳含量比上一批高了0.02%,焊接工艺规程里的预热温度没跟上,跟焊工资质半毛钱关系没有。
太多人有误区了。觉得焊不好就是人不行,就是技术不到位。实际上呢?坡口上的锈没磨干净、保护气的纯度不够、压缩空气滤水器三个月没倒积水、车间温度比工艺要求低了5度,这些不起眼的细节,随便一个就能让你整批焊缝出问题。
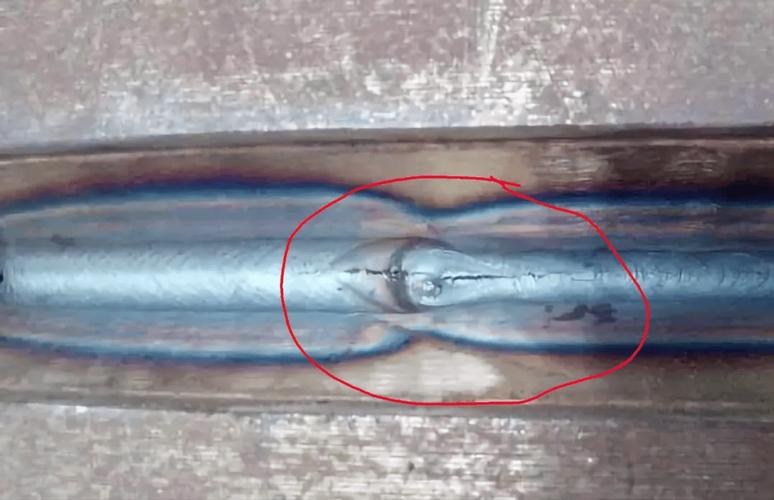 汽车零部件厂焊接工位冷裂纹缺陷检测实拍
上次有个刚入行的工艺员蹲在我旁边看了一上午,憋了半天问:
问:为什么我严格按WPS(焊接工艺规程)调的参数,焊出来的焊缝还是有零散气孔?
答:你先弯腰看看你工位旁边的压缩空气滤水器,是不是底部的积水都快满了?❗ 90%的新手工艺员栽在这——压缩空气带的水混到保护气路里,再好的参数都白搭。别一上来就怪焊工资质,先把气路密封性、母材表面清洁度、坡口加工精度这三个非人工因素查完,再谈人的问题。
2024年厂里正在落地的新焊接工艺:真不是烧钱的噱头
说实话,我两年前还在说激光焊是大厂炫技的玩意,普通工厂用不起。上个月去常州某新能源电池厂看PACK线,直接被打脸。
之前这条线用纯MIG焊焊电池模组的连接片,焊完的板材变形量有0.8mm,后续要安排三个校形工位,光人工一年就要花四十多万。现在换了激光-电弧复合焊,同样的板厚,焊完的变形量直接降到0.1mm,校形工序直接砍了三分之二。算下来,新设备多花的一百多万,不到两年就能从省下来的人工和返工成本里赚回来。
别总觉得新技术离自己远。
 新能源汽车电池PACK线激光电弧复合焊工位实拍
上周有个做重型钢结构的老板找我吐槽,说这些新技术都是给做薄件的新能源厂用的,跟他们焊40mm厚板的没关系。我直接给他看了个去年拍的现场视频:
问:我们做厚板钢结构,总觉得激光焊是薄件专用,跟我们没关系,真的是这样吗?
答:别被老观念绑死了。💡 现在国内已经有厂家用超窄间隙激光焊焊60mm厚的结构板了——之前用传统埋弧焊,要开60度的V型坡口,焊道要堆七八层,填充的焊材能占整个焊缝重量的60%。现在用超窄间隙激光焊,坡口只需要开10度,焊道两三层就焊透,填充材料直接省了60%。你算嘛,厚板焊接的焊材成本,有时候比人工还高。别一听到新技术就摇头,先算你自己的真实成本账。
那些写在教材里找不到的焊接实操细节
跑了这么多工厂,我发现真正能把焊接质量控住的班组,从来不是靠死背参数的,都是攒了一肚子实操的“野路子”经验:
- 别信焊机面板上显示的电流数值。夏天车间温度35度以上,焊枪电缆连续烧40分钟,电阻上来了,实际到焊枪端的电流,比面板显示的低10%-15%。老焊工都会每隔半小时拿钳形表夹一下地线,测真实的电流值,不是盯着面板数字死调。
- 焊不锈钢的时候,别光说要背面充氩保护,你就看焊完的焊缝背面颜色:银白色是最优,淡黄色勉强合格,要是出了蓝色甚至黑色,你充的那点氩气全是白搭。之前碰到个班组为了省氩气,背面只充5秒就开焊,结果一批不锈钢罐体过不了盐雾测试,整批报废,亏的钱够买三年的氩气。
- 别觉得机器人焊接就不会出错。上个月在某集装箱厂看到个机器人焊接工位,程序里的起弧点偏了2mm,连续焊了800个工件才被巡检发现。那批工件的焊缝全落在了应力集中的位置,要是流到客户那边,出了结构失效的问题,可不是小数目。
我见过太多老板,花几十万买最好的焊机,最后在几块钱的打磨片、几块钱的氩气纯度上抠门,最后整批零件返工,亏的钱够买一屋子耗材。真的,图啥呢?
你想想,焊接这行从来没有什么“万能参数”,哪怕是同型号的钢材,不同炉号的成分差一点,车间温度变一点,你就得重新微调参数。那些吹得神乎其神的“通用焊接工艺”,到了车间里,根本站不住脚。
对吧?