热处理:决定精密零件寿命的隐形核心工序
上周去苏州相城的一家新能源车企配套厂做工艺诊断,刚进车间就看见操作工把刚铣完的齿轮轴往普通料架上堆,旁边的调质炉空了快三小时没人管。我当场就问他们工艺主管,你们这道热处理工序排期排到机加工后面,是打算让花了几万块做的五轴加工精度,被后续的变形直接磨没?
对方还挺不服气,说之前做传统燃油车零件的时候,都是机加工完再走调质,这么多年都这么干。
干了这么多年工艺对接,见过太多工厂在热处理环节踩的坑,踩一次亏的钱,够把整个车间的工艺文件重新做三遍。
 汽车齿轮轴调质热处理工序流转现场图
旁边工位的操作工还跟我吐槽,说之前有批零件就是顺序搞反了,磨了整整两天才把变形量修回来,还废了三个件。
问:“我们厂做的是小批量不锈钢精密小件,壁厚都不到2mm,能不能把热处理放在机加工后面,减少变形?”
答:“可以,但你得用真空时效热处理,而且要留0.02mm的精磨余量——别信供应商说的‘零变形热处理’,干了这么久我没见过真能完全零变形的设备,但凡跟你拍胸脯说零变形的,要么是没做过批量生产的实验室设备,要么就是打算给你埋个后续尺寸超差的坑。”
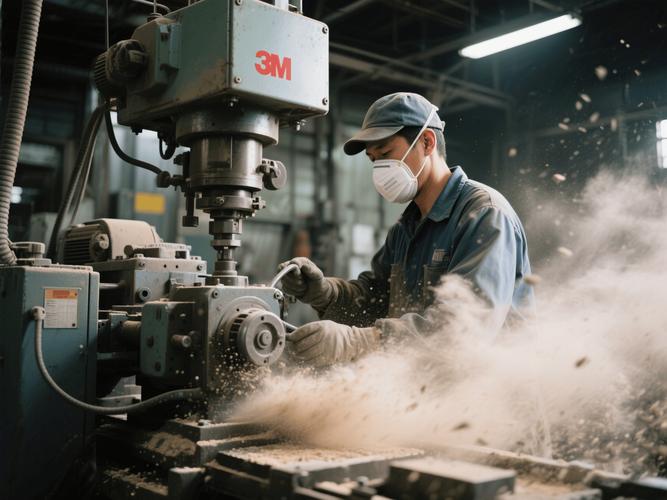
连续式氮基气氛渗碳热处理炉运行现场
问:“现在大家都在说绿色热处理,到底要做到什么程度才算达标?”
答:“别光听供应商吹什么‘碳中和工艺’,你就盯两个硬指标:第一,单公斤零件的热处理能耗能不能做到低于0.4kWh,第二,生产过程的废气排放能不能达到当地的工业二类排放标准。就这俩数,做到了就比80%的同行强,那些跟你扯概念的,基本都是想卖你高价设备又不想给实际数据的。”
被90%工厂搞错的热处理工序顺序
很多新厂刚上精密加工线的时候,总觉得逻辑上应该“先把尺寸做准,再做性能强化”——听起来好像没毛病,实际操作全是漏洞。 常规结构件的调质、正火这类预备热处理,必须放在粗加工之前。 为啥?钢材从轧钢厂出来,内部的轧制应力是杂乱分布的,你要是跳过预备热处理,直接把零件铣到接近成品的尺寸再进加热炉,冷却过程里的组织转变会释放内应力,变形量能跑到0.3mm以上。你后面哪怕留了磨量,这么大的变形,磨床都要走三四刀才能修回来,不仅费工时,还容易因为磨削应力导致零件后续开裂。 汽车齿轮轴调质热处理工序流转现场图
旁边工位的操作工还跟我吐槽,说之前有批零件就是顺序搞反了,磨了整整两天才把变形量修回来,还废了三个件。
问:“我们厂做的是小批量不锈钢精密小件,壁厚都不到2mm,能不能把热处理放在机加工后面,减少变形?”
答:“可以,但你得用真空时效热处理,而且要留0.02mm的精磨余量——别信供应商说的‘零变形热处理’,干了这么久我没见过真能完全零变形的设备,但凡跟你拍胸脯说零变形的,要么是没做过批量生产的实验室设备,要么就是打算给你埋个后续尺寸超差的坑。”
现在工厂偷偷在卷的低能耗热处理新玩法
以前大家对热处理的印象,就是炉子烧得通红,烟囱冒着烟,一炉零件烧七八个小时,电和气哗哗往外流。 真不是老黄历了。 现在长三角的头部配套厂,早就把那种开口式的老井式炉换得差不多了。带快速密封门的连续气氛炉,配氮基保护气系统,做轴承套圈的渗碳热处理时,以前每炉要通2立方的甲醇做保护气,现在直接用氮气加少量丙烷替代,能耗直接降42%,而且脱碳层厚度能控制在0.01mm以内,比老炉子的脱碳层薄了三分之二。 💡 别觉得换设备成本高,去年无锡那家做风电螺栓的厂,换完新的渗碳炉,光一年省的电费和气费,就把设备投资赚回来60%。 我之前接触过一个老板,说热处理不就是烧炉子嘛,买个二手老炉子凑合用就行。结果呢?去年他供的风电螺栓在装机的时候被抽检到,金相组织不合格,整批120万的货直接退回来,损失的钱够买两台新炉子了。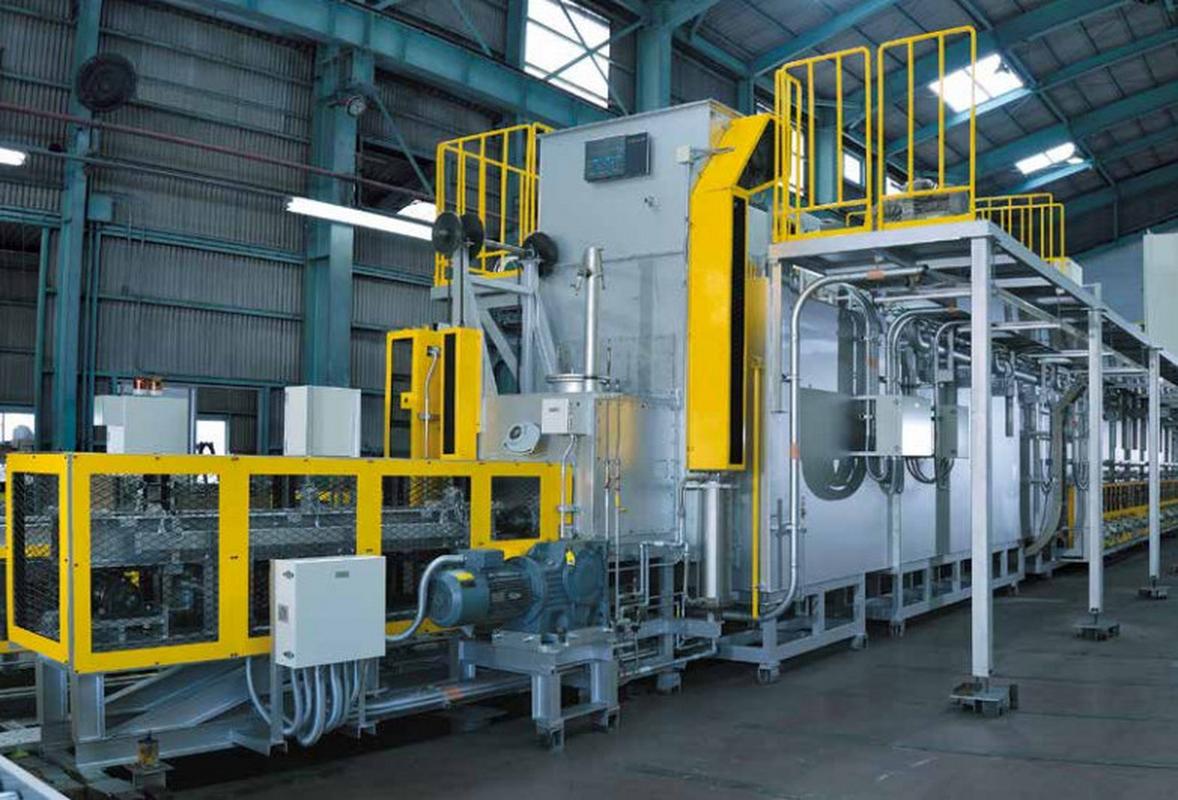 连续式氮基气氛渗碳热处理炉运行现场
问:“现在大家都在说绿色热处理,到底要做到什么程度才算达标?”
答:“别光听供应商吹什么‘碳中和工艺’,你就盯两个硬指标:第一,单公斤零件的热处理能耗能不能做到低于0.4kWh,第二,生产过程的废气排放能不能达到当地的工业二类排放标准。就这俩数,做到了就比80%的同行强,那些跟你扯概念的,基本都是想卖你高价设备又不想给实际数据的。”