别再拿‘微米级’当噱头:精密制造的真门槛藏在车间看不见的地方
上周去苏州相城的一家半导体载板厂,站在全封闭的恒温恒湿参观走廊里,隔着3层厚的防辐射玻璃看车间里的加工单元,连个穿便服的人都看不到。走廊里的温度恒定在22±0.1℃,连空气里的浮尘都被滤的干干净净,当时就想起之前碰到的好几个创业者,张嘴就说要做精密制造,准备花几百万买台加工中心就开干。
真的。
别拿网上吹的“微米级精度”当门槛。精密制造的真门道,全在那些你隔着玻璃看不到的地方。
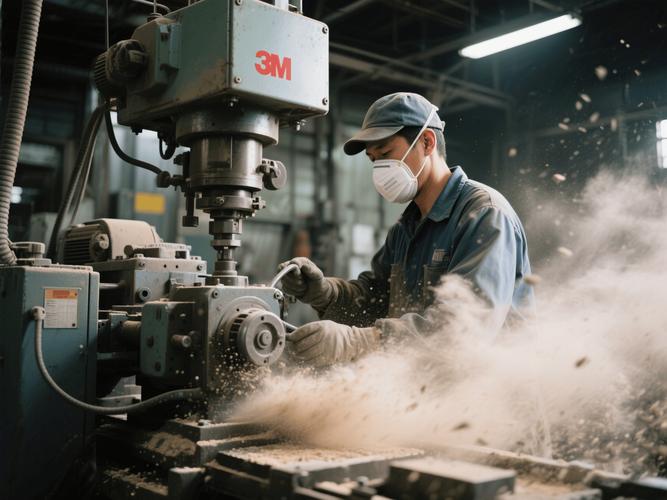
 半导体车间恒温恒湿环境下的高精度磨床作业场景
算算账。
后来他们花了80万重做了带阻尼层的隔振地基,又花了20万把车间的温湿度波动控制在±0.2℃以内,再跑出来的零件,疲劳寿命直接翻了3倍。很多人在算精密制造的投入账时,只盯着机床的采购价,却忘了总公差链是把所有环节的误差加起来算总账的——机床本身的精度贡献占70%,剩下30%的误差,藏在地基的振动、车间的温度变化、装夹的变形、刀具的磨损里,哪个环节掉链子,你机床再好也白搭。
说到这肯定有人要问实际问题了:
问:我们预算有限,先上普通机床,后期再补环境改造行不行?
答:说句实在的,别省这个钱。之前碰到过一个做光学镜头的小厂,当初为了省30万的隔振地基投入,每次隔壁车间的160吨冲压机一启动,磨出来的镜片表面粗糙度直接从Ra0.01掉到Ra0.05,前后报废的镜片加起来快200万,比当初的地基钱贵了6倍多。精密制造从来不是“把设备搬进来就行”,你要是把环境改造的钱省了,最后大概率是用报废零件的钱,补了当初省的窟窿,还耽误了客户的交期。
IGBT散热基板加工在线测量传感器作业场景
别误会,不是说老师傅没用了。现在的老师傅,早就不是靠手上的手感去刮零件的角色了——他们是把自己几十年的加工经验,拆解成可量化的参数,去优化整个工艺系统的。比如之前有个干了30年的老钳工,现在在厂里负责建工艺数据库,他能把之前靠经验判断的“刀具什么时候该换”,转换成切削力传感器的数值阈值,系统到点了自动换刀,根本不用人盯着。
讲到这肯定又有同行要问实际问题:
问:我们厂攒了5年的加工参数,存在本地服务器里,为啥换个新刀具,还是要试个三四次才能调到合格状态?
答:你那叫存数据,不叫建工艺数据库。真正能支撑精密制造的参数系统,是要把每一次加工的环境温度、振动值、刀具磨损量、甚至当时的电网电压波动值全部关联起来的。之前有个做高端液压阀的客户,之前也是把转速、进给这些基础参数存了一堆,换刀具的时候还是要反复试,后来他们把加工时的主轴电流、切削力传感器的实时数据全部打通,现在换同型号的新刀具,第一次试切的合格率就能到92%,根本不用反复调。说白了,你存的只是“我上次这么干过”,但没存“我当时是在什么条件下这么干成的”,换了环境换了刀具,自然就不准了。
别被参数表骗了:精密制造的“精度”从来不是单靠机床堆出来的
很多人对精密制造的认知还停留在“买最贵的机床,就能做最精的零件”。2022年有个做航空燃油喷嘴的客户,咬着牙花了700多万上了台进口高精度外圆磨床,厂家标称的重复定位精度是0.2微米,回来就急着接订单,结果做出来的喷嘴零件,装到发动机上做300小时疲劳测试,直接在喷油口的位置裂了。 查了半个月原因。 最后发现是车间的地基没做隔振层,车间二楼的空调外机一启动,整个床身的振动加速度都到了0.05g,加工出来的零件表面有肉眼看不见的微波纹,高压油从波纹里冲出来,直接把疲劳强度拉低了40%。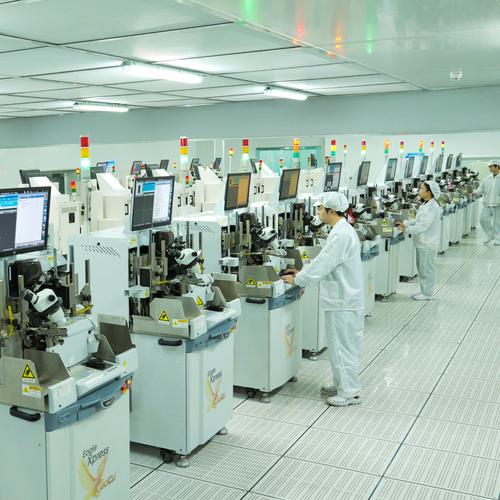 半导体车间恒温恒湿环境下的高精度磨床作业场景
算算账。
后来他们花了80万重做了带阻尼层的隔振地基,又花了20万把车间的温湿度波动控制在±0.2℃以内,再跑出来的零件,疲劳寿命直接翻了3倍。很多人在算精密制造的投入账时,只盯着机床的采购价,却忘了总公差链是把所有环节的误差加起来算总账的——机床本身的精度贡献占70%,剩下30%的误差,藏在地基的振动、车间的温度变化、装夹的变形、刀具的磨损里,哪个环节掉链子,你机床再好也白搭。
说到这肯定有人要问实际问题了:
问:我们预算有限,先上普通机床,后期再补环境改造行不行?
答:说句实在的,别省这个钱。之前碰到过一个做光学镜头的小厂,当初为了省30万的隔振地基投入,每次隔壁车间的160吨冲压机一启动,磨出来的镜片表面粗糙度直接从Ra0.01掉到Ra0.05,前后报废的镜片加起来快200万,比当初的地基钱贵了6倍多。精密制造从来不是“把设备搬进来就行”,你要是把环境改造的钱省了,最后大概率是用报废零件的钱,补了当初省的窟窿,还耽误了客户的交期。
现在的精密制造,早就不是“老师傅手感好”的时代了
很多人对精密制造的印象,还停留在老钳工拿着刮刀,对着零件一点点刮,靠手上的感觉刮出微米级的平面。真的,那都是20年前的老黄历了。 去年去浙江宁波的一家做IGBT散热基板的厂,看他们的加工单元,整个流程从上下料、粗加工、精加工到在线检测,连个操作工都不用进加工腔。机床的主轴上装着高精度的位移传感器,加工头走一遍,测出来的平面误差直接实时传到控制系统,自动调整下一刀的吃刀量,整个单元能做到24小时不停机,做出来的基板平面度,整个300mm×300mm的范围内,误差不超过1.5微米。 当时站在旁边看了10分钟,真的有点恍惚。 之前这种精度的平面,靠老师傅刮,一天最多刮两块,还要反复测量调整,现在设备跑一个小时,就能出12块合格的基板,稳定性比人高太多了。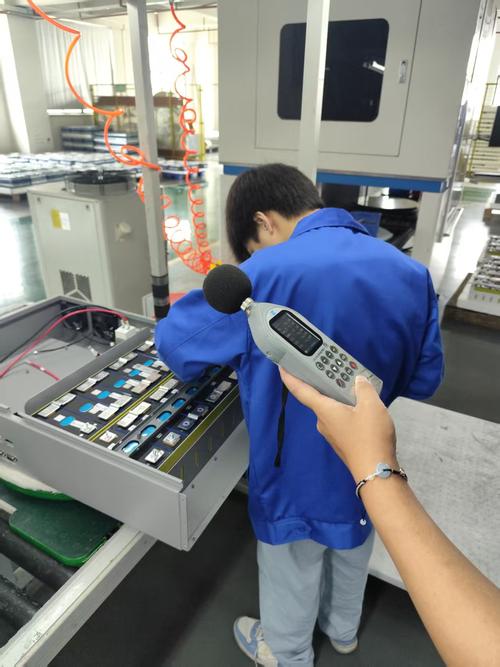 IGBT散热基板加工在线测量传感器作业场景
别误会,不是说老师傅没用了。现在的老师傅,早就不是靠手上的手感去刮零件的角色了——他们是把自己几十年的加工经验,拆解成可量化的参数,去优化整个工艺系统的。比如之前有个干了30年的老钳工,现在在厂里负责建工艺数据库,他能把之前靠经验判断的“刀具什么时候该换”,转换成切削力传感器的数值阈值,系统到点了自动换刀,根本不用人盯着。
讲到这肯定又有同行要问实际问题:
问:我们厂攒了5年的加工参数,存在本地服务器里,为啥换个新刀具,还是要试个三四次才能调到合格状态?
答:你那叫存数据,不叫建工艺数据库。真正能支撑精密制造的参数系统,是要把每一次加工的环境温度、振动值、刀具磨损量、甚至当时的电网电压波动值全部关联起来的。之前有个做高端液压阀的客户,之前也是把转速、进给这些基础参数存了一堆,换刀具的时候还是要反复试,后来他们把加工时的主轴电流、切削力传感器的实时数据全部打通,现在换同型号的新刀具,第一次试切的合格率就能到92%,根本不用反复调。说白了,你存的只是“我上次这么干过”,但没存“我当时是在什么条件下这么干成的”,换了环境换了刀具,自然就不准了。