别再把全面质量管理当质量部的KPI:2024年机械加工厂的落地真相
上周跑苏州园区,进了家做高精度减速机的工厂,老板站在装配车间的过道上拍着计量台骂。
去年花了12万请咨询公司进场做全面质量管理,最后落了满满一柜子装订精美的SOP,贴了满墙的质量标语,结果呢?来料的轴承尺寸超差还是卡不住,装配时错装O圈的问题每批总要出个两三台,流到客户端的退货率半点没降。
说实话,这真不是个例。
很多人从根上就理解错了。全面质量管理从来不是质量部一个部门的考核任务,是从销售接下订单的那一刻,到技术出图、采购选供应商、仓储收料、生产加工、装配检验、售后跟进的全链路,每个环节都要为最终的产品质量负责。
举个最常见的例子:那家苏州的减速机厂,销售去年为了抢一个新能源客户的订单,答应把齿轮的加工精度从国标6级提到5级,但是这个需求根本没同步给技术部。技术部还是按6级精度的参数编的数控加工程序,采购买的刀具也是适配6级加工的,最后生产出来的齿轮全是6级精度,离客户要求差了整整一个等级。质量部就算把每台齿轮都挨个量一遍,能把精度提上去吗?
根本不可能。
这种断层,就是大部分工厂的质量问题反复出现的核心原因——大家都把质量当成最后一道检验关的事,前面所有环节出的问题,最后全甩给质量部去兜底。
 机械加工厂全流程质量节点巡检看板
说到这肯定有人要问:
问:我们厂也就几十号人,没那么多专职质量岗,真要推全面质量管理,是不是得先招一堆人搭专门的组织架构?
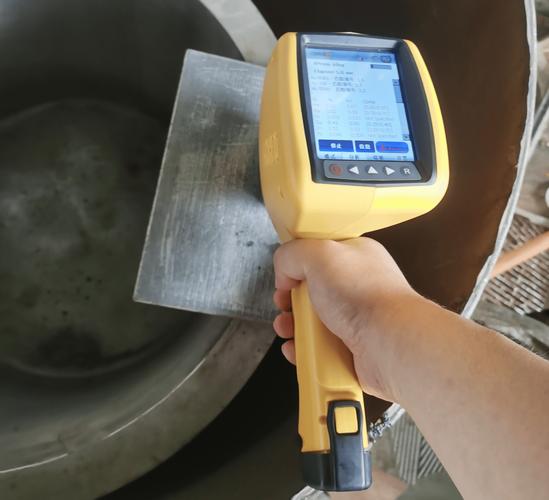
答:完全没必要。我见过最落地的一家做汽车底盘结构件的小厂,全厂拢共32个人,连独立的质量部都没设,就把每个工位的质量责任直接焊在日常动作里——数控岗的工人下班前必须自己量3件首件的加工精度,仓储的库管收合金材料的时候要对着材质书打光谱测成分,哪怕是负责车间卫生的阿姨,发现通道上掉的螺丝、金属屑也要捡起来登记,怕混到装配线里出问题。说白了,全面质量管理从来不是靠堆人堆出来的,是靠把“谁出问题谁负责”的逻辑嵌到每个日常动作里,不是靠墙上贴的那些没人看的标语。
很多工厂现在推全面质量管理,还停留在几十年前的老方法:印厚厚的检验手册,要求工人填完一页又一页的纸质记录,每周开一下午的质量复盘会,把上周出的问题挨个念一遍,罚点钱就算整改完了。
说真的,这种方法现在真的效率太低了。
现在跑长三角的那些头部制造工厂,早就把过去的纸质检验记录换成了MES系统里的实时数据看板:哪个批次的来料硬度不达标,哪个工位的加工尺寸偏差超过了设定的阈值,系统自动弹窗给对应的负责人,根本不用等每周开复盘会才发现问题。
💡 真正好用的质量工具,是能帮工人省时间的,不是给工人加负担的。
我见过最离谱的一家工厂,要求每个数控工人每加工10件,就要填半页纸的手写检验记录,上面要写清楚每件的尺寸、粗糙度、刀具磨损情况。工人一天8小时,光填表就要占俩小时,谁还有心思盯着机床的运行状态调整参数?最后工人为了凑数,随便编几个数字填上去,那些检验记录除了应付审核,半毛钱用都没有。
MES系统实时质量偏差预警界面
上周在客户车间转的时候,有个干了12年的数控班长凑过来搭话,问了个特别实在的问题:
问:我干了这么多年加工,靠经验也能把件做合格,搞这些数字化的质量流程,是不是多此一举?
答:真不是。你靠经验能保证你当班加工的10件件全合格,能保证刚入职的学徒干的件全合格吗?能保证换了个批次的原材料,你靠眼睛看就能判断硬度够不够吗?去年有个做液压阀的客户,就是因为干了20年的老班长突然退休,新来的调试员没摸清楚之前针对不同批次铝材调整的切削参数,连续3批阀的内孔粗糙度不达标,直接赔了客户20多万的延期违约金。全面质量管理最核心的作用,从来不是管那些干了十几年的老员工,是把老员工脑子里的隐性经验,变成所有人都能照着做的显性标准,让哪怕是刚入职的新人,也能稳定干出合格的件。
很多人被咨询公司忽悠,说做全面质量管理就要追求零缺陷,一次合格率要做到100%,这根本不现实。
就拿现在做高精度航空结构件的行业来说,哪怕是给商飞做配套的顶尖供应商,一次合格率能到98%就已经是行业天花板了。真要是逼着工人必须做到100%合格,最后只能是大家为了达标,偷偷把不合格的件藏起来,或者凑合用,最后流到客户端,出了大问题根本兜不住。
我见过太多工厂,一提到质量改进,第一反应就是罚钱——工人装错了O圈罚500,加工尺寸超差罚300,最后工人为了不被罚,把不合格的件藏到废料堆里,或者在检验的时候偷偷改测量数据。这种所谓的“质量管理”,本质上就是在给自己埋雷。
真的,见过太多这种蠢事了。
真正务实的改进逻辑是什么?是把每次出现的质量问题,拆到最小的颗粒度。比如上次出现的错装O圈的问题,别光开个会骂装配工粗心,要顺着问题往根上找:为什么他会装错?是因为不同尺寸的O圈长得太像,拿错了?还是料架上没贴醒目的颜色标识?还是他连续干了12个小时没休息,注意力不集中?
找到根因再针对性改:把不同尺寸的O圈换成不同颜色的,把连续作业的时长从12小时改成8小时强制休息,下次同类问题的发生率自然就降下来了。
这里整理了几个落地时的避坑提示:
✅ 别把全面质量管理当成质量部一个部门的事,销售、技术、采购、生产,哪个环节掉链子,最后质量都兜不住
❗ 别一上来就搞高大上的百万级咨询项目,先从解决最头疼的那个具体问题开始——比如先解决来料尺寸超差的问题,再解决装配错装的问题,别一口吃个胖子
💡 别搞形式主义的纸质记录,能让工人扫个码就填完的检验数据,就别让他写半页纸的手写记录
上周再回那个苏州的减速机厂,老板已经把之前那柜子精美的SOP都收进了储藏室。现在他们没搞什么复杂的架构,就先从最基础的事开始:每个工位把最容易出问题的3个点,用A4纸打印出来贴在机器旁边;采购那边把所有供应商的来料合格率按月排名,倒数第一的直接砍了换合作方;装配工位的O圈架,已经按尺寸换了红、黄、蓝三种颜色的收纳盒。
上个月他们的产品一次合格率从82%涨到了91%,退货率降了快一半。
老板说,早知道全面质量管理落地起来这么简单,当初就不花那十几万冤枉钱了。
去年花了12万请咨询公司进场做全面质量管理,最后落了满满一柜子装订精美的SOP,贴了满墙的质量标语,结果呢?来料的轴承尺寸超差还是卡不住,装配时错装O圈的问题每批总要出个两三台,流到客户端的退货率半点没降。
说实话,这真不是个例。
为什么90%的工厂做全面质量管理,最后都做成了“纸面工程”?
很多人从根上就理解错了。全面质量管理从来不是质量部一个部门的考核任务,是从销售接下订单的那一刻,到技术出图、采购选供应商、仓储收料、生产加工、装配检验、售后跟进的全链路,每个环节都要为最终的产品质量负责。
举个最常见的例子:那家苏州的减速机厂,销售去年为了抢一个新能源客户的订单,答应把齿轮的加工精度从国标6级提到5级,但是这个需求根本没同步给技术部。技术部还是按6级精度的参数编的数控加工程序,采购买的刀具也是适配6级加工的,最后生产出来的齿轮全是6级精度,离客户要求差了整整一个等级。质量部就算把每台齿轮都挨个量一遍,能把精度提上去吗?
根本不可能。
这种断层,就是大部分工厂的质量问题反复出现的核心原因——大家都把质量当成最后一道检验关的事,前面所有环节出的问题,最后全甩给质量部去兜底。
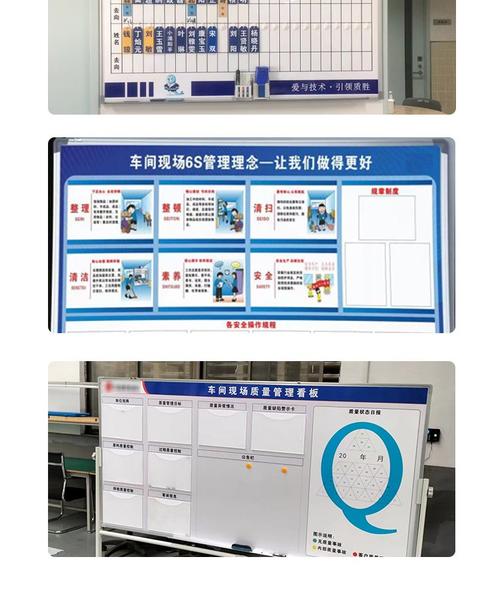 机械加工厂全流程质量节点巡检看板
说到这肯定有人要问:
问:我们厂也就几十号人,没那么多专职质量岗,真要推全面质量管理,是不是得先招一堆人搭专门的组织架构?
答:完全没必要。我见过最落地的一家做汽车底盘结构件的小厂,全厂拢共32个人,连独立的质量部都没设,就把每个工位的质量责任直接焊在日常动作里——数控岗的工人下班前必须自己量3件首件的加工精度,仓储的库管收合金材料的时候要对着材质书打光谱测成分,哪怕是负责车间卫生的阿姨,发现通道上掉的螺丝、金属屑也要捡起来登记,怕混到装配线里出问题。说白了,全面质量管理从来不是靠堆人堆出来的,是靠把“谁出问题谁负责”的逻辑嵌到每个日常动作里,不是靠墙上贴的那些没人看的标语。
2024年落地全面质量管理,别再抱着老一套的QC七大手法死啃了
很多工厂现在推全面质量管理,还停留在几十年前的老方法:印厚厚的检验手册,要求工人填完一页又一页的纸质记录,每周开一下午的质量复盘会,把上周出的问题挨个念一遍,罚点钱就算整改完了。
说真的,这种方法现在真的效率太低了。
现在跑长三角的那些头部制造工厂,早就把过去的纸质检验记录换成了MES系统里的实时数据看板:哪个批次的来料硬度不达标,哪个工位的加工尺寸偏差超过了设定的阈值,系统自动弹窗给对应的负责人,根本不用等每周开复盘会才发现问题。
💡 真正好用的质量工具,是能帮工人省时间的,不是给工人加负担的。
我见过最离谱的一家工厂,要求每个数控工人每加工10件,就要填半页纸的手写检验记录,上面要写清楚每件的尺寸、粗糙度、刀具磨损情况。工人一天8小时,光填表就要占俩小时,谁还有心思盯着机床的运行状态调整参数?最后工人为了凑数,随便编几个数字填上去,那些检验记录除了应付审核,半毛钱用都没有。
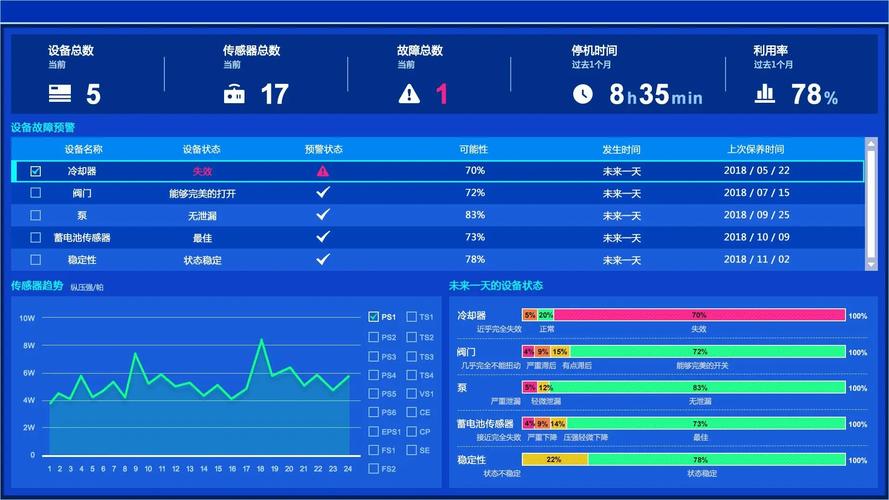 MES系统实时质量偏差预警界面
上周在客户车间转的时候,有个干了12年的数控班长凑过来搭话,问了个特别实在的问题:
问:我干了这么多年加工,靠经验也能把件做合格,搞这些数字化的质量流程,是不是多此一举?
答:真不是。你靠经验能保证你当班加工的10件件全合格,能保证刚入职的学徒干的件全合格吗?能保证换了个批次的原材料,你靠眼睛看就能判断硬度够不够吗?去年有个做液压阀的客户,就是因为干了20年的老班长突然退休,新来的调试员没摸清楚之前针对不同批次铝材调整的切削参数,连续3批阀的内孔粗糙度不达标,直接赔了客户20多万的延期违约金。全面质量管理最核心的作用,从来不是管那些干了十几年的老员工,是把老员工脑子里的隐性经验,变成所有人都能照着做的显性标准,让哪怕是刚入职的新人,也能稳定干出合格的件。
真正能落地的全面质量管理,从来不是“零缺陷”的空中楼阁
很多人被咨询公司忽悠,说做全面质量管理就要追求零缺陷,一次合格率要做到100%,这根本不现实。
就拿现在做高精度航空结构件的行业来说,哪怕是给商飞做配套的顶尖供应商,一次合格率能到98%就已经是行业天花板了。真要是逼着工人必须做到100%合格,最后只能是大家为了达标,偷偷把不合格的件藏起来,或者凑合用,最后流到客户端,出了大问题根本兜不住。
我见过太多工厂,一提到质量改进,第一反应就是罚钱——工人装错了O圈罚500,加工尺寸超差罚300,最后工人为了不被罚,把不合格的件藏到废料堆里,或者在检验的时候偷偷改测量数据。这种所谓的“质量管理”,本质上就是在给自己埋雷。
真的,见过太多这种蠢事了。
真正务实的改进逻辑是什么?是把每次出现的质量问题,拆到最小的颗粒度。比如上次出现的错装O圈的问题,别光开个会骂装配工粗心,要顺着问题往根上找:为什么他会装错?是因为不同尺寸的O圈长得太像,拿错了?还是料架上没贴醒目的颜色标识?还是他连续干了12个小时没休息,注意力不集中?
找到根因再针对性改:把不同尺寸的O圈换成不同颜色的,把连续作业的时长从12小时改成8小时强制休息,下次同类问题的发生率自然就降下来了。
这里整理了几个落地时的避坑提示:
✅ 别把全面质量管理当成质量部一个部门的事,销售、技术、采购、生产,哪个环节掉链子,最后质量都兜不住
❗ 别一上来就搞高大上的百万级咨询项目,先从解决最头疼的那个具体问题开始——比如先解决来料尺寸超差的问题,再解决装配错装的问题,别一口吃个胖子
💡 别搞形式主义的纸质记录,能让工人扫个码就填完的检验数据,就别让他写半页纸的手写记录
上周再回那个苏州的减速机厂,老板已经把之前那柜子精美的SOP都收进了储藏室。现在他们没搞什么复杂的架构,就先从最基础的事开始:每个工位把最容易出问题的3个点,用A4纸打印出来贴在机器旁边;采购那边把所有供应商的来料合格率按月排名,倒数第一的直接砍了换合作方;装配工位的O圈架,已经按尺寸换了红、黄、蓝三种颜色的收纳盒。
上个月他们的产品一次合格率从82%涨到了91%,退货率降了快一半。
老板说,早知道全面质量管理落地起来这么简单,当初就不花那十几万冤枉钱了。