工业胶粘剂:新能源制造里被低估的隐形核心
我上个月跑长三角的新能源汽车配套厂调研,刚进PACK车间就愣了。生产线上看不到成堆的螺栓、铆钉,工位旁码得整整齐齐的,全是不同规格的工业胶粘剂桶。
别觉得胶粘剂就是补鞋粘纸的小玩意。放在今天的新能源制造里,它就是撑着性能安全的隐形骨架。
 新能源汽车电池包胶粘剂粘接结构示意图
问:胶粘剂粘接会不会比螺栓连接更不牢固,用个三五年就开胶?
答:那是十年前的老观念了。现在车用结构胶粘剂,剪切强度普遍能到25MPa以上,相当于一平方厘米就能承受250公斤的拉力,正常用到车辆报废都不会出问题。主流厂商的配方都经过上千次高低温循环测试,零下40度到零上85度反复折腾,性能衰减不到10%,可靠性比很多不合格的机械连接还高。
工业胶粘剂性能检测实验室场景
问:中小配套加工厂预算有限,怎么选性价比高的胶粘剂?
答:真没必要盲目追进口大牌。现在国内头部胶粘剂厂商在新能源领域的配方技术已经非常成熟了,同等性能下价格比进口品牌低20%-30%,不少还能免费上门做基材适配,帮你调整配方适配自家生产线。只需要记住一点:不管选哪家,先拿样做满100次高低温循环测试,过了再批量采购,绝对不吃亏。
工业胶粘剂的最新发展方向
这两年行业的新东西真不少,我挑两个最有潜力的说说。
💡 可回收可逆胶粘剂
现在新能源车退役潮快来了,动力电池回收拆解除了问题,原来的不可逆胶粘剂把整个电池包粘死,拆的时候只能暴力破坏,电芯没法完整回收。现在新出的热触发可逆胶粘剂,常温下强度达标,加热到180度就自动失粘,拆解的时候几分钟就能把电芯完整分离开,回收率提了一大截,完全符合双碳的要求。
💡 导热粘接一体化胶粘剂
原来电池包粘接用结构胶,导热还要再加一层导热垫,多一道工序,还多了一层界面热阻,影响散热。现在新的导热结构胶粘剂,直接把粘接和导热两个功能合二为一,不仅省了工序降了成本,散热效率还能提10%左右,现在已经有好几家头部车企在批量用了。
不过话说回来,再好的胶粘剂也得靠正确的工艺落地。我见过不少工厂花大价钱买了顶级的胶粘剂,却不培训工人,不严格管控施工流程,最后好东西用不出好效果,真的挺可惜。
胶粘剂这东西,藏在产品看不见的地方,很少有人关注,但偏偏就是这种隐形零件,决定了最终产品的安全性和使用寿命。选对用好,就是产品竞争力的实打实加分项。
为什么新能源车企疯抢高性能工业胶粘剂?
传统机械连接靠螺栓铆钉打孔固定,应力都集中在打孔那几个点,跑久了颠簸容易松,还额外增加了不少重量。对于要抠续航的新能源车来说,多一公斤重量都要命。 胶粘剂走的是面粘接,整个接触面均匀受力,不仅不会有应力集中的问题,还顺带把密封、绝缘、防锈这几件事一起做了。一举多得的事,谁不爱? 2023年国内新能源汽车领域的工业胶粘剂用量,同比涨了超过47%。这个增速,比整车销量增速快了快一倍,就能看出行业对它的依赖度涨得有多快。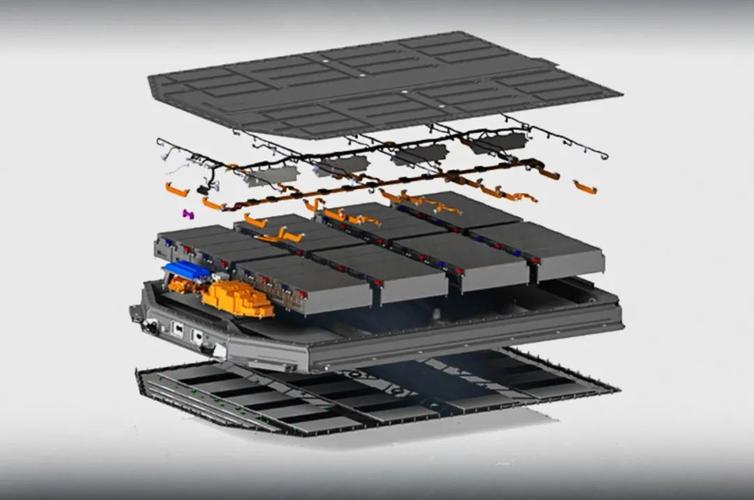 新能源汽车电池包胶粘剂粘接结构示意图
问:胶粘剂粘接会不会比螺栓连接更不牢固,用个三五年就开胶?
答:那是十年前的老观念了。现在车用结构胶粘剂,剪切强度普遍能到25MPa以上,相当于一平方厘米就能承受250公斤的拉力,正常用到车辆报废都不会出问题。主流厂商的配方都经过上千次高低温循环测试,零下40度到零上85度反复折腾,性能衰减不到10%,可靠性比很多不合格的机械连接还高。
工厂选胶粘剂最容易踩的三个坑
很多工厂刚从机械连接转粘接工艺,上来就踩坑,白花不少冤枉钱。我整理了几个见得最多的: ❗ 盲目贪低价 说实话,胶粘剂这行,一分钱一分货体现得淋漓尽致。便宜的工业胶粘剂,耐候性差,电池长期发热就变软,碰到电解液就溶解,不出三年大概率出问题,后期万一要召回,成本是你省的原料钱的几十上百倍。 ❗ 不做适配测试就上线 不同基材对胶粘剂的要求差得离谱。铝壳、塑料壳、不锈钢,粘接要求完全不一样,哪怕都是铝材,不同的表面钝化处理,最终粘接力能差好几倍。我见过一家工厂直接照搬同行的配方,结果粘完拉拔测试全不合格,整批报废,亏了几百万。 ❗ 忽略施工工艺要求 很多双组份胶粘剂对配比精度、固化温度、晾置时间卡得非常死,工人图省事少加5%的固化剂,或者提前进下一道工序,最终粘接强度直接掉一半,埋下安全隐患。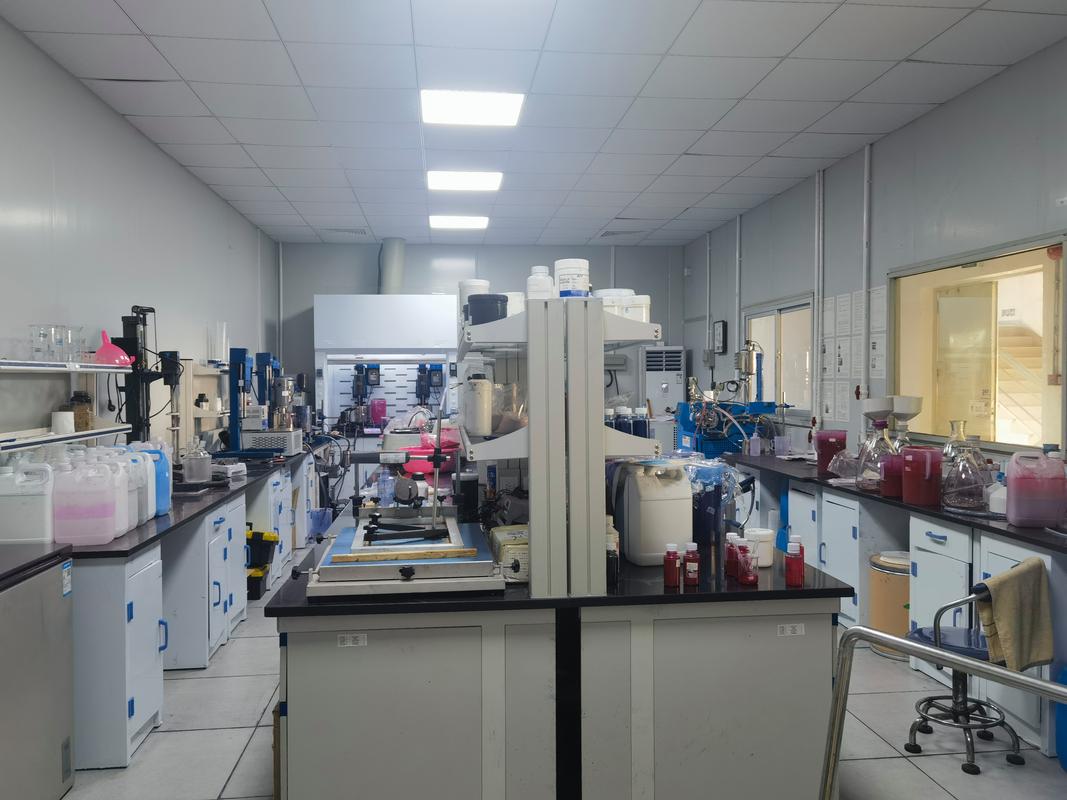 工业胶粘剂性能检测实验室场景
问:中小配套加工厂预算有限,怎么选性价比高的胶粘剂?
答:真没必要盲目追进口大牌。现在国内头部胶粘剂厂商在新能源领域的配方技术已经非常成熟了,同等性能下价格比进口品牌低20%-30%,不少还能免费上门做基材适配,帮你调整配方适配自家生产线。只需要记住一点:不管选哪家,先拿样做满100次高低温循环测试,过了再批量采购,绝对不吃亏。
工业胶粘剂的最新发展方向
 工业胶粘剂的最新发展方向
这两年行业的新东西真不少,我挑两个最有潜力的说说。
💡 可回收可逆胶粘剂
现在新能源车退役潮快来了,动力电池回收拆解除了问题,原来的不可逆胶粘剂把整个电池包粘死,拆的时候只能暴力破坏,电芯没法完整回收。现在新出的热触发可逆胶粘剂,常温下强度达标,加热到180度就自动失粘,拆解的时候几分钟就能把电芯完整分离开,回收率提了一大截,完全符合双碳的要求。
💡 导热粘接一体化胶粘剂
原来电池包粘接用结构胶,导热还要再加一层导热垫,多一道工序,还多了一层界面热阻,影响散热。现在新的导热结构胶粘剂,直接把粘接和导热两个功能合二为一,不仅省了工序降了成本,散热效率还能提10%左右,现在已经有好几家头部车企在批量用了。
不过话说回来,再好的胶粘剂也得靠正确的工艺落地。我见过不少工厂花大价钱买了顶级的胶粘剂,却不培训工人,不严格管控施工流程,最后好东西用不出好效果,真的挺可惜。
胶粘剂这东西,藏在产品看不见的地方,很少有人关注,但偏偏就是这种隐形零件,决定了最终产品的安全性和使用寿命。选对用好,就是产品竞争力的实打实加分项。