真空炉选型与维护:热处理人摸了10年的实战干货
很多刚开热处理加工厂的老板找我问设备,上来第一句就是“真空炉买进口的还是国产的?”。
我每次都先反问他:你每天接的都是什么活?最大工件多大?要求的精度到哪一步?
十个人里有八个答不上来,只说“大家都买真空炉,我也得整个好的”。
 工业热处理车间卧式真空炉实拍
问:国产真空炉和进口真空炉性能差多少?
答:核心性能差在长期稳定性的细节上,但真没差到价格差三五倍的程度。现在国内头部厂家做的真空气淬炉,控温精度能做到±1℃,12小时热炉压升率都不到0.1Pa,大部分民用模具热处理、中小型航空零部件加工完全够用。只有那种做航天级高精度陶瓷烧结、要求真空度到1e-6Pa以上的极端场景,才需要碰进口顶级货,大部分工厂根本用不到那个级别。
问:我刚开小厂,预算有限能不能买二手真空炉?
答:能,但得带懂行的人去看核心部件。别光看外观新不新,一定要当场测压升率,拆开看加热室的石墨构件有没有开裂,风机轴承有没有旷量。这三个地方有问题,修起来的钱够你买半台新的了,别贪那几万块的便宜吃大亏。
真空炉热处理后的高品质模具钢工件实拍
2024年真空炉的新应用新玩法
别以为真空炉就只是给模具热处理用的。这两年新能源、半导体起来,真空炉的需求量涨得离谱,玩法也变了很多。
现在锂电行业做三元正极材料烧结,光伏行业做单晶硅退火,都是用大尺寸连续式真空炉,要求一天24小时连转,一个月停一次维护就行,国内现在好多厂家都能做,比进口便宜一半,交货还快,原来进口要等三四个月,国产两三个星期就能拉进场安装。
还有一个很明显的趋势,就是现在卖真空炉都带智能联网了,每炉的温度曲线、真空度变化、冷却速度全都自动存到云端,能直接导出报告给客户。现在接汽车零部件、航空航天的订单,人家都要你提供每炉的加工数据,没有这个,你价格再低人家都不敢给你活。
说实话,我认识好几个做传统热处理的老板,就是去年换了两台带数据溯源的新真空炉,直接接上了本地新能源车企的供应商名单,利润直接翻了一倍,太香了。
不过话说回来,不管是买新炉子做新业务,还是换炉子升级,核心逻辑从来没变过。就是你要干什么活,就买对应匹配的炉子。没有什么万能真空炉,也不是越贵越好,能稳定把你手里的活干好,能帮你赚钱,就是好炉子。
干工业这么多年,见过太多选对设备乘风起飞的,也见过买错设备把小厂子拖垮的。选真空炉这事,慢两天,想清楚自己的需求,比啥都强。
为什么很多工厂买了真空炉反而亏了?
前两年东莞有个做模具钢热处理的老板,听销售忽悠,咬咬牙花180万入了台进口高压气淬真空炉。 结果半年就闲在车间角落落灰。 为啥?他接的活都是小批量的五金工具淬火,最大的工件才半吨,那台炉子一次能装3吨,每次开炉的能耗顶得上同行开三次,算下来淬一件货赚的钱,还不够付当次的电费。 说实话,这真不是个例。 很多人买设备,只看参数堆得够不够多,品牌够不够响,就是不看自己的实际需求。真空炉本质就是个加工工具,不是撑场子的门面。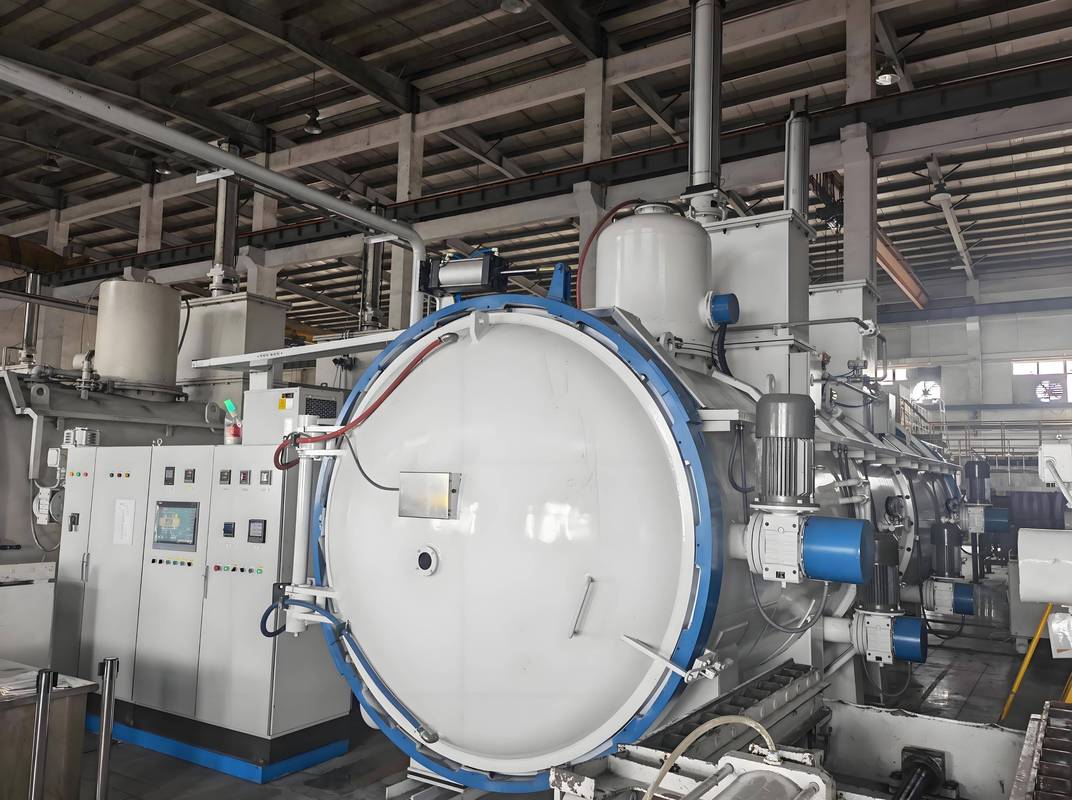 工业热处理车间卧式真空炉实拍
问:国产真空炉和进口真空炉性能差多少?
答:核心性能差在长期稳定性的细节上,但真没差到价格差三五倍的程度。现在国内头部厂家做的真空气淬炉,控温精度能做到±1℃,12小时热炉压升率都不到0.1Pa,大部分民用模具热处理、中小型航空零部件加工完全够用。只有那种做航天级高精度陶瓷烧结、要求真空度到1e-6Pa以上的极端场景,才需要碰进口顶级货,大部分工厂根本用不到那个级别。
问:我刚开小厂,预算有限能不能买二手真空炉?
答:能,但得带懂行的人去看核心部件。别光看外观新不新,一定要当场测压升率,拆开看加热室的石墨构件有没有开裂,风机轴承有没有旷量。这三个地方有问题,修起来的钱够你买半台新的了,别贪那几万块的便宜吃大亏。
选真空炉必须卡死的三个核心指标
不管你买新的还是二手,国产还是进口,这三个指标不对,再便宜也不能碰。 💡 第一个卡死热炉压升率 很多厂家给你报的都是冷炉压升率,数据好看得很。但真升温到1000度,密封件热胀冷缩,焊接缝受力变形,压升率直接往上跳。压升率不达标,真空度不够,工件烧出来就有氧化层,表面发花,直接不合格。我见过最离谱的,一个客户买的小厂家的炉子,冷炉压升率0.05Pa,热炉直接跳到2Pa,烧了三炉高速钢全废了,赔了十几万给客户。 ❗ 第二个卡死加热功率匹配 很多小工厂为了省前期成本,特意选低功率的配置。结果升温速度慢,一炉多烧三四个小时,一年下来多花的电费,都够你补当初的功率差价了。尤其是做气淬的炉子,升温速度不够,保温时间不对,钢材的金相组织就不对,硬度直接不达标。 ✅ 第三个卡死冷却系统参数 做高压气淬的真空炉,别只看标称的压力是多少bar,一定要看风机功率和换热器的换热面积。很多小厂家虚标压力,风机功率不够,冷却速度上不去,合金钢淬出来硬度不均匀,同一个工件这边硬5HRC那边软5HRC,客户直接整批退货。水冷的真空炉也要看水质过滤器的配置,硬水直接进去用不了半年,冷却管就堵了,拆洗一次要停线两三天,耽误生产。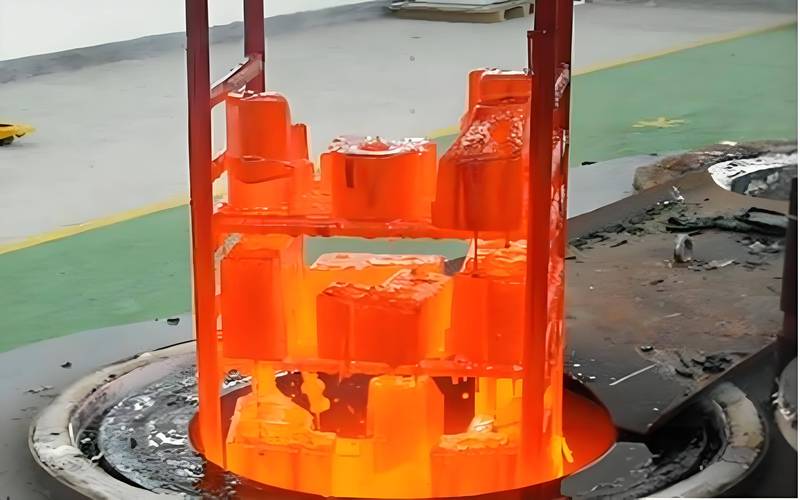 真空炉热处理后的高品质模具钢工件实拍
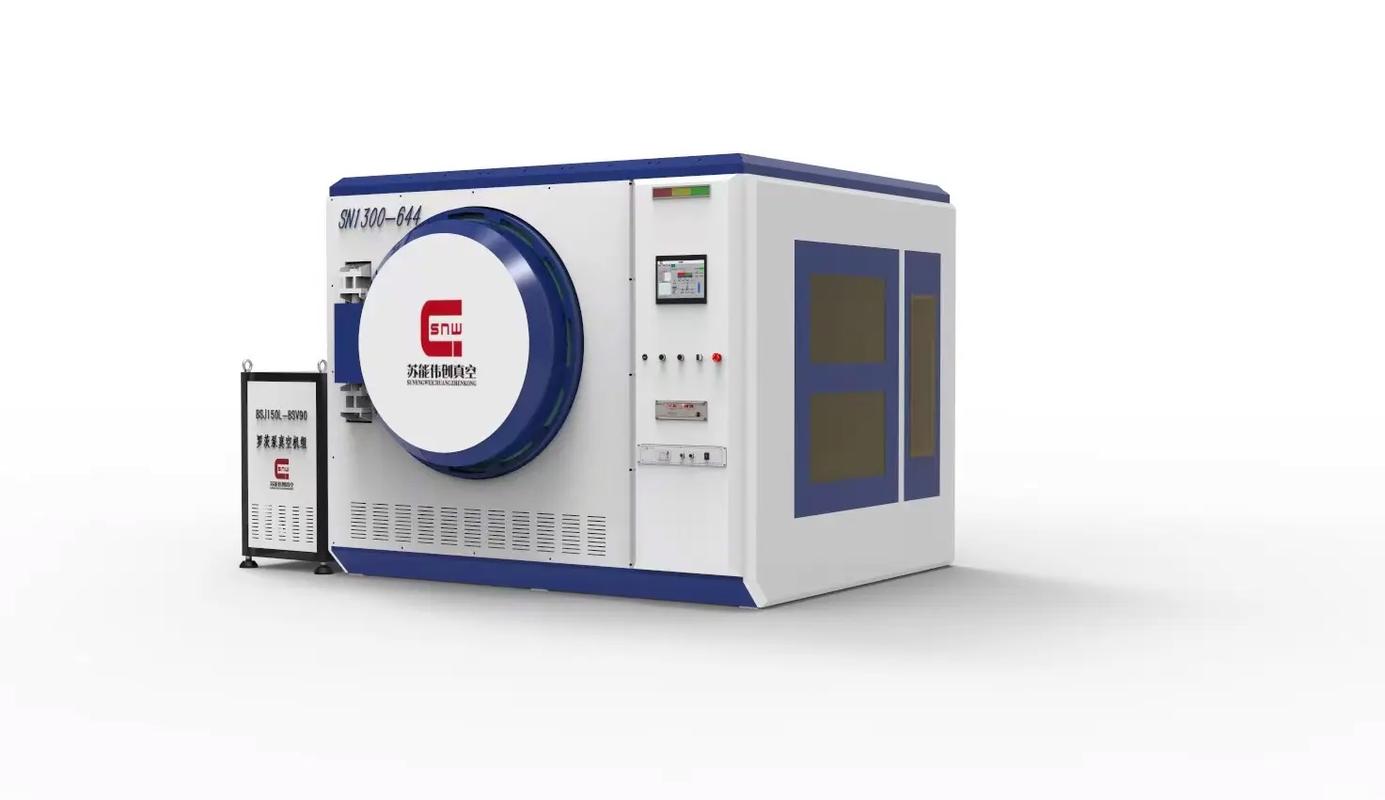
2024年真空炉的新应用新玩法
 2024年真空炉的新应用新玩法
别以为真空炉就只是给模具热处理用的。这两年新能源、半导体起来,真空炉的需求量涨得离谱,玩法也变了很多。
现在锂电行业做三元正极材料烧结,光伏行业做单晶硅退火,都是用大尺寸连续式真空炉,要求一天24小时连转,一个月停一次维护就行,国内现在好多厂家都能做,比进口便宜一半,交货还快,原来进口要等三四个月,国产两三个星期就能拉进场安装。
还有一个很明显的趋势,就是现在卖真空炉都带智能联网了,每炉的温度曲线、真空度变化、冷却速度全都自动存到云端,能直接导出报告给客户。现在接汽车零部件、航空航天的订单,人家都要你提供每炉的加工数据,没有这个,你价格再低人家都不敢给你活。
说实话,我认识好几个做传统热处理的老板,就是去年换了两台带数据溯源的新真空炉,直接接上了本地新能源车企的供应商名单,利润直接翻了一倍,太香了。
不过话说回来,不管是买新炉子做新业务,还是换炉子升级,核心逻辑从来没变过。就是你要干什么活,就买对应匹配的炉子。没有什么万能真空炉,也不是越贵越好,能稳定把你手里的活干好,能帮你赚钱,就是好炉子。
干工业这么多年,见过太多选对设备乘风起飞的,也见过买错设备把小厂子拖垮的。选真空炉这事,慢两天,想清楚自己的需求,比啥都强。