连铸技术:为什么说它是钢铁生产的核心革命?
你逛钢厂,最核心的长流程生产线,出了炼钢炉之后,下一站大概率就是连铸机。老一辈钢铁人说,“炼钢炼轧,连铸当家”,这话一点不假。
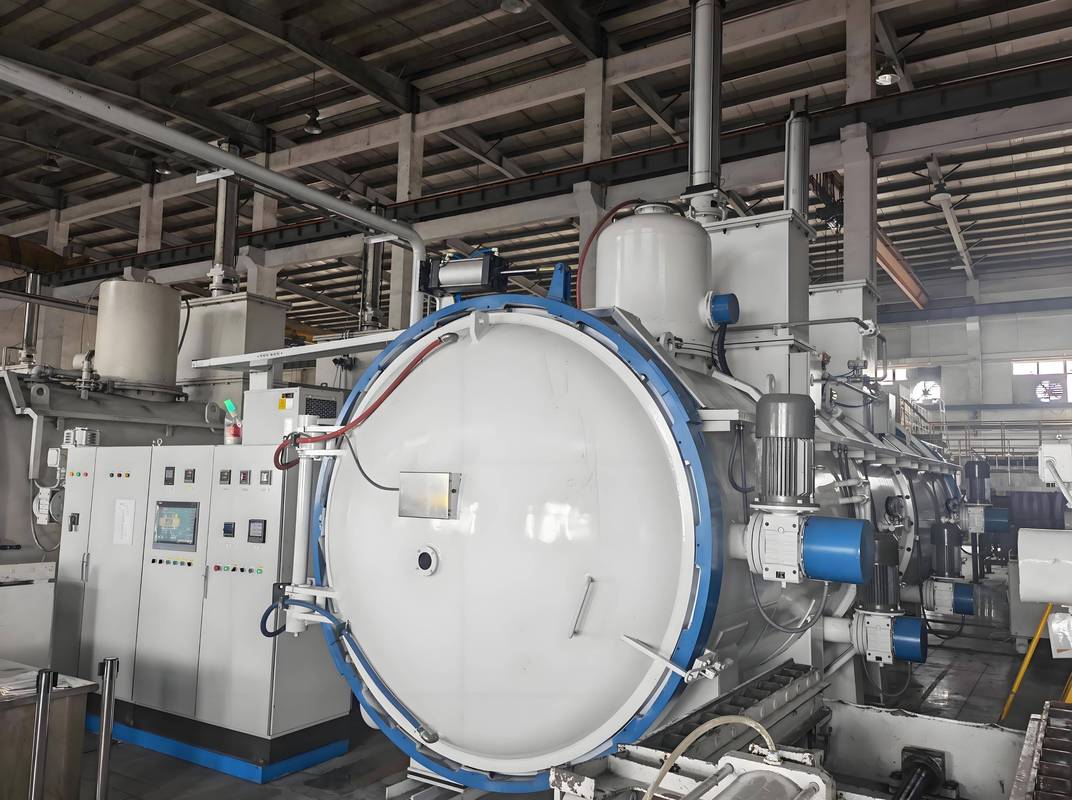
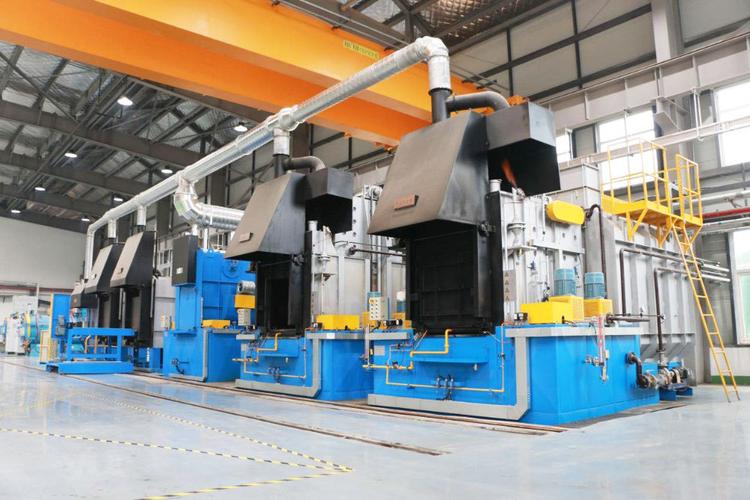
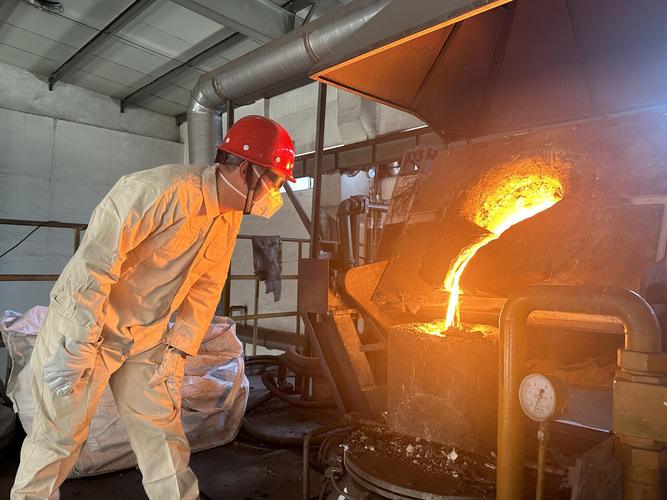
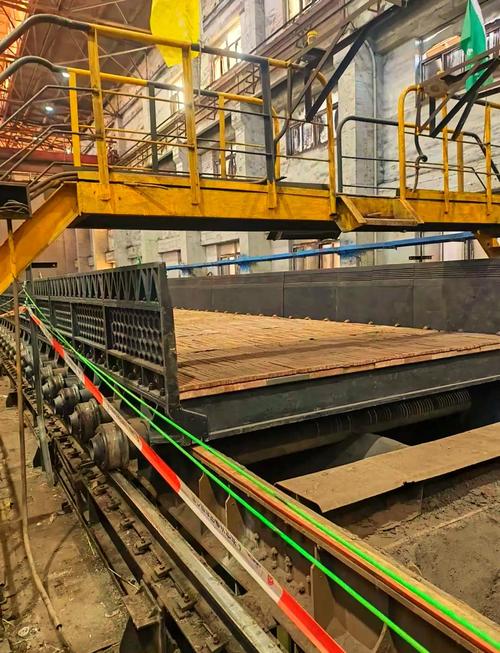
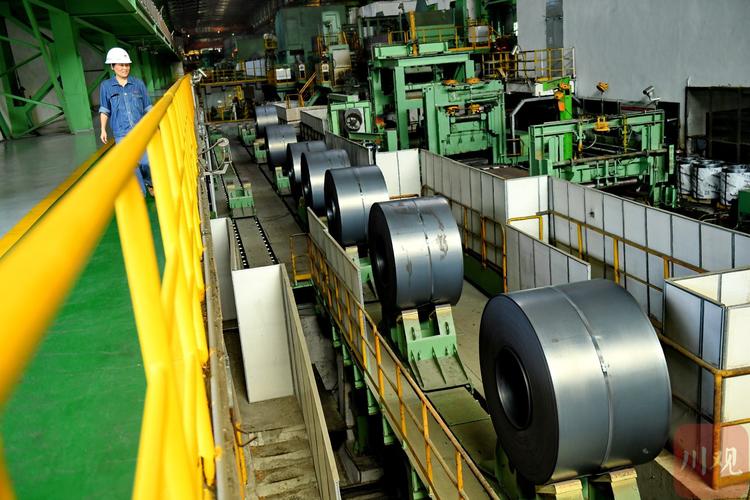
 现代化钢厂连铸生产线全景实拍
问:连铸是不是只能生产大规格的方坯圆坯,做不了薄规格产品?
答:早八百年就不是了。现在薄板坯连铸连轧技术已经非常成熟,能直接生产厚度100mm以内的薄板坯,甚至最薄能到1.2mm,直接送轧机就能出成品薄板,省了中间开坯的大工序。还有更极致的薄带连铸,直接出几毫米厚的带钢,那已经在国内不少基地做工业化试验了,性能完全达标。
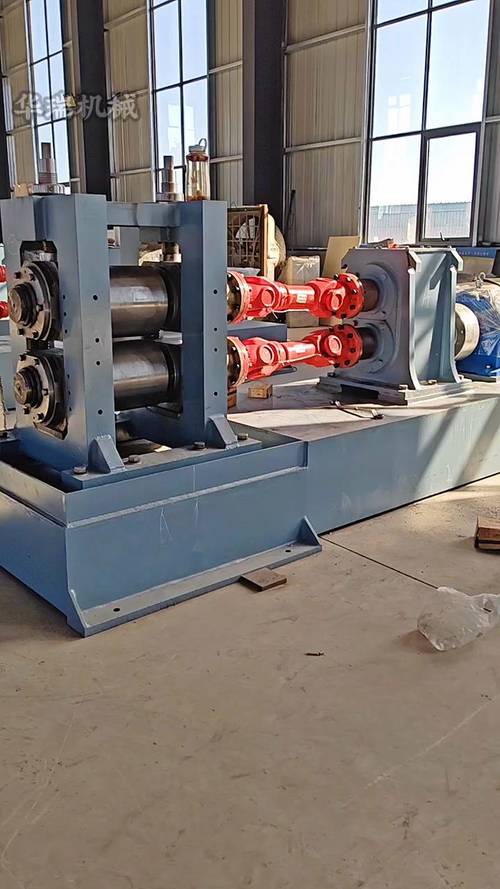
连铸结晶器传感器安装现场图
问:我们是中小民营钢厂,手里的老连铸机效率低,废品率高,换不起新线怎么办?
答:其实完全没必要一步到位上新线。现在行业里做老连铸机升级改造的技术非常成熟了,换新一代曲面结晶器铜板,升级二冷动态配水系统,再加一套漏钢预报,几百万就能搞定。改造完拉速能提20%到30%,废品率能降30%以上,两三年就能收回投资,还符合国家淘汰落后产能的要求,比硬扛着强太多。
不过话说回来,改造也要找对厂家,别找那种半吊子队伍,改完没多久出问题,反而亏了。对吧?
双碳时代,连铸还要啃新的硬骨头
现在整个钢铁行业都在搞双碳,降碳排放。连铸本身就是天生的低碳技术,比传统模铸降能耗30%左右,金属收得率能提到95%以上,本身就是降碳的核心抓手。
接下来还有几个方向要突破。比如现在氢冶金出来了,氢还原出来的海绵铁造的钢水,成分跟传统高炉出来的不一样,对连铸的耐火材料、工艺参数要求也不一样,现在国内不少团队已经在做适配试验了。还有近终形连铸,进一步压缩工序,把连铸和轧制直接打通,整个流程缩短三分之二,碳排放还能再降20%以上,这个是现在行业里的大热门。
我去年去参观首钢的京唐基地,看他们的新连铸线,整个生产线从钢水过来出来成品板坯,全程自动操作,中控室里三四个工程师盯好几条线,出来的板坯公差控制在0.5mm以内,表面不用修磨直接轧,太震撼。
很多人说钢铁是传统行业,技术没什么新东西。不对。就说连铸,从诞生到现在一百多年,一直在进化,现在还在变。未来十年,双碳倒逼之下,连铸还会出来更多新东西,我们走着瞧。
连铸到底解决了模铸时代的哪些痛点?
在上世纪中后期连铸大规模普及之前,全世界钢铁生产基本靠模铸。就是把钢水倒进钢锭模里冷却成钢锭,再拿出来送到下工序开坯、轧制。 ❗说几个扎心的老问题: 1. 金属浪费大。切头切尾加上烧损,10吨钢水最后能出来8吨合格成品就不错了,收得率才80%出头。 2. 能耗高到吓人。钢锭冷却之后再加热开坯,相当于多烧一次煤,多排一次碳,每吨钢多花好几十块的能耗成本。 3. 工人劳动强度顶破天。那个时候翻钢锭、整模,全靠人盯人扛,夏天车间温度超过50度,每班下来能喝掉五六升盐水,还是脱层皮。 说实话,当年我跟着师傅在老模铸线待了半个月,下班之后倒头就能睡12个小时。累到不想说话。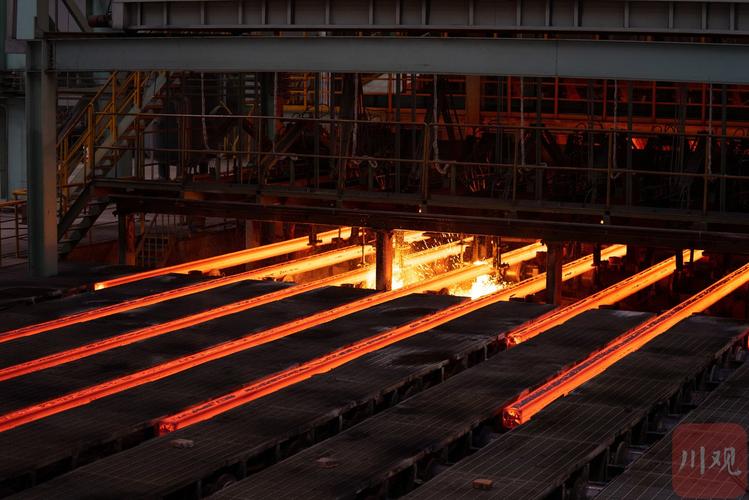 现代化钢厂连铸生产线全景实拍
问:连铸是不是只能生产大规格的方坯圆坯,做不了薄规格产品?
答:早八百年就不是了。现在薄板坯连铸连轧技术已经非常成熟,能直接生产厚度100mm以内的薄板坯,甚至最薄能到1.2mm,直接送轧机就能出成品薄板,省了中间开坯的大工序。还有更极致的薄带连铸,直接出几毫米厚的带钢,那已经在国内不少基地做工业化试验了,性能完全达标。
现在国内的连铸技术,已经卷到什么程度?
十多年前我们说连铸,比的是谁拉速快,谁产能高。现在呢?比的是精度,是稳定性,是智能化。 💡几个最新的行业实践,我给你捋捋: ✅ 漏钢预报技术已经做到95%以上的准确率了。以前连铸工最怕什么?漏钢。结晶器里面漏钢,整流报废不说,还得烧坏设备,少则几十万多则上百万损失,倒班班长半夜接到漏钢电话,头发都能掉一把。现在通过在结晶器埋入传感器,实时捕捉温度、摩擦力的变化,提前十几秒就能预警,还能自动调整拉速,绝大多数漏钢都能防住。 ✅ 数字孪生连铸已经上线试用了。整个连铸过程从钢水进入结晶器,到二冷,到矫直切割,全流程都能在数字空间模拟,换钢种改参数,不用现场试错,直接模拟出最优参数,新产品开发周期能缩短一半。 ✅ 特种钢连铸的技术瓶颈早就突破了。以前很多高合金、特殊用途的钢,都只能用模铸生产,现在全连铸生产已经普及,国内特钢龙头企业连高速工具钢、高温合金都能用连铸做,成本降了三分之一还多。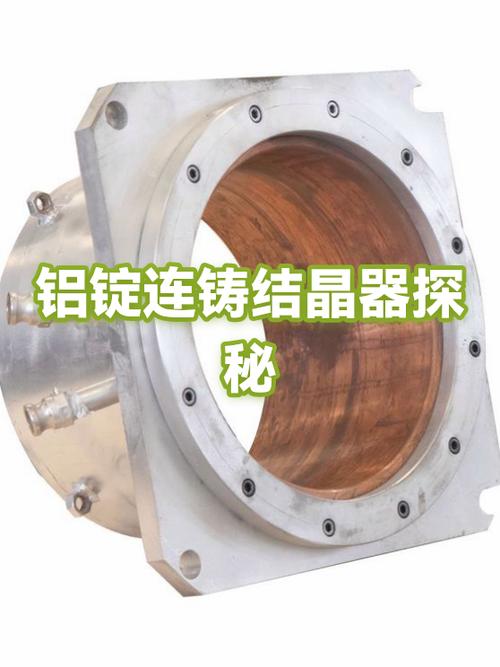 连铸结晶器传感器安装现场图
问:我们是中小民营钢厂,手里的老连铸机效率低,废品率高,换不起新线怎么办?
答:其实完全没必要一步到位上新线。现在行业里做老连铸机升级改造的技术非常成熟了,换新一代曲面结晶器铜板,升级二冷动态配水系统,再加一套漏钢预报,几百万就能搞定。改造完拉速能提20%到30%,废品率能降30%以上,两三年就能收回投资,还符合国家淘汰落后产能的要求,比硬扛着强太多。
不过话说回来,改造也要找对厂家,别找那种半吊子队伍,改完没多久出问题,反而亏了。对吧?
双碳时代,连铸还要啃新的硬骨头
 双碳时代,连铸还要啃新的硬骨头
现在整个钢铁行业都在搞双碳,降碳排放。连铸本身就是天生的低碳技术,比传统模铸降能耗30%左右,金属收得率能提到95%以上,本身就是降碳的核心抓手。
接下来还有几个方向要突破。比如现在氢冶金出来了,氢还原出来的海绵铁造的钢水,成分跟传统高炉出来的不一样,对连铸的耐火材料、工艺参数要求也不一样,现在国内不少团队已经在做适配试验了。还有近终形连铸,进一步压缩工序,把连铸和轧制直接打通,整个流程缩短三分之二,碳排放还能再降20%以上,这个是现在行业里的大热门。
我去年去参观首钢的京唐基地,看他们的新连铸线,整个生产线从钢水过来出来成品板坯,全程自动操作,中控室里三四个工程师盯好几条线,出来的板坯公差控制在0.5mm以内,表面不用修磨直接轧,太震撼。
很多人说钢铁是传统行业,技术没什么新东西。不对。就说连铸,从诞生到现在一百多年,一直在进化,现在还在变。未来十年,双碳倒逼之下,连铸还会出来更多新东西,我们走着瞧。