烧结:钢铁工业里被低估的“隐形炼丹术”
很多人聊钢铁,张嘴就是高炉、转炉,没几个人会提烧结。
实际上,整个钢铁生产流程里,烧结是承上启下的核心工序。哪怕你高炉自动化再先进,炉况判断再精准,喂进去一堆不合格的烧结矿,照样给你玩出各种幺蛾子,让你半个月都顺不下来。
 钢铁厂带式烧结机生产现场
现在主流的烧结工艺都是带式烧结机,从年产几十万吨的小机子到年产千万吨级的超大型机子,国内都能自主设计制造了,放在二十年前想都不敢想。
问:为啥不直接把铁矿粉丢进高炉炼铁?
答:高炉炼铁靠煤气上升加热还原铁矿石,料柱的透气性直接决定了高炉能不能顺行。铁矿粉颗粒太细,空隙极小,煤气根本吹不上去,料柱也压不下来,分分钟就会悬料、结瘤,直接逼停生产。就算勉强生产,产量掉一半,能耗翻一倍,亏到你怀疑人生。
💡 行业小知识:烧结工序还能消纳钢铁厂产生的各类含铁固废,比如除尘灰、氧化铁皮、转炉污泥,省下原料成本还解决了固废填埋的问题,一举两得。
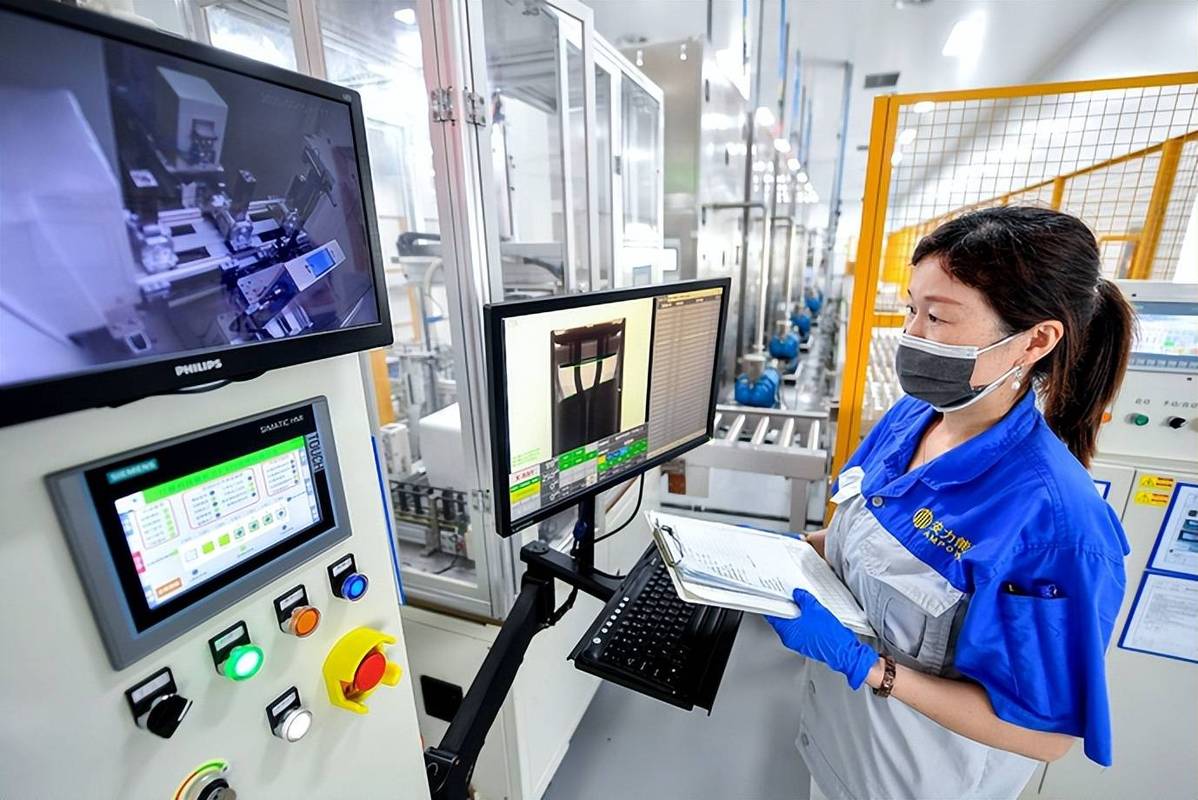
低碳烧结项目中控操作界面
厚料层烧结大家现在用的最多,简单说就是把烧结料层从原来的六七百毫米提到八九百毫米,甚至一米以上。料层厚了,蓄热效果更好,固体燃料消耗直接往下掉,烧结矿的质量还更均匀。我上个月见的一家河北民营钢企,改完之后固体燃料消耗降了7.8kg/吨,碳排放直接降了6.2%,一年算下来省了两千多万的燃料钱,这还没算环保排放达标省下的罚款和指标钱。
问:智能化改造在烧结工序用的多吗?效果怎么样?
答:现在有点规模的钢企都在上,最常见的就是自动配料和烧结终点智能控制。原来老工人靠经验看火调配料,误差大不说,换班之后参数波动也大。现在用机器学习模型实时调整水分、燃料配比和机速,烧结矿的成分稳定性能提10%以上,返矿率降2-3个点,效果确实看得见。不是说替代老工人,是把老工人的经验固化下来,稳定生产,减少波动。
❗ 敲个重点:现在烧结工序的污染物排放量占整个钢铁联合企业的六成以上,不管是脱硫脱硝还是颗粒物治理,都是环保检查的核心,很多厂因为烧结排放不达标直接限产,亏大了。
烧结行业接下来要啃的硬骨头
现在整个行业都在往低碳走,烧结还有不少问题没解决。
第一个就是低品位铁矿的高效烧结问题。最近几年进口矿价格波动大,很多钢企开始加大国内低品位铁矿的使用比例,低品位矿烧出来的烧结矿品位低、渣量高,怎么保证烧结矿的强度,不让高炉焦比上升太多,这是很多技术团队现在在攻关的课题。
第二个就是固废消纳的比例提升问题。现在很多厂最多只能加10%左右的固废进去,加太多就会影响烧结矿的质量,还会带入太多有害元素,怎么在保证质量的前提下把固废消纳比例提到20%甚至更高,既能降本又能解决环保问题,空间还很大。
不过话说回来,国内烧结技术这几十年进步真的快。我刚入行的时候,大型烧结机全靠进口,现在不管是六百平米还是七百平米的大型烧结机,国内完全能自主设计制造,技术水平已经走到世界前列了。
很多人觉得烧结就是个粗活,没什么技术含量,其实不是。从配料到布料,从点火到烧结,每一个环节的参数差一点,最终的质量差很多,这里面藏着几十年的技术积累,也藏着钢铁工业降碳的大空间。别不信,整个钢铁行业要降碳,烧结这一块能挖的潜力,比很多人想的大得多。
什么是现代钢铁工业里的烧结?
简单说,烧结就是把没法直接进高炉的粉状含铁原料,混上熔剂、固体燃料,经过高温加热让原料部分熔融,粘结成块,产出符合高炉要求的烧结矿的过程。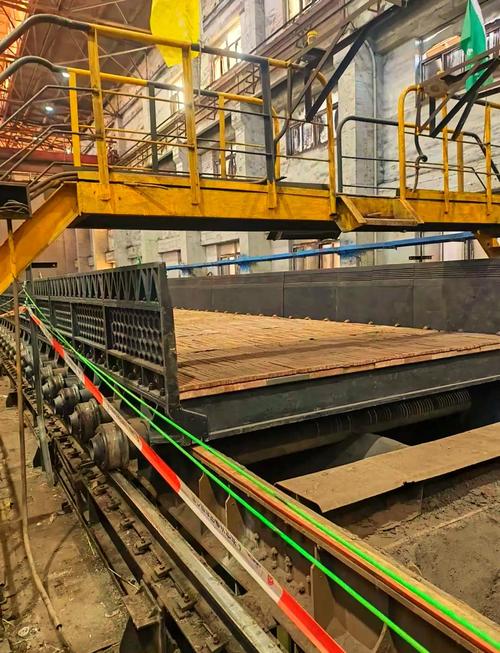 钢铁厂带式烧结机生产现场
现在主流的烧结工艺都是带式烧结机,从年产几十万吨的小机子到年产千万吨级的超大型机子,国内都能自主设计制造了,放在二十年前想都不敢想。
问:为啥不直接把铁矿粉丢进高炉炼铁?
答:高炉炼铁靠煤气上升加热还原铁矿石,料柱的透气性直接决定了高炉能不能顺行。铁矿粉颗粒太细,空隙极小,煤气根本吹不上去,料柱也压不下来,分分钟就会悬料、结瘤,直接逼停生产。就算勉强生产,产量掉一半,能耗翻一倍,亏到你怀疑人生。
💡 行业小知识:烧结工序还能消纳钢铁厂产生的各类含铁固废,比如除尘灰、氧化铁皮、转炉污泥,省下原料成本还解决了固废填埋的问题,一举两得。
双碳背景下,烧结技术的最新实践
说实话,前十年国内烧结的发展核心都是提产,最近五年,核心完全变了——一切围绕降碳、降能耗、降排放来改。 我跑过近二十家不同规模的钢企,现在做的最多的改造就是三个方向:厚料层烧结、小球烧结、烟气循环烧结。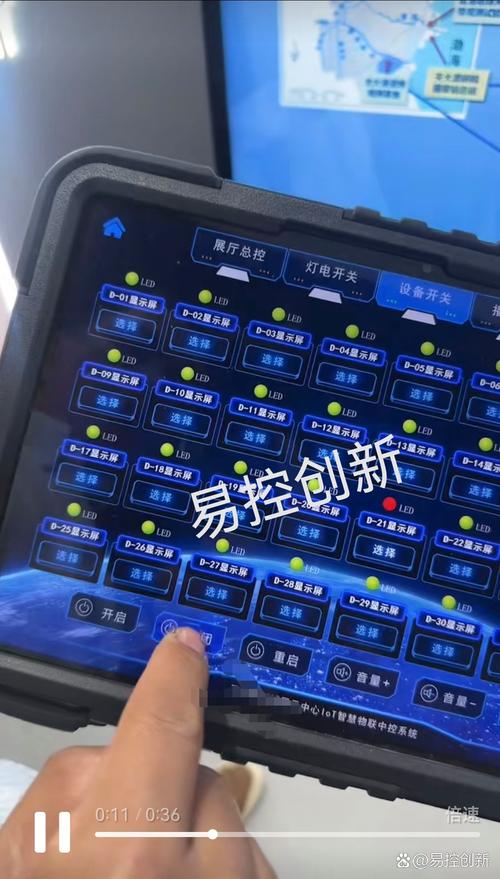 低碳烧结项目中控操作界面
厚料层烧结大家现在用的最多,简单说就是把烧结料层从原来的六七百毫米提到八九百毫米,甚至一米以上。料层厚了,蓄热效果更好,固体燃料消耗直接往下掉,烧结矿的质量还更均匀。我上个月见的一家河北民营钢企,改完之后固体燃料消耗降了7.8kg/吨,碳排放直接降了6.2%,一年算下来省了两千多万的燃料钱,这还没算环保排放达标省下的罚款和指标钱。
问:智能化改造在烧结工序用的多吗?效果怎么样?
答:现在有点规模的钢企都在上,最常见的就是自动配料和烧结终点智能控制。原来老工人靠经验看火调配料,误差大不说,换班之后参数波动也大。现在用机器学习模型实时调整水分、燃料配比和机速,烧结矿的成分稳定性能提10%以上,返矿率降2-3个点,效果确实看得见。不是说替代老工人,是把老工人的经验固化下来,稳定生产,减少波动。
❗ 敲个重点:现在烧结工序的污染物排放量占整个钢铁联合企业的六成以上,不管是脱硫脱硝还是颗粒物治理,都是环保检查的核心,很多厂因为烧结排放不达标直接限产,亏大了。
烧结行业接下来要啃的硬骨头
 烧结行业接下来要啃的硬骨头
现在整个行业都在往低碳走,烧结还有不少问题没解决。
第一个就是低品位铁矿的高效烧结问题。最近几年进口矿价格波动大,很多钢企开始加大国内低品位铁矿的使用比例,低品位矿烧出来的烧结矿品位低、渣量高,怎么保证烧结矿的强度,不让高炉焦比上升太多,这是很多技术团队现在在攻关的课题。
第二个就是固废消纳的比例提升问题。现在很多厂最多只能加10%左右的固废进去,加太多就会影响烧结矿的质量,还会带入太多有害元素,怎么在保证质量的前提下把固废消纳比例提到20%甚至更高,既能降本又能解决环保问题,空间还很大。
不过话说回来,国内烧结技术这几十年进步真的快。我刚入行的时候,大型烧结机全靠进口,现在不管是六百平米还是七百平米的大型烧结机,国内完全能自主设计制造,技术水平已经走到世界前列了。
很多人觉得烧结就是个粗活,没什么技术含量,其实不是。从配料到布料,从点火到烧结,每一个环节的参数差一点,最终的质量差很多,这里面藏着几十年的技术积累,也藏着钢铁工业降碳的大空间。别不信,整个钢铁行业要降碳,烧结这一块能挖的潜力,比很多人想的大得多。