工业加工里的测量:为什么说它是高端制造的隐形守门员
去年去东莞一家做新能源汽车电池结构件的工厂验厂,一进车间就看见厂长蹲在一台铣床边上骂。原来加工出来的壳体公差超了0.02mm,出货要被客户整批退回,几十万件的订单说废就废,追根溯源就是图省钱没装在线测量,靠线下三坐标抽测,刚好抽的那几件合格,剩下的全都歪了。
省了几十万设备钱,赔了几百万货款。亏不亏?
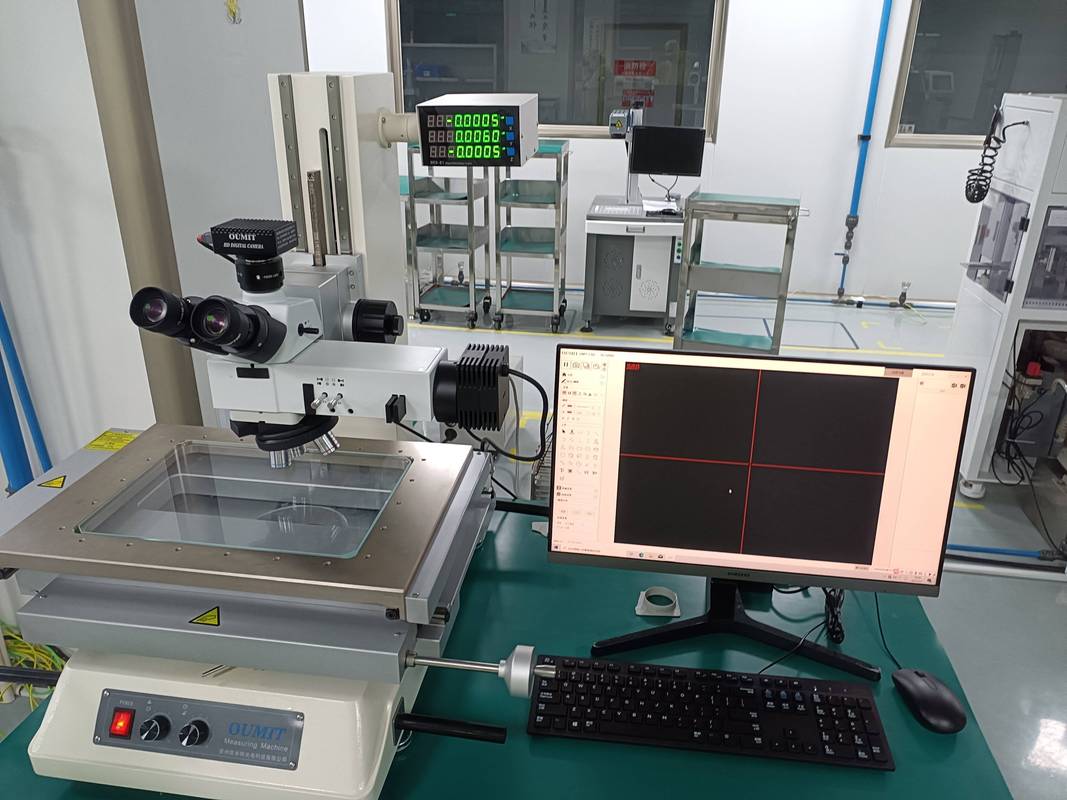
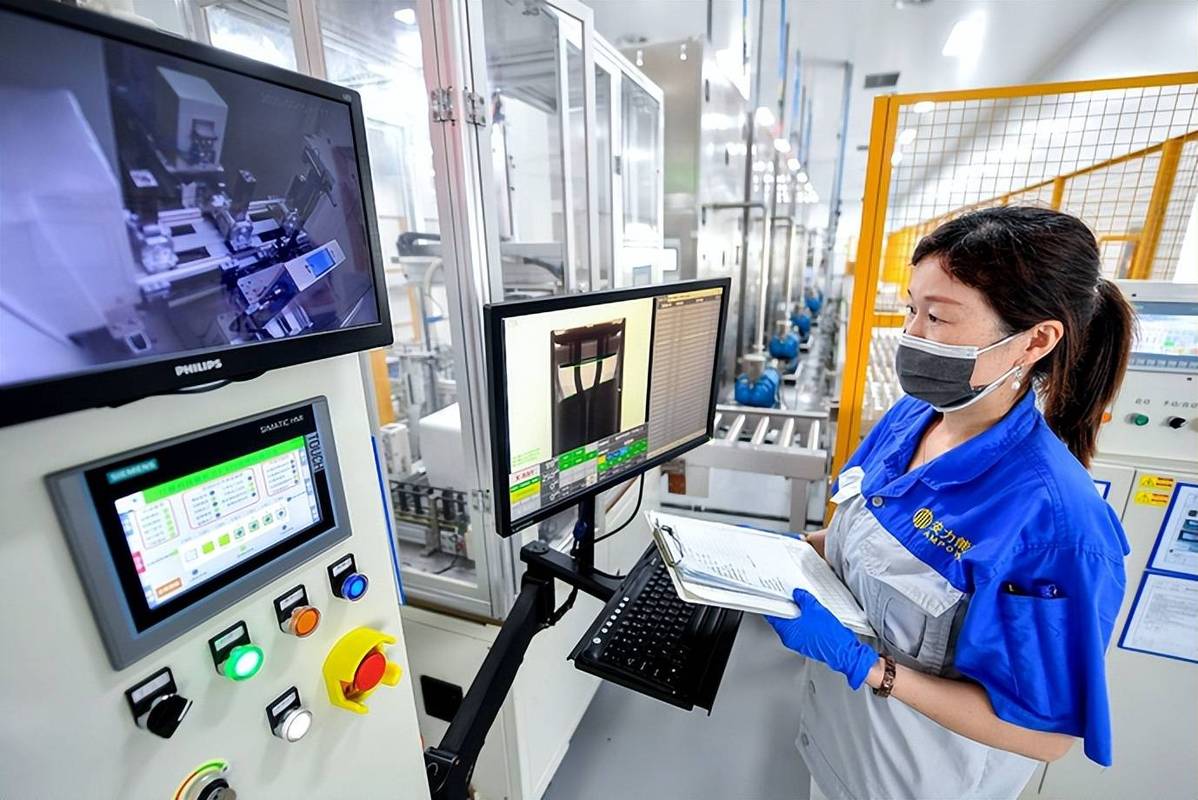
 新能源汽车电机轴在线测量现场
对了,这里刚好很多人问,插个问答:
问:我们工厂做普通机械加工,公差要求也就0.1mm,非要搞高精度测量吗?
答:那倒没必要硬上高端设备,但你要接下游大牌主机厂的订单,人家现在都要求每一件的测量数据可追溯,抽测的手写报告人家根本不认。去年我接触一个做挖掘机销轴的工厂,原来一直靠百分表抽测,去年徐工招标要求每件上传全尺寸测量数据,直接花了二十多万上了在线视觉测量,才拿到入场券。说白了,测量能力就是现在制造业的接单门槛,你没有,连门都进不去。
不过话说回来,现在测量技术迭代太快,很多人跟不上,2024年工业圈主流的测量玩法早就不是离线抽测那一套了。
机床上的在位测量探头安装场景
同样插一个大家问得最多的问题:
问:加了在线或者在位测量,会不会拖慢加工节奏?本来机床一分钟出一件,测一件要半分钟,产能不就降了?
答:这个担心太正常了,早期的测量设备确实慢,一个零件测一遍要好几分钟,放在机床上等确实耽误事。但这两年技术进步太大了,现在主流的触发式测量探头,每秒可以触发上百次测量,扫描式的速度更快,普通零件几十秒就搞定,而且你省了线下拆运、装夹、测量的时间,省了废件返工的时间,算总账产能反而升了。我之前对接过一个做手机中框的工厂,原来线下全检,每十件要花一个小时,现在加工的时候顺便完成测量,总耗时反而少了15%,这就是效率提升。
当然了,现在很多工厂买测量设备,容易踩坑,我整理了几个常见的坑,给大家提个醒。
选工业测量方案别踩这些坑
✅ 第一个坑:过度追求高精度。明明你的产品只需要5微米的精度,非要买1微米精度的设备,多花两三倍的钱不说,高精度设备对环境要求特别苛刻,车间温度波动一度,地面震一下,数据就飘了,日常维护能累死,完全没必要。
💡 适合你的精度就是最好的。
❗ 第二个坑:不提前对接系统。很多工厂买了测量设备,才发现数据接口不兼容,导不到自己工厂的MES、ERP系统里,还要人工抄数据录进去,反而增加了工作量,白花了钱。买之前一定要让厂商对接好你的系统,能自动上传数据再签单。
❗ 第三个坑:忘了定期校准。很多工厂买了测量设备,装上就用,一两年不校准,探头磨了,光源老化了,偏差越来越大都不知道,等出了批量质量问题,再回头找原因,才发现测量设备偏了,这时候已经亏大了。高精度测量设备至少半年校准一次,普通的也要一年一次,别省这个校准的钱。
说实话,现在大家都在说高端制造卡脖子,很多人想到的是机床、是芯片、是材料,很少有人提测量,其实测量才是高端制造的第一道门,也是最后一道门。你做出来的零件,连准都测不准,还谈什么性能?
这两年国产测量传感器起来了,原来进口的要几十万,现在国产的十几万就能拿下,很多中小工厂也用得起了,别再抱着“测量就是挑废品”的老思路了,早点升级,早点拿到进高端市场的门票。对吧?
别拿测量不当核心竞争力
现在很多工厂老板的思路还停留在:买机床是赚钱的,买测量设备是花钱的。上千万的进口五轴机床眼都不眨就签了,几十万的测量设备抠来抠去砍价,总觉得测量就是事后挑废品,不产生直接价值。 这种思路放在十年前做低端加工可能没问题,现在做高端制造,根本走不通。 现在新能源、半导体、航空航天这些领域的零件,公差要求都是微米级,新能源汽车驱动电机的转轴,公差要求控制在2微米以内,什么概念?一根头发丝直径大概80微米,2微米就是头发丝的四十分之一。你把加工好的零件拆下来,搬到恒温实验室,拆下来的过程应力就释放了,环境温度变个一度,热胀冷缩都不止2微米,测出来的数据本身就是错的。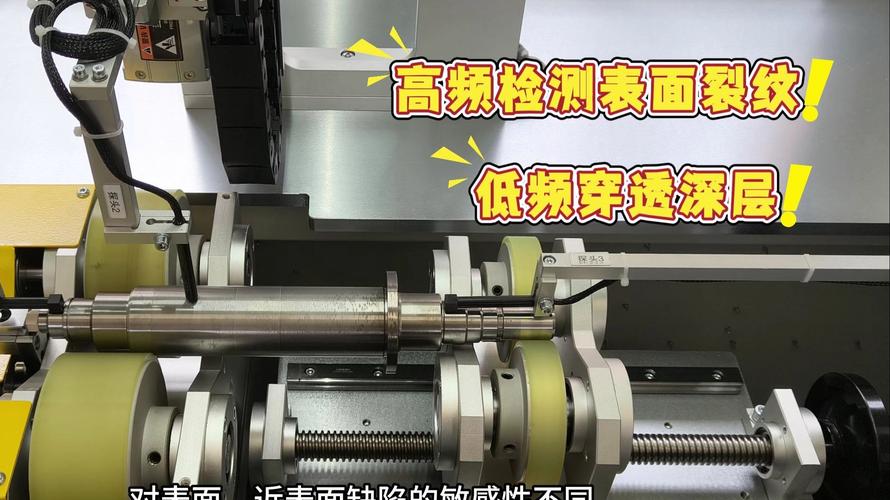 新能源汽车电机轴在线测量现场
对了,这里刚好很多人问,插个问答:
问:我们工厂做普通机械加工,公差要求也就0.1mm,非要搞高精度测量吗?
答:那倒没必要硬上高端设备,但你要接下游大牌主机厂的订单,人家现在都要求每一件的测量数据可追溯,抽测的手写报告人家根本不认。去年我接触一个做挖掘机销轴的工厂,原来一直靠百分表抽测,去年徐工招标要求每件上传全尺寸测量数据,直接花了二十多万上了在线视觉测量,才拿到入场券。说白了,测量能力就是现在制造业的接单门槛,你没有,连门都进不去。
不过话说回来,现在测量技术迭代太快,很多人跟不上,2024年工业圈主流的测量玩法早就不是离线抽测那一套了。
2024年工业测量的几个新实践
第一个就是在位测量,现在新出的中高档机床,基本都留了在位测量探头的接口,加工完零件不用拆下来,直接用探头扫一遍,所有尺寸都出来,不合格当场补一刀修整,合格直接下一件。废件率直接降八成不是吹的,我上个月看深圳一家做半导体封装底座的工厂,原来废件率12%,上了在位测量之后,直接降到1.2%,你算算一年省出来的材料和工时,不到一年就收回设备钱了。 第二个是结构光三维测量,原来测复杂曲面,比如航空发动机的涡轮叶片,要测上百个型面参数,用三坐标测一个要好几个小时,现在用结构光扫一下,十几秒,全尺寸数据就出来了,批量检测也能扛得住。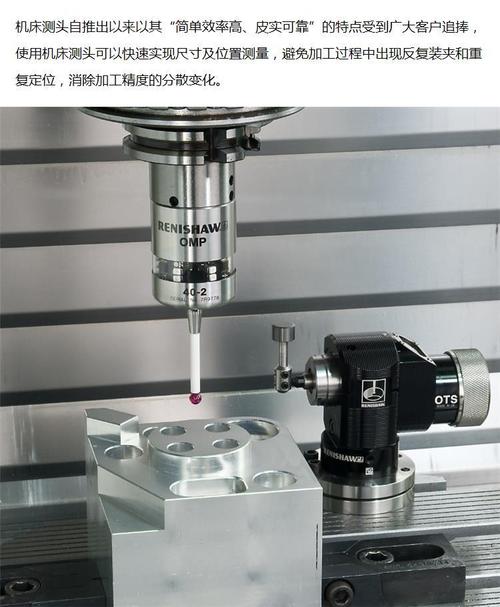 机床上的在位测量探头安装场景
同样插一个大家问得最多的问题:
问:加了在线或者在位测量,会不会拖慢加工节奏?本来机床一分钟出一件,测一件要半分钟,产能不就降了?
答:这个担心太正常了,早期的测量设备确实慢,一个零件测一遍要好几分钟,放在机床上等确实耽误事。但这两年技术进步太大了,现在主流的触发式测量探头,每秒可以触发上百次测量,扫描式的速度更快,普通零件几十秒就搞定,而且你省了线下拆运、装夹、测量的时间,省了废件返工的时间,算总账产能反而升了。我之前对接过一个做手机中框的工厂,原来线下全检,每十件要花一个小时,现在加工的时候顺便完成测量,总耗时反而少了15%,这就是效率提升。
当然了,现在很多工厂买测量设备,容易踩坑,我整理了几个常见的坑,给大家提个醒。
选工业测量方案别踩这些坑
 选工业测量方案别踩这些坑
✅ 第一个坑:过度追求高精度。明明你的产品只需要5微米的精度,非要买1微米精度的设备,多花两三倍的钱不说,高精度设备对环境要求特别苛刻,车间温度波动一度,地面震一下,数据就飘了,日常维护能累死,完全没必要。
💡 适合你的精度就是最好的。
❗ 第二个坑:不提前对接系统。很多工厂买了测量设备,才发现数据接口不兼容,导不到自己工厂的MES、ERP系统里,还要人工抄数据录进去,反而增加了工作量,白花了钱。买之前一定要让厂商对接好你的系统,能自动上传数据再签单。
❗ 第三个坑:忘了定期校准。很多工厂买了测量设备,装上就用,一两年不校准,探头磨了,光源老化了,偏差越来越大都不知道,等出了批量质量问题,再回头找原因,才发现测量设备偏了,这时候已经亏大了。高精度测量设备至少半年校准一次,普通的也要一年一次,别省这个校准的钱。
说实话,现在大家都在说高端制造卡脖子,很多人想到的是机床、是芯片、是材料,很少有人提测量,其实测量才是高端制造的第一道门,也是最后一道门。你做出来的零件,连准都测不准,还谈什么性能?
这两年国产测量传感器起来了,原来进口的要几十万,现在国产的十几万就能拿下,很多中小工厂也用得起了,别再抱着“测量就是挑废品”的老思路了,早点升级,早点拿到进高端市场的门票。对吧?