挤压成型:工业制造里的老手艺新革命
上个月跑了佛山三家头部铝型材厂,跟着车间主任蹲了五天挤压生产线,袜子都磨破两双。出来最大的感受是——我们都低估了挤压这门手艺。
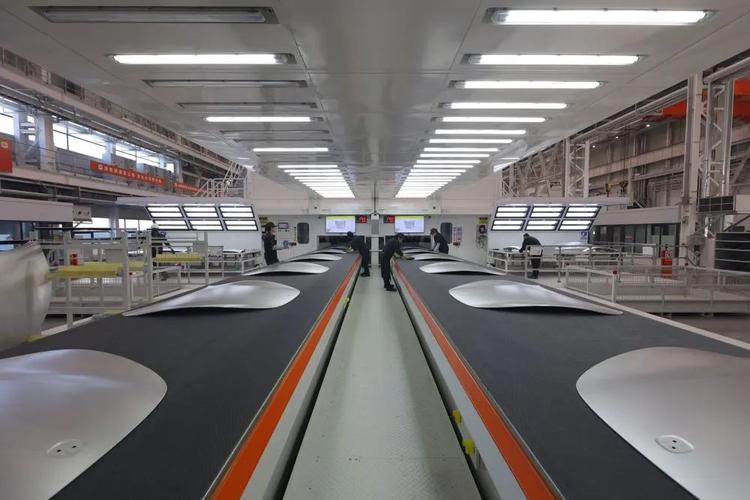
 新能源汽车底盘一体化挤压铝型材工件
问:挤压铝的强度真的能满足车身安全要求吗?
答:说实话,只要工艺参数调对,挤压出来的铝型材强度比焊接拼接件高30%都不止。去年我接触过一个给商用车做驾驶室支架的工厂,挤压出来的件,侧翻冲击测试一次性过,换焊接件倒测了三次才合格。当然前提是你选对铝棒牌号,控制好挤压温度和速度,差一点效果都天差地别。
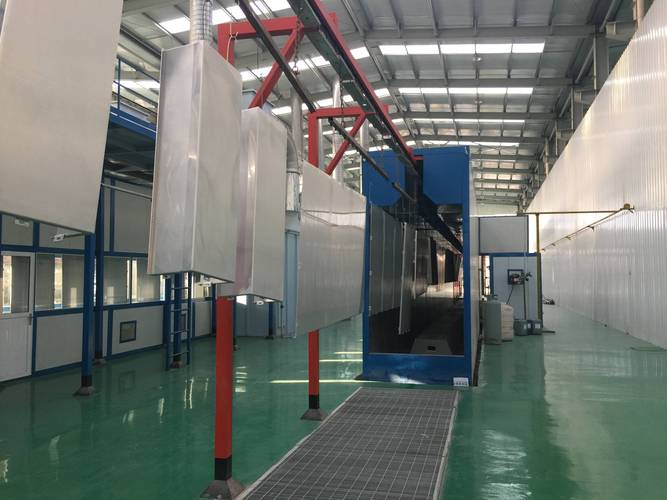
工业数控铝挤压生产线出料工位
问:做小批量定制挤压件,成本是不是特别高?
答:真不一定。现在很多厂都开放了小批量定制挤压模具,模具费比起前些年降了快一半,只要你不是做几米长的超大件,万把块就能开模,打样个几十根完全能接受,很多做新能源创业的小团队,都是这么干的。
不过话说回来,小批量定制一定要提前跟工厂说清楚你的公差要求,别等出了货才说不对,改模的钱比开模还贵。
干挤压生产,这几个坑千万别踩
💡 第一个坑:贪便宜买差模具。
挤压模具是吃饭的家伙,我见过太多小厂为了省几万块,用劣质模具钢,挤个几百根就变形,出料歪歪扭扭,毛边满天飞,修模修到工人罢工,最后算下来,成本比用好模具还高两倍。✅ 正规工厂都是用进口H13模具钢,虽然贵一倍,寿命能到三千吨料以上,摊到每根型材上真不贵。
❗ 第二个坑:乱调挤压比。
挤压比选错,直接整批报废。挤压比太小,型材致密度不够,强度根本不达标,挤压比太大,挤不动,费电费模具还容易爆模。我去年见过一个老板,为了省电费故意调低挤压比,结果整批100多吨门窗型材,拉去工地检测强度不合格,全拉回来回炉,亏了一百八十多万,找我喝酒的时候话都说不利索。
第三个坑:不重视模具保养。
挤完料不清理,残料留在模腔里,下次再挤就是废品,每次挤完都要清模,定期氮化处理,能延长差不多一倍寿命,这点懒偷不得。
干工业这么久,我一直觉得,挤压是个闷声发大财的行业。它不像冲压焊接那样天天被人挂在嘴边,但是大到飞机火箭,小到你家阳台的门窗,手机的边框,都离不开它。
现在新能源带火了一体化挤压,这门几十年的老手艺,又活过来了。
多跑新工厂看看,你会发现,老手艺的新玩法,比你想的多得多。
为什么新能源圈突然疯抢挤压大件?
你去随便翻几家新势力车企的新车参数,一体化挤压铝车架已经不是什么稀罕玩意。 之前传统车企做车身结构,都是一块一块冲压然后拼焊,几十上百个焊缝,不仅重,还容易留应力死角。挤压不一样,一整块铝锭从进料口进去,一顿压力挤出来,就是一整根好几米长的结构件,没有拼接。 减重能做到20%以上,强度不降反升。对于抠每一公斤重量的新能源车型来说,这简直是送分题。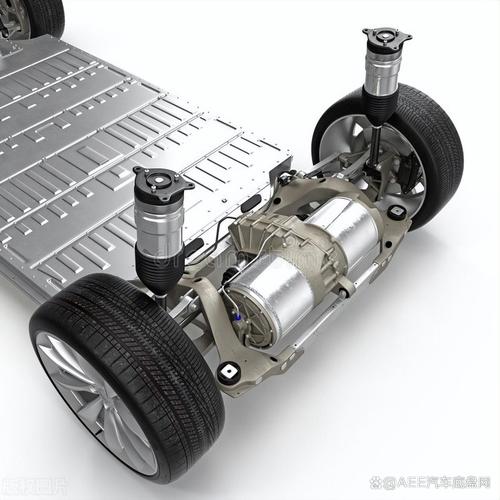 新能源汽车底盘一体化挤压铝型材工件
问:挤压铝的强度真的能满足车身安全要求吗?
答:说实话,只要工艺参数调对,挤压出来的铝型材强度比焊接拼接件高30%都不止。去年我接触过一个给商用车做驾驶室支架的工厂,挤压出来的件,侧翻冲击测试一次性过,换焊接件倒测了三次才合格。当然前提是你选对铝棒牌号,控制好挤压温度和速度,差一点效果都天差地别。
现在的挤压工艺,早就不是老师傅印象里的粗活
十年前去挤压车间,温度五十度,师傅光着膀子摸出料口看温度,凭手感调速度。现在呢?全数控闭环控制,出料口温度误差能控在±3度以内,公差能做到0.05毫米以内,做精密零件都够用。 不光铝,现在铜铝复合挤压、镁合金挤压、甚至碳纤维复合材料挤压都已经规模化了。你手机里的散热片,电动车电池包的母线排,很多都是复合挤压做出来的,比拼接的导电好还结实。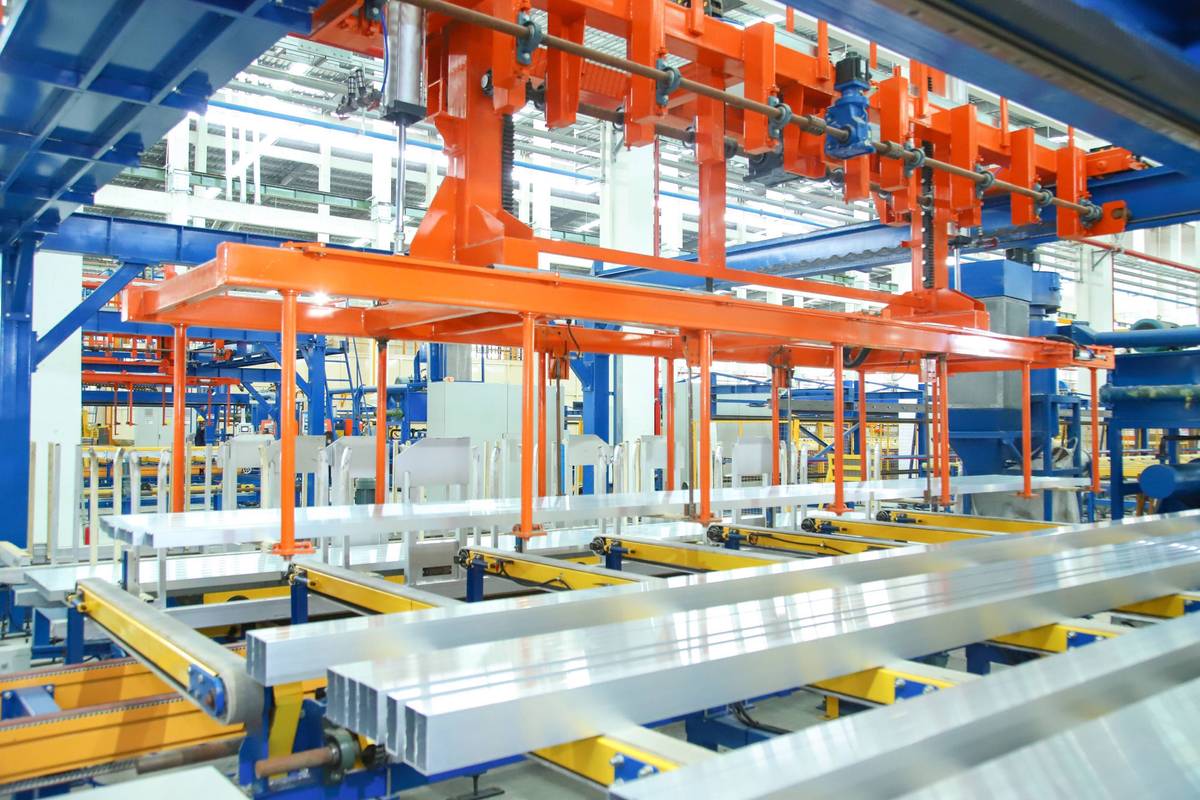 工业数控铝挤压生产线出料工位
问:做小批量定制挤压件,成本是不是特别高?
答:真不一定。现在很多厂都开放了小批量定制挤压模具,模具费比起前些年降了快一半,只要你不是做几米长的超大件,万把块就能开模,打样个几十根完全能接受,很多做新能源创业的小团队,都是这么干的。
不过话说回来,小批量定制一定要提前跟工厂说清楚你的公差要求,别等出了货才说不对,改模的钱比开模还贵。
干挤压生产,这几个坑千万别踩
 干挤压生产,这几个坑千万别踩
💡 第一个坑:贪便宜买差模具。
挤压模具是吃饭的家伙,我见过太多小厂为了省几万块,用劣质模具钢,挤个几百根就变形,出料歪歪扭扭,毛边满天飞,修模修到工人罢工,最后算下来,成本比用好模具还高两倍。✅ 正规工厂都是用进口H13模具钢,虽然贵一倍,寿命能到三千吨料以上,摊到每根型材上真不贵。
❗ 第二个坑:乱调挤压比。
挤压比选错,直接整批报废。挤压比太小,型材致密度不够,强度根本不达标,挤压比太大,挤不动,费电费模具还容易爆模。我去年见过一个老板,为了省电费故意调低挤压比,结果整批100多吨门窗型材,拉去工地检测强度不合格,全拉回来回炉,亏了一百八十多万,找我喝酒的时候话都说不利索。
第三个坑:不重视模具保养。
挤完料不清理,残料留在模腔里,下次再挤就是废品,每次挤完都要清模,定期氮化处理,能延长差不多一倍寿命,这点懒偷不得。
干工业这么久,我一直觉得,挤压是个闷声发大财的行业。它不像冲压焊接那样天天被人挂在嘴边,但是大到飞机火箭,小到你家阳台的门窗,手机的边框,都离不开它。
现在新能源带火了一体化挤压,这门几十年的老手艺,又活过来了。
多跑新工厂看看,你会发现,老手艺的新玩法,比你想的多得多。