喷涂转型避坑:从手工到自动化的工业实践指南
上周去东莞那家做汽车内饰件的工厂看现场,厂长拉着我吐槽,花三百万上的自动化喷涂线,良率比原来手工喷还低五个点。
车间里一股子新设备的铁味,站在线尾看了半小时,问题一眼就看出来了。前处理没做干净。就这么简单。
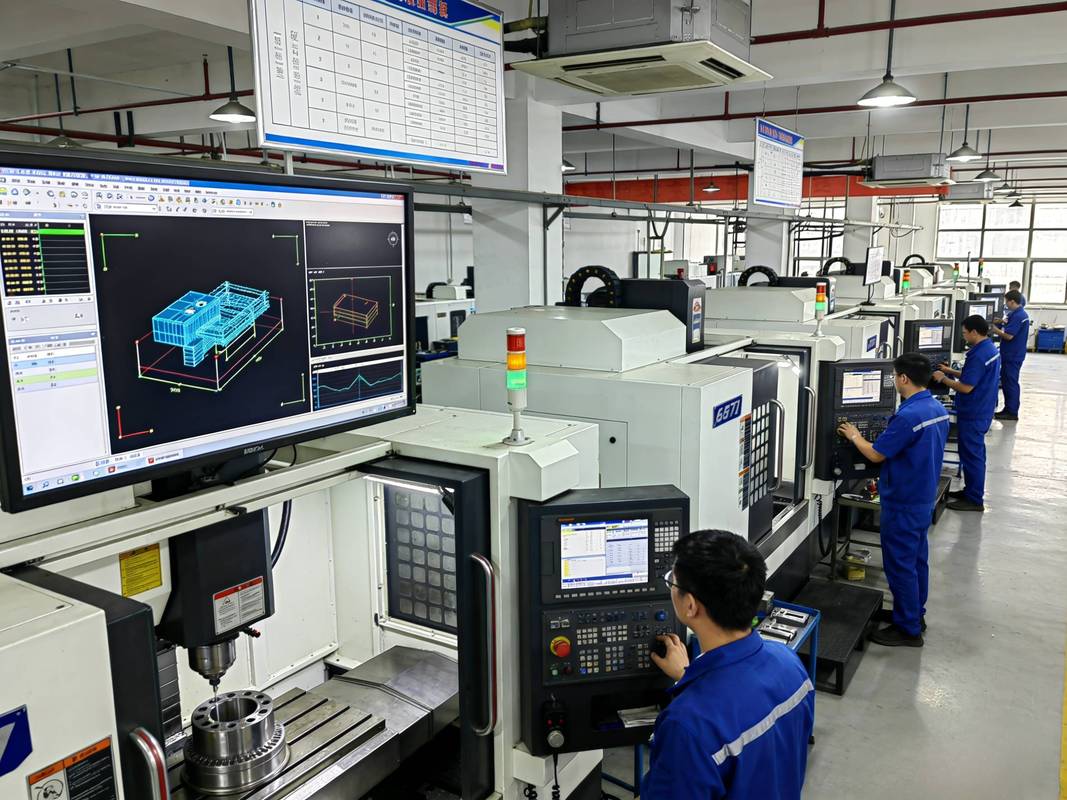
 工业自动化喷涂线前处理作业现场
问:我们厂现在做定制家具工件,多品种小批量,转自动化喷涂真的划算吗?
答:算一笔实在账,现在国内大部分地区,成熟的手工喷涂师傅月工资开到8000-12000,还留不住人。就算自动化喷涂刚上的时候良率降2个点,一年下来省的人工成本,两三年就能收回设备成本。但别盲目跟风上六轴机器人,大部分平面、简单旋转体工件,用往复喷涂机就够,换款调参十分钟就能搞定,价格只有机器人的三分之一,性价比高太多。
工业水性静电喷涂设备作业场景
问:我们厂现有旧喷涂房,改水性漆喷涂要全拆重建吗?成本大概要多少?
答:绝大多数情况不用全拆。只要原来的水帘结构没问题,只需要换针对水性漆的过滤棉,加一套活性炭吸附催化燃烧装置,再调整排风速度就够了,改造费用只有新建喷涂房的三分之一左右。现在大部分省市都有环保改造补贴,拿完补贴自己承担的部分其实没多少,别听工程方忽悠你全拆重建。
喷涂良率提不上去,最容易忽略的几个细节
不管是手工还是自动化喷涂,良率上不去,很多时候真不是设备的问题,就是细节没做到位。我整理了几个最常见的坑:
💡 气压稳定
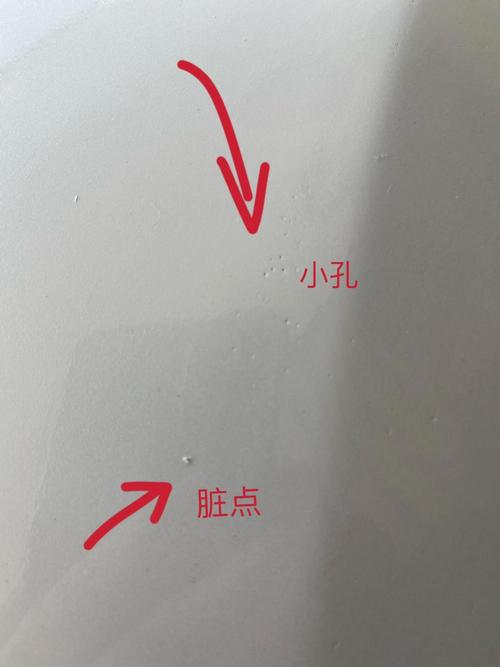
很多工厂的气管铺了好多年,工位离空压机远,压降能到0.2MPa以上,显示表上的气压是对的,实际喷枪出口气压根本不够,直接就出针孔、露底。花几百块装个末端稳压阀就能解决,这点钱别省。
✅ 油漆恒温
冬天厂房温度低,油漆黏度飙升,不加热直接开喷,十喷九流挂。尤其是水性漆,对温度更敏感,给油漆调温缸加个加热棒,稳定在20-25度,良率直接能涨三五个点。
❗ 静电接地
做静电喷涂,很多工人图快,挂工件的时候不接好地线,要么就是挂具上沾了旧漆不清理,接地电阻直接超标,上漆率能掉30%,既浪费油漆又出废件。规定每周清理一次挂具,每次挂工件检查接地,没那么难。
✅ 喷枪距离
很多从手工转自动化的师傅,习惯了手工喷10-15cm的距离,自动化喷枪因为雾化方式不一样,一般要调到20-25cm才对,太近直接积漆流挂,太远雾化不好出桔皮。
我跑过近百家做喷涂的工厂,发现赚钱的厂都不是那种盲目追新的。你做小批量定制,把手工喷涂的细节做好,比硬上自动化亏一堆钱强。你要扩量降本,就把前处理、工艺参数这些基础打牢,再上设备,转型成功率能翻一倍。
喷涂这行,玩的就是细活,急不来。
为什么九成工厂的自动化喷涂转型都踩了同一个坑
原来手工喷涂,师傅们手调范围大,工件表面带点油污、留一点氧化层,喷的时候稍微加厚一层漆,就能盖住。良率差个两三个点,没人当回事。 现在上自动化喷涂,参数都是锁死的,漆层厚度精度控制在微米级,一点杂质都会导致整批出问题。最常见的就是掉漆、麻点、色差,一批下去大半废件,老板心态直接炸。 很多人买设备的时候,销售只给你看样件喷涂效果,绝口不提前处理的要求。你真搬回工厂,自己的工件上去,就完全不是那么回事。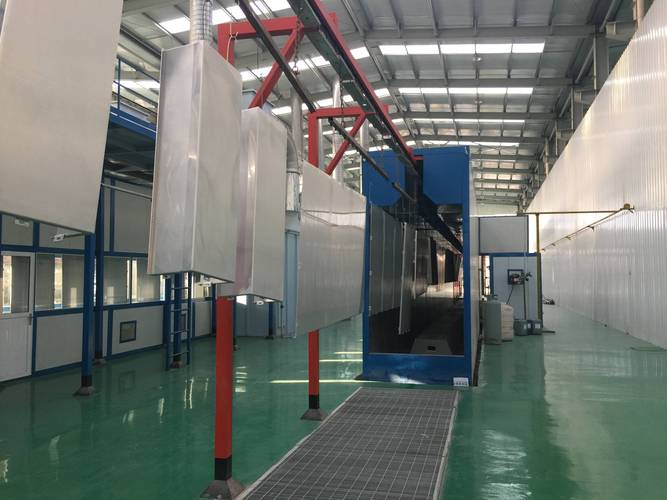 工业自动化喷涂线前处理作业现场
问:我们厂现在做定制家具工件,多品种小批量,转自动化喷涂真的划算吗?
答:算一笔实在账,现在国内大部分地区,成熟的手工喷涂师傅月工资开到8000-12000,还留不住人。就算自动化喷涂刚上的时候良率降2个点,一年下来省的人工成本,两三年就能收回设备成本。但别盲目跟风上六轴机器人,大部分平面、简单旋转体工件,用往复喷涂机就够,换款调参十分钟就能搞定,价格只有机器人的三分之一,性价比高太多。
合规要求下,当前主流喷涂工艺的落地选择
现在环保查的越来越严,VOC排放卡的死,很多原来做溶剂型喷涂的工厂都在慌,不知道改什么好。 说实话,现在成熟可落地的工艺路线就三条,没人给你吹那种花里胡哨的概念。 第一条就是水性漆喷涂,技术最成熟,改造难度最低,VOC排放能直接达标,现在只要调整好喷涂风压和漆膜粘度,良率不比溶剂漆低,很多家电、汽车配件厂都全换了。 第二条就是粉末喷涂,适合金属工件,零VOC,涂料能回收,上漆率高,就是换色麻烦,适合大批量单一品种的工件,比如铝合金门窗、健身器材,现在用的也多。 第三条就是UV固化喷涂,固化快,漆膜硬度高,适合平面板材、3C产品外壳,就是设备成本高点,小工厂没必要碰。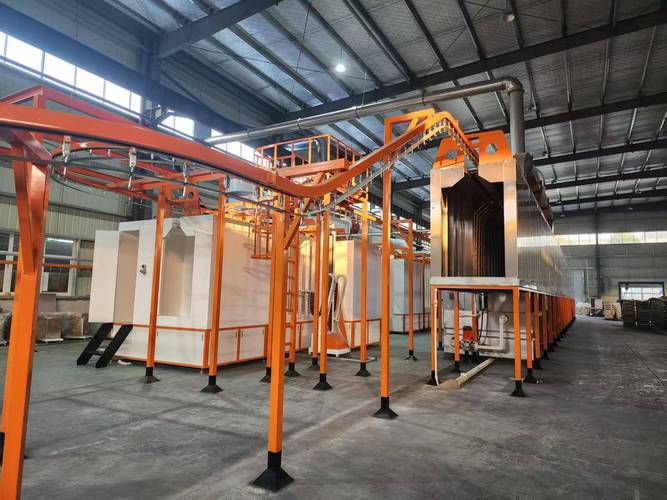 工业水性静电喷涂设备作业场景
问:我们厂现有旧喷涂房,改水性漆喷涂要全拆重建吗?成本大概要多少?
答:绝大多数情况不用全拆。只要原来的水帘结构没问题,只需要换针对水性漆的过滤棉,加一套活性炭吸附催化燃烧装置,再调整排风速度就够了,改造费用只有新建喷涂房的三分之一左右。现在大部分省市都有环保改造补贴,拿完补贴自己承担的部分其实没多少,别听工程方忽悠你全拆重建。
喷涂良率提不上去,最容易忽略的几个细节
 喷涂良率提不上去,最容易忽略的几个细节
不管是手工还是自动化喷涂,良率上不去,很多时候真不是设备的问题,就是细节没做到位。我整理了几个最常见的坑:
💡 气压稳定
很多工厂的气管铺了好多年,工位离空压机远,压降能到0.2MPa以上,显示表上的气压是对的,实际喷枪出口气压根本不够,直接就出针孔、露底。花几百块装个末端稳压阀就能解决,这点钱别省。
✅ 油漆恒温
冬天厂房温度低,油漆黏度飙升,不加热直接开喷,十喷九流挂。尤其是水性漆,对温度更敏感,给油漆调温缸加个加热棒,稳定在20-25度,良率直接能涨三五个点。
❗ 静电接地
做静电喷涂,很多工人图快,挂工件的时候不接好地线,要么就是挂具上沾了旧漆不清理,接地电阻直接超标,上漆率能掉30%,既浪费油漆又出废件。规定每周清理一次挂具,每次挂工件检查接地,没那么难。
✅ 喷枪距离
很多从手工转自动化的师傅,习惯了手工喷10-15cm的距离,自动化喷枪因为雾化方式不一样,一般要调到20-25cm才对,太近直接积漆流挂,太远雾化不好出桔皮。
我跑过近百家做喷涂的工厂,发现赚钱的厂都不是那种盲目追新的。你做小批量定制,把手工喷涂的细节做好,比硬上自动化亏一堆钱强。你要扩量降本,就把前处理、工艺参数这些基础打牢,再上设备,转型成功率能翻一倍。
喷涂这行,玩的就是细活,急不来。