拉拔工艺:被高端制造低估的精密成型核心技术
很多刚入行金属加工的新人,听到拉拔第一反应都是:不就是把粗金属硬拉成细件吗?有什么难的。
说实话,真没那么简单。
拉拔作为一种历史超过百年的金属塑性成型工艺,至今都是很多高端零部件生产绕不开的选择,小到牙科正畸用的钢丝,大到建筑用的预应力钢筋,全是拉拔做出来的。
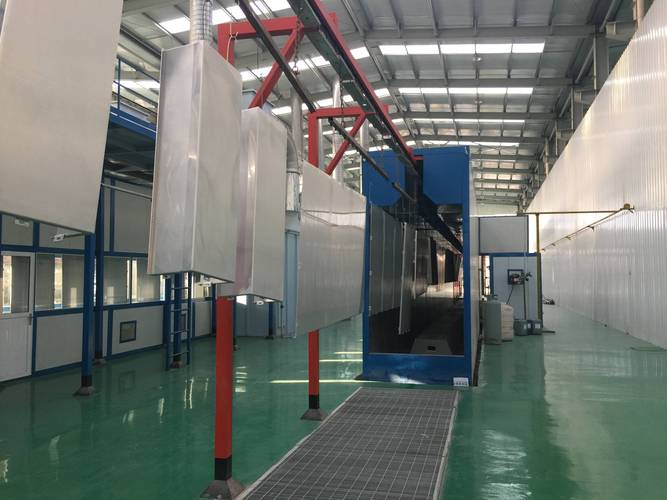
 工业冷拉钢筋拉拔生产线现场图
精密无氧铜管拉拔成品工件图
问:拉拔做出来的管材和无缝钢管比,优势在哪?
答:那优势可太大了。拉拔出来的无缝精密铜管,壁厚偏差能控制在0.05毫米以内,表面粗糙度能到Ra0.8,用来做空调换热管,换热效率比普通轧制管高10%以上。还有汽车的高压油管,拉拔出来的精度高,耐高压性能好,不容易漏,现在大部分乘用车的油管都是拉拔工艺做的。
拉拔生产最容易踩的几个坑,老手也容易犯
干拉拔这行,细节错一点,整批货废了都是常事。我接触过不少小厂,为了省成本踩坑,最后亏得比省的多得多。
说几个最常见的:
1. 单次拉拔变形率过高
很多厂为了省工序,一次拉拔就把直径从20毫米拉到8毫米,变形率超过了材料的承受极限,要么拉到一半断料,要么成品残余应力严重放一段时间就弯了,直接报废。一般来说,低碳钢单次拉拔变形率最好别超过25%,硬一些的不锈钢、合金钢别超过20%,分多次拉拔比省一两道工序划算多了。
2. 润滑不到位
别以为拉拔随便抹点油就行。不同材料要用不同的润滑剂,拉拔铜材你用钢材的润滑油,表面会拉伤,出麻点,整批货都废。现在高端拉拔都用磷化皂化处理,或者直接用聚合物干膜润滑,拉拔阻力小,模具寿命长,成品表面还光洁。
3. 拉拔前退火不均匀
❗ 这个是最常见的坑,很多小厂退火的时候,堆在一起烧,温度不均匀,有的地方硬度高有的地方低,拉拔的时候硬的地方断,软的地方尺寸超,根本没法用。拉拔前的退火一定要保证坯料整体温度均匀,硬度差控制在HRC5以内,不然别开工。
不过话说回来,拉拔这个工艺,不管技术怎么更新,核心还是经验。哪怕是做了二十年的老师傅,换一种新材料拉拔,也得反复调个两三次才能摸准参数,一点懒都偷不了。
现在行业都在炒增材制造、智能制造这些新概念,很少有人提拉拔这种传统工艺,可你真去高端制造车间转一圈就知道,没有拉拔,很多高端零件根本造不出来。这就是工业的魅力,老技术只要持续更新,永远不会过时。
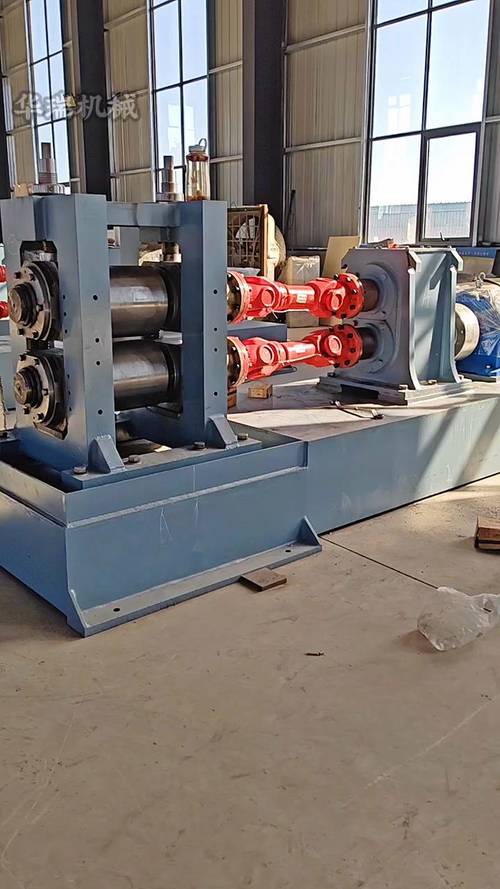 工业冷拉钢筋拉拔生产线现场图
别混淆:拉拔和轧制、挤压真不是一回事
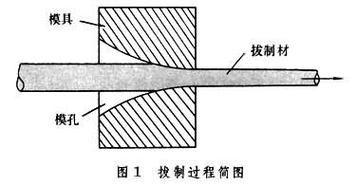
很多人刚接触会把几种变形工艺搞混,这里捋清楚。拉拔的核心是拉力带动金属坯料穿过带锥度的模孔,依靠模孔缩小截面,得到符合尺寸要求的成品,不管是线材、棒材还是管材,都能做,精度能控制在0.01毫米以内,这是很多其他工艺做不到的。 问:拉拔和轧制到底有啥区别?不都是改变金属形状吗? 答:这个问题问得太戳点了,不少干了三五年的工人都分不清楚。轧制是靠轧辊挤压缩小截面,大多用来做板材、大尺寸型材,拉拔是靠拽,从模孔里拉过去,成品截面更均匀,尺寸精度更高,尤其是小直径的细钢丝、小口径精密铜管,轧制根本做不到这么高的一致性。而且拉拔还能做异型材,比如汽车玻璃用的不规则密封条钢芯,一次拉拔成型,比后续切割省太多成本。 按加工温度分,拉拔还分冷拉拔和热拉拔。冷拉拔就是室温下做,尺寸精度高、表面光洁,大部分民用、工业精密件都是冷拉拔。热拉拔是针对大尺寸、变形抗力大的坯料,先加热再拉拔,适合做粗的钛合金棒料这类大件。现在的拉拔工艺,早就不是你印象中的脏累差了
我十年前跑长三角的拉拔工厂,车间满地油污,工人戴着手套拽料,一天下来一身黑。现在去新建的高端拉拔车间看看,完全变了样。 最明显的几个更新,说出来你可能都惊讶: ✅ 辅助拉拔新技术已经落地了:超声波辅助拉拔,加工的时候给模具加高频振动,能降30%以上的拉拔力,模具磨损少了,成品表面质量还能提一个档次,现在不少做不锈钢精密导丝的厂都在用。 ✅ 模具技术迭代太快:原来拉拔模都是普通硬质合金,拉几千根就得修模,现在用PCD金刚石涂层模,拉拔细钢丝的寿命能翻十几倍,尺寸稳定性还好,省去频繁换模调机的时间,产能直接提了20%都不止。 ✅ 全流程自动化在线检测:拉拔过程中每米都测尺寸,有偏差自动调模,不用工人每隔半小时抽检一次,废品率降了一半都多。 现在拉拔的应用早就往高端领域走了。新能源汽车锂电池的极柱、光伏硅片切割用的金刚线芯、医疗器械介入手术用的不锈钢导丝,全是高精度拉拔做出来的。没有拉拔,这些高端产品根本造不出来。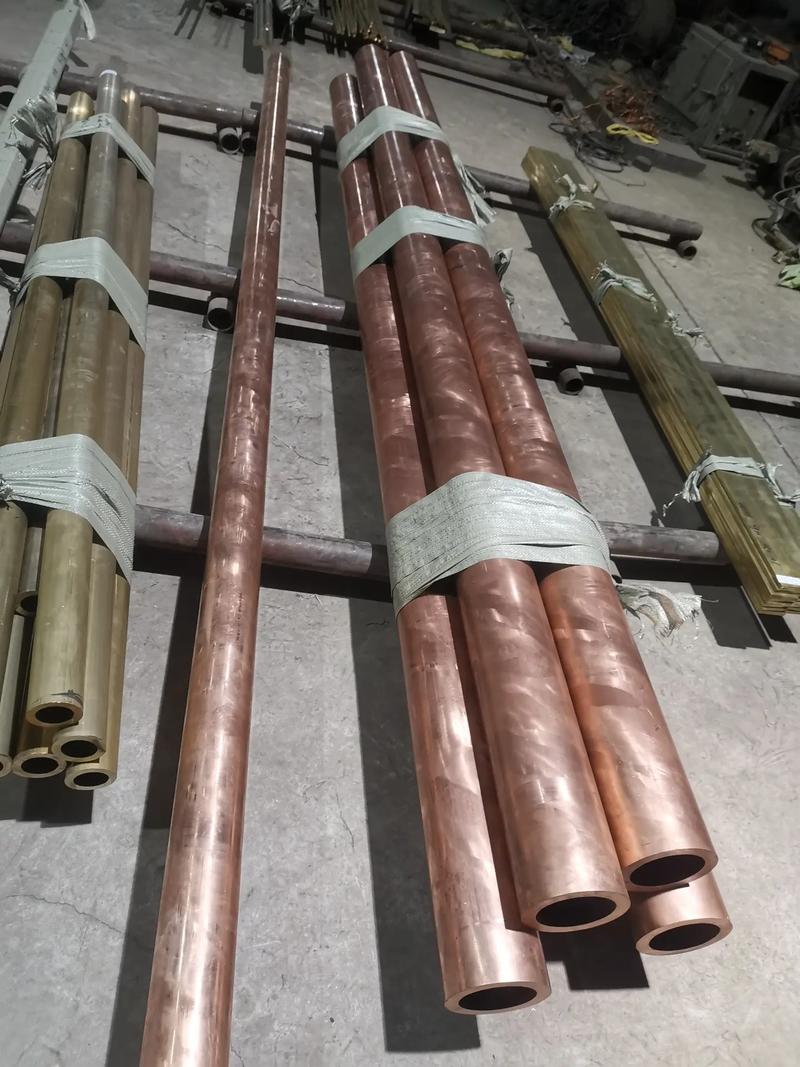 精密无氧铜管拉拔成品工件图
问:拉拔做出来的管材和无缝钢管比,优势在哪?
答:那优势可太大了。拉拔出来的无缝精密铜管,壁厚偏差能控制在0.05毫米以内,表面粗糙度能到Ra0.8,用来做空调换热管,换热效率比普通轧制管高10%以上。还有汽车的高压油管,拉拔出来的精度高,耐高压性能好,不容易漏,现在大部分乘用车的油管都是拉拔工艺做的。
拉拔生产最容易踩的几个坑,老手也容易犯
 拉拔生产最容易踩的几个坑,老手也容易犯
干拉拔这行,细节错一点,整批货废了都是常事。我接触过不少小厂,为了省成本踩坑,最后亏得比省的多得多。
说几个最常见的:
1. 单次拉拔变形率过高
很多厂为了省工序,一次拉拔就把直径从20毫米拉到8毫米,变形率超过了材料的承受极限,要么拉到一半断料,要么成品残余应力严重放一段时间就弯了,直接报废。一般来说,低碳钢单次拉拔变形率最好别超过25%,硬一些的不锈钢、合金钢别超过20%,分多次拉拔比省一两道工序划算多了。
2. 润滑不到位
别以为拉拔随便抹点油就行。不同材料要用不同的润滑剂,拉拔铜材你用钢材的润滑油,表面会拉伤,出麻点,整批货都废。现在高端拉拔都用磷化皂化处理,或者直接用聚合物干膜润滑,拉拔阻力小,模具寿命长,成品表面还光洁。
3. 拉拔前退火不均匀
❗ 这个是最常见的坑,很多小厂退火的时候,堆在一起烧,温度不均匀,有的地方硬度高有的地方低,拉拔的时候硬的地方断,软的地方尺寸超,根本没法用。拉拔前的退火一定要保证坯料整体温度均匀,硬度差控制在HRC5以内,不然别开工。
不过话说回来,拉拔这个工艺,不管技术怎么更新,核心还是经验。哪怕是做了二十年的老师傅,换一种新材料拉拔,也得反复调个两三次才能摸准参数,一点懒都偷不了。
现在行业都在炒增材制造、智能制造这些新概念,很少有人提拉拔这种传统工艺,可你真去高端制造车间转一圈就知道,没有拉拔,很多高端零件根本造不出来。这就是工业的魅力,老技术只要持续更新,永远不会过时。