现代化轧钢生产中,轧制精度控制到底难在哪?
接触轧制快二十年,跑过大小近百家轧钢厂,见过太多有意思的事。
早年全靠老师傅手摸眼瞅调辊缝,出了问题全凭经验堆,现在生产线全是数字化屏幕,可还是有大把厂卡在这里,死活提不上合格率。
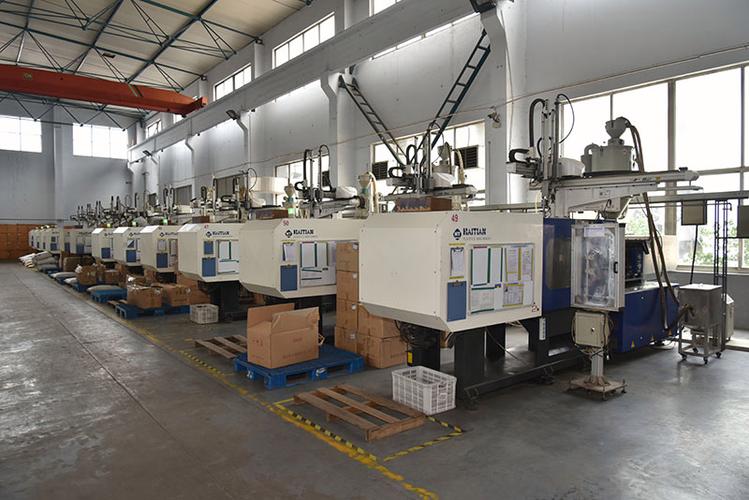
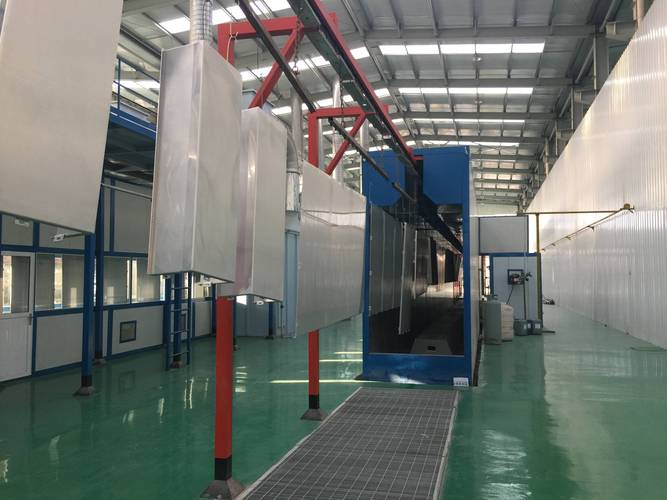
 现代化热轧生产线轧制车间现场
轧制过程数字孪生实时监控界面
新手入行容易踩的几个轧制精度大坑
💡 第一个坑:忽略轧辊原始凸度的材质匹配。很多人买了新轧辊,拆了包装直接装上就开轧,完全不考虑你轧制的带钢是什么材质、硬度多少、目标厚度是多少。
举个例子,轧制高强度汽车大梁钢,和轧制普通低碳建筑用钢,需要的轧辊凸度完全不一样。硬钢轧制时轧辊弹性变形更大,你用普通低碳钢的凸度参数,出来百分百是边浪,根本修不回来。
❗ 第二个坑:盲目调大轧制张力。很多操作工觉得张力越大,带钢越稳不会跑偏,这真的是误区。张力过大,带钢会被额外拉薄,厚度直接超差,严重一点直接断带停线,一停就是几个小时,损失好几万。张力太小又会跑偏,尤其是冷轧制的时候,张力波动0.5%,厚度公差就超出客户要求了。
问:冷轧制和热轧对精度控制的要求差很多吗?
答:差得真不是一点半点。热轧的轧制温度一般在800-1200℃,轧辊本身的热变形就大,行业一般允许的公差是零点几毫米级。而冷轧制是常温加工,下游很多电子、汽车用的薄板,要求公差控制在0.001毫米级,完全是两个难度量级。而且冷轧制过程中带钢会产生加工硬化,轧制力会跟着涨,要是没提前给控制系统预设硬化补偿,跑个几十卷之后精度肯定掉得一塌糊涂。这真的是无数小厂踩过的坑。
2024年轧制精度控制的最新落地玩法
很多人一提到轧制技术升级,就觉得要几个亿换整条线,普通中小厂根本玩不起。其实真不是,现在已经有很多轻量化的升级方案,几十万就能落地,见效快得很。
我上个月刚去山东淄博一家民营轧钢企业,他们主做高强度汽车用钢,原来轧制合格率才82%,每十吨就快两吨不合格,只能当废料卖,一吨差价小五千,一年亏出去大几百万。后来他们没换生产线,就在原有PLC控制系统上加了一个轻量化的轧制数字孪生预测模块,提前把轧辊热变形、加工硬化、张力波动这些参数都录入进去,实时预测修正辊缝,上线三个月,现在合格率稳定在96%以上,一年多赚大几百万,不到半年就收回了成本。
还有一个最新的变化,就是在线检测设备的精度上来了,原来的接触式测厚仪用不了几个月就磨损,精度掉得快,现在非接触式的激光测厚仪,精度已经能稳定到0.1微米,实时把厚度数据反馈给控制系统,自动调整轧制力,这放在五年前,价格贵到没人敢用,现在已经降到中小厂能接受的程度了。
不过话说回来,再先进的设备和系统,也得懂轧制工艺的人调。我见过一家厂,花了几百万上了最新的精度控制系统,结果工艺参数还是十年前抄来的旧参数,根本没根据自己的原料、生产线调整,跑了大半年合格率没涨几个点,白白浪费钱,太可惜了。
轧制这行,拼到最后就是拼细节。差一个丝,你拿不到高端订单,稳一个丝,你就能比同行多卖好几百一吨,现在市场这么卷,就是拼这一点点的积累。很多小厂没大厂的规模,靠着把轧制精度卡得比大厂还严,反而拿到了很多高端客户的长期订单,活得比大厂舒服多了。你说有意思不?
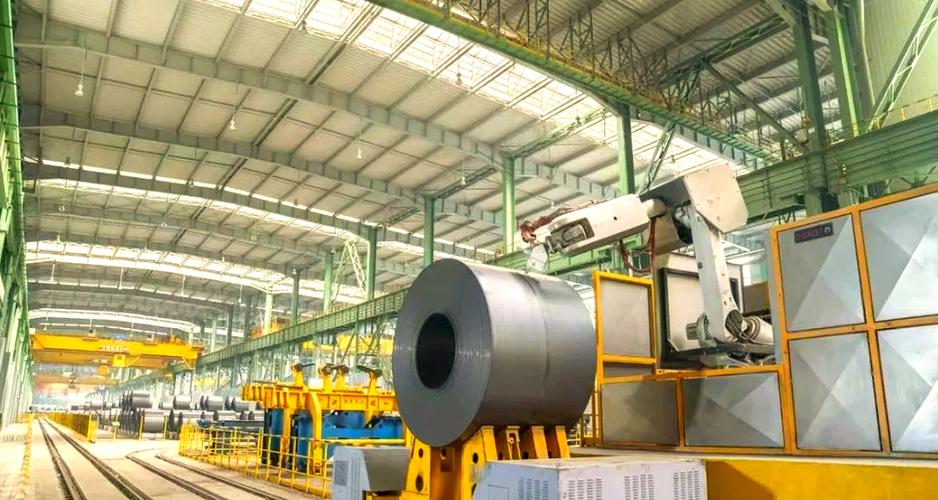
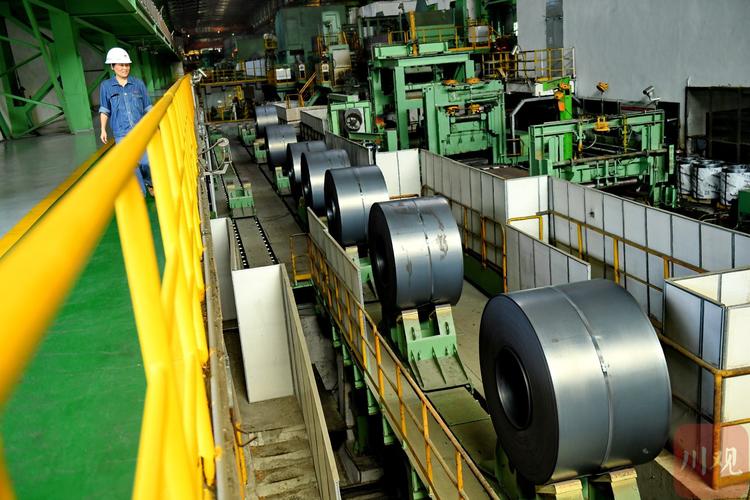 现代化热轧生产线轧制车间现场
什么才是现在轧制行业真正的痛点?
早年国内缺钢,所有人拼了命提产量,能轧出来就卖得掉,谁管你公差大几个丝。 现在呢?下游汽车、风电、新能源都要高端板材,差0.01mm,整车的焊接精度、涂装平整度全废,直接整批退货。 说实话,很多厂换了几千万的新设备,轧制精度还是不稳定,问题真不是设备不行,是工艺和控制逻辑没跟上。 问:轧制时的板形误差,大部分都是辊缝的问题吗? 答:真不是。我见过太多上来就磨轧辊调辊缝的,最后越调越乱。实际上,轧制过程中轧辊的热膨胀、不均匀磨损,还有带钢入口的张力波动,甚至车间夏天开空调室温降个半度,都会影响最终的板形精度。尤其是高速轧制,每分钟上千米的速度,一点小扰动放出去,卷取末尾的带钢就能歪出好几个丝,全废。 现在头部钢厂已经把公差要求卡到了0.005mm级别,这放在二十年前想都不敢想。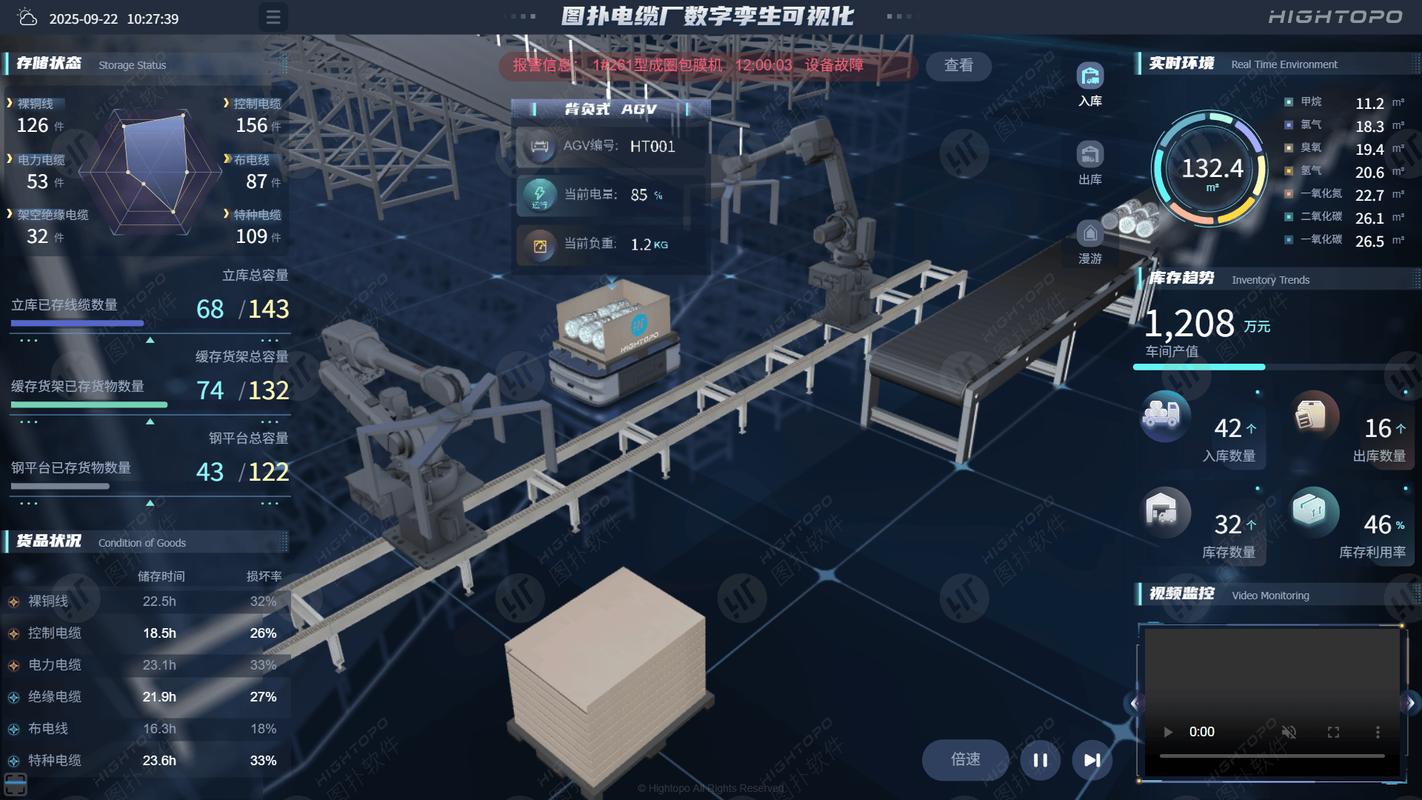 轧制过程数字孪生实时监控界面
新手入行容易踩的几个轧制精度大坑
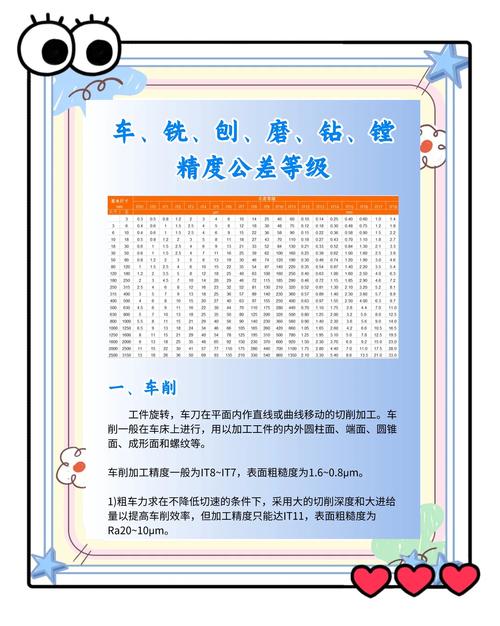 新手入行容易踩的几个轧制精度大坑
💡 第一个坑:忽略轧辊原始凸度的材质匹配。很多人买了新轧辊,拆了包装直接装上就开轧,完全不考虑你轧制的带钢是什么材质、硬度多少、目标厚度是多少。
举个例子,轧制高强度汽车大梁钢,和轧制普通低碳建筑用钢,需要的轧辊凸度完全不一样。硬钢轧制时轧辊弹性变形更大,你用普通低碳钢的凸度参数,出来百分百是边浪,根本修不回来。
❗ 第二个坑:盲目调大轧制张力。很多操作工觉得张力越大,带钢越稳不会跑偏,这真的是误区。张力过大,带钢会被额外拉薄,厚度直接超差,严重一点直接断带停线,一停就是几个小时,损失好几万。张力太小又会跑偏,尤其是冷轧制的时候,张力波动0.5%,厚度公差就超出客户要求了。
问:冷轧制和热轧对精度控制的要求差很多吗?
答:差得真不是一点半点。热轧的轧制温度一般在800-1200℃,轧辊本身的热变形就大,行业一般允许的公差是零点几毫米级。而冷轧制是常温加工,下游很多电子、汽车用的薄板,要求公差控制在0.001毫米级,完全是两个难度量级。而且冷轧制过程中带钢会产生加工硬化,轧制力会跟着涨,要是没提前给控制系统预设硬化补偿,跑个几十卷之后精度肯定掉得一塌糊涂。这真的是无数小厂踩过的坑。
2024年轧制精度控制的最新落地玩法
 2024年轧制精度控制的最新落地玩法
很多人一提到轧制技术升级,就觉得要几个亿换整条线,普通中小厂根本玩不起。其实真不是,现在已经有很多轻量化的升级方案,几十万就能落地,见效快得很。
我上个月刚去山东淄博一家民营轧钢企业,他们主做高强度汽车用钢,原来轧制合格率才82%,每十吨就快两吨不合格,只能当废料卖,一吨差价小五千,一年亏出去大几百万。后来他们没换生产线,就在原有PLC控制系统上加了一个轻量化的轧制数字孪生预测模块,提前把轧辊热变形、加工硬化、张力波动这些参数都录入进去,实时预测修正辊缝,上线三个月,现在合格率稳定在96%以上,一年多赚大几百万,不到半年就收回了成本。
还有一个最新的变化,就是在线检测设备的精度上来了,原来的接触式测厚仪用不了几个月就磨损,精度掉得快,现在非接触式的激光测厚仪,精度已经能稳定到0.1微米,实时把厚度数据反馈给控制系统,自动调整轧制力,这放在五年前,价格贵到没人敢用,现在已经降到中小厂能接受的程度了。
不过话说回来,再先进的设备和系统,也得懂轧制工艺的人调。我见过一家厂,花了几百万上了最新的精度控制系统,结果工艺参数还是十年前抄来的旧参数,根本没根据自己的原料、生产线调整,跑了大半年合格率没涨几个点,白白浪费钱,太可惜了。
轧制这行,拼到最后就是拼细节。差一个丝,你拿不到高端订单,稳一个丝,你就能比同行多卖好几百一吨,现在市场这么卷,就是拼这一点点的积累。很多小厂没大厂的规模,靠着把轧制精度卡得比大厂还严,反而拿到了很多高端客户的长期订单,活得比大厂舒服多了。你说有意思不?